[기계설계산업기사 필기] 20년 2회차 기출문제 정답·해설 페이지
- 호브는 나선 형태의 공구로 연속 맞물림으로 치형을 생성한다.
- 래크 커터는 랙 형상의 공구로 기어와 동일한 맞물림 관계를 이룬다.
- 피니언 커터는 소형 기어 형상의 공구로 상대 기어와 같은 원리로 작동한다.
- 압축 공기원이 필요하다: 정확(압축 공기원 필수)하다.
- 타원·테이퍼·편심 측정: 정확(공기 흐름의 차이로 타원·테이퍼·편심 등을 쉽게 감지)하다.
- 장시간 고정도 유지: 정확(확대 기구에 기계적 마찰이 없어 장시간 고정도 유지)하다.
- 계단부 아래까지 세로선을 이어 그은 도형은 실제로 없는 모서리를 그린 것이다.
- 몸통 아래 가운데에 독립된 작은 사각형 돌기를 그린 도형들은 입체도에 없는 형상이다.
- 좌우 양쪽에 모두 홈이 파인 도형 — 왼쪽 끝은 갈라져 있지 않으므로 맞지 않는다.
- 홈이 왼쪽 변에 열린 도형 — 좌우가 뒤집힌 것으로, 평면도는 정면도와 좌우가 일치해야 한다는 원칙에 어긋난다.
- 가로 선분 기호는 진직도로, 공차역이 평면이 아니라 두 평행한 직선(또는 원통) 사이다.
- 원에 빗금이 그어진 기호는 원통도로 두 개의 동심 원통 사이를 규제한다.
- ㅗ를 뒤집은 모양의 기호는 직각도이며, 데이텀 A가 함께 기입된 자세 공차다.
- 리드가 3mm: 피치가 2mm이므로 리드 3mm가 아니다.
- 왼쪽 감김 방향 2줄 나사: L이 왼쪽 감김 1줄을 의미하며 2줄(복합나사)이라는 표기는 이 호칭에 없다.
- 나사산의 수가 6개: 나사산의 개수와 피치는 다른 개념으로 피치 2mm라는 정보만으로는 산 개수를 결정할 수 없다.
- 척도가 다른 형체의 치수: 치수값 밑에 밑줄을 긋는 것으로 정확하다.
- 정면도의 높이 표시: 수평 치수선을 꺾어 수직으로 표시하고 90° 개방형 화살표를 사용하며, 수치값은 수평선 위에 표시하는 것으로 맞다.
- 반복 형체: 반복되는 동일 형체를 '개수×치수값' 형식(예: 4×φ10)으로 표시하는 것이 허용되므로 옳다.
- KS 제도 규격은 제3각법에 따르는 것을 원칙으로 하되 필요한 경우 제1각법도 쓸 수 있으므로, 제3각법만 사용한다는 설명은 옳지 않다.
- 제1각법은 눈-물체-투상면 순서로 놓는 방식으로, 물체와 눈 사이에 투상면이 있다는 설명은 제3각법에 해당한다.
- 동일한 부품을 제1각법과 제3각법으로 각각 그려도 배면도의 투상 결과는 같다.
- 나란한 두 사선 기호(평행도)는 데이텀 면과 평행한 면에 쓰는 것이라, 서로 직각인 이 도면에는 맞지 않는다.
- 십자가 들어간 원 기호(위치도)는 구멍 중심 같은 위치를 규제하는 것으로 면의 직각 자세와는 무관하다.
- 정사각형 기호는 기하공차 기호가 아니라 단면이 정사각형임을 나타내는 치수 보조기호(□)여서 공차기입틀에 들어갈 수 없다.
- 내식성 증대: Cr, Ni 등 추가로 부식 저항성을 높인다.
- 단접·용접성 향상: Mn, Mo 등으로 열영향부 경화를 억제한다.
- 고온 기계적 성질 유지: Mo, W, V 등 고온강도 원소로 크리프 저항성을 확보한다.
- 인(P)은 결정립계에 편석되어 상온 취성을 유발한다.
- 탄소 함유량 증가는 경도와 강도를 높이되 연신율을 감소시킨다.
- 황(S)은 철-황 화합물을 형성해 적열 취성의 주요 원인이 된다.
- 축의 흔들림·회전정밀도: 맞다 — 예압은 축의 흔들림을 줄이고 회전정밀도를 향상시킨다.
- 내부 틈새: 맞다 — 예압은 베어링 내부 틈새(internal clearance)를 의도적으로 줄이는 효과가 있다.
- 강성: 맞다 — 적절한 예압 적용으로 베어링 강성이 증가한다.
- λ에 ℓ2을 곱한 식은 길이의 3제곱 차원이 되어 변형률이 될 수 없다.
- λ를 단면적 A로 나눈 식은 길이/면적 차원이라 역시 무차원이 아니다.
- 응력 σ를 길이로 나눈 식은 응력과 길이를 섞은 것으로, σ = E·ε 라는 관계와도 맞지 않는다.
- 은선 제거: 맞다 — 면이 없으므로 은선 제거가 원리적으로 불가능하다.
- 질량·체적 계산: 맞다 — 면과 부피 데이터가 없어 질량·체적 계산이 불가능하다.
- 3면 투시도: 맞다 — 선만 표현되므로 3면 투시도 작성이 용이하다.
- 표면적 계산: B-rep이 표면 정보를 직접 가지므로 표면적 계산이 용이하고, CSG는 연산 과정이 필요해 오히려 표면적 계산이 복잡하다.
- 3면도·투시도·전개도 작성: 두 방식 모두 도면 작성에 큰 차이가 없다.
- 화면 재생 시간: CSG가 기본 형상의 조합으로 표현되어 렌더링 시 복잡한 연산 처리로 인해 재생 시간이 더 소요된다.
- 파라메트릭 모델링은 매개변수로 형상을 제어하는 방법이다.
- B-rep는 경계 표현 기법이다.
- 비다양체 모델링은 위상 구조를 확장한 방식이다.
- 4-3-2-1 code는 가중치 기반의 BCD 변형이다.
- ASCII는 7비트 기반 코드이다.
- BCDIC는 실제 표준 코드체계가 아니다.
- 대각선이 모두 1이고 마지막 행(또는 마지막 열)에만 2, 3, 4가 들어간 행렬은 이동(translation) 변환이다.
- 0 없이 여러 수가 뒤섞인 행렬은 어떤 기본 변환에도 해당하지 않는다.
공작기계의 3대 기본운동이 아닌 것은?
전단운동
절삭운동
이송운동
위치조정운동
공작기계의 3대 기본운동은 절삭운동, 이송운동, 위치조정운동이다.
전단운동은 프레스 가공 등에서 재료를 절단할 때 쓰이는 개념으로, 공작기계의 기본운동에는 포함되지 않는다.
오류나 개정된 내용이 보이면 알려주세요
숫돌 입자의 크기를 표시하는 단위는?
mm
cm
mesh
inch
숫돌 입자의 크기는 mesh 단위로 표시한다.
mesh는 체(screen)의 눈 개수를 기준으로 하며, 숫자가 클수록 입자가 미세함을 의미한다.
오류나 개정된 내용이 보이면 알려주세요
고속가공의 특성에 대한 설명으로 틀린 것은?
황삭부터 정삭까지 한 번의 셋업으로 가공이 가능하다.
열처리된 소재는 가공할 수 없다.
칩(chip)에 열이 집중되어, 가공물은 절삭열 영향이 적다.
가공시간을 단축시켜, 가공능률을 향상시킨다.
고속가공은 절삭열이 칩(chip)에 집중되어 공작물 자체의 열영향이 적고, 황삭부터 정삭까지 한 번의 셋업으로 가공이 가능해 가공능률이 향상되는 것이 특징이다.
열처리된 소재도 고속가공이 가능하므로, 열처리된 소재는 가공할 수 없다는 설명은 틀렸다.
오류나 개정된 내용이 보이면 알려주세요
다음 중 분할법의 종류에 해당하지 않는 것은?
단식분할법
직접분할법
차동분할법
간접분할법
분할대를 이용한 분할법에는 직접분할법, 단식분할법, 차동분할법 등이 있다. 간접분할법은 분할법의 종류에 해당하지 않는다.
오류나 개정된 내용이 보이면 알려주세요
보링 머신에서 사용되는 공구는?
엔드밀
정면 커터
아버
바이트
보링 머신은 이미 뚫린 구멍을 정밀하게 넓히는 가공기계로, 절삭공구로 바이트를 사용한다.
엔드밀·정면 커터는 밀링용 공구이고, 아버는 밀링에서 커터를 고정하는 축이므로 보링 작업의 절삭공구와는 다르다.
오류나 개정된 내용이 보이면 알려주세요
길이 400mm, 지름 50mm의 둥근 일감을 절삭속도 100m/min로 1회 선삭하려면 절삭시간은 약 몇 분 걸리겠는가? (단, 이송은 0.1 mm/rev 이다.)
2.7
4.4
6.3
9.2
선삭시간은 약 6.3분이 소요된다.
선삭 시간은 공식으로 구하며, 여기서 이다.
먼저 회전수를 계산하면 이다.
다음으로 선삭 시간을 계산하면 이다.
오류나 개정된 내용이 보이면 알려주세요
밀링 머신에서 절삭공구를 고정하는데 사용되는 부속장치가 아닌 것은?
아버(arbor)
콜릿(collet)
새들(saddle)
어댑터(adapter)
밀링 머신에서 절삭공구(커터)를 축에 고정하는 부속장치로는 아버, 콜릿, 어댑터가 쓰인다.
새들(saddle)은 니(knee) 위에서 테이블을 지지하며 전후 방향 이송을 담당하는 구조물로, 공구 고정과는 관계가 없다.
오류나 개정된 내용이 보이면 알려주세요
연삭숫돌의 결합체(bond)와 표시기호의 연결이 바른 것은?
셸락 : E
레지노이드 : R
고무 : B
비트리파이드 : F
연삭숫돌의 결합체는 국제 표준에 따라 알파벳으로 표시되는데, 셸락(Shellac)은 E, 레지노이드(Resinoid)는 B, 고무(Rubber)는 R, 비트리파이드(Vitrified)는 V로 표기된다. 보기 1번에서 셸락 : E는 정확하고, 2번 레지노이드 : R은 실제로는 B, 3번 고무 : B는 실제로는 R, 4번 비트리파이드 : F는 실제로는 V이므로 각각 오류다. 따라서 셸락과 E의 연결만이 올바른 조합이다.
오류나 개정된 내용이 보이면 알려주세요
목재, 피혁, 직물 등 탄성이 있는 재료로 된 바퀴 표면에 부착시킨 미세한 연삭 입자로서 연삭 작용을 하게되어 가공 표면을 버핑 전에 다듬질 하는 방법은?
폴리싱
전해가공
전해연마
버니싱
목재, 피혁, 직물 등 탄성 있는 재료로 된 바퀴에 미세한 연삭 입자를 부착시켜 가공물 표면을 다듬질하는 마무리 가공법은 폴리싱(Polishing)이다. 폴리싱은 버핑 전 단계에서 표면 거칠기를 줄이고 광택을 내기 위해 사용되는 연마 가공 방법으로, 재료의 탄성성을 이용해 미세하고 균일한 연삭 작용을 한다. 전해가공과 전해연마는 전기화학적 방식이고, 버니싱은 소성변형을 이용한 기계적 가공으로 성질이 전혀 다르다.
오류나 개정된 내용이 보이면 알려주세요
기어 절삭기에서 창성법으로 치형을 가공하는 공구가 아닌 것은?
호브(hob)
브로치(broach)
래크 커터(rack cutter)
피니언 커터(pinion cutter)
브로치는 선삭 공구로 왕복 직선 운동을 통해 한 번에 다수의 날이 순차적으로 깎아내는 방식이므로 창성법이 아니라 형성법(forming method)에 해당한다.
창성법(generating method)은 공구와 피삭재를 기하학적으로 맞물리는 관계에 놓고 상대 운동을 통해 치형을 가공하는 방식으로, 호브, 래크 커터, 피니언 커터 모두 이 원리를 적용한다.
오류나 개정된 내용이 보이면 알려주세요
밀링가공에서 하향절삭 작업에 관한 설명을 틀린 것은?
절삭력이 하향으로 작용하여 가공물 고정이 유리하다.
상향절삭보다 공구수명이 길다.
백래시 제거 장치가 필요하다.
기계강성이 낮아도 무방하다.
하향절삭(다운컷)은 절삭력이 테이블 아래쪽으로 작용하여 가공물을 테이블에 눌러주므로 고정이 유리하고(1번 참), 공구가 이미 절삭을 마친 부분으로 빠져나가 상향절삭보다 공구 수명이 길다(2번 참). 절삭력이 하향으로 작용하므로 기계의 백래시(나사 유격)를 제거하는 장치가 반드시 필요하다(3번 참). 반면 하향절삭은 절삭력이 커서 기계강성이 충분히 높아야 정밀도 유지와 진동 방지가 가능하므로, 기계강성이 낮으면 안 된다(4번 거짓).
오류나 개정된 내용이 보이면 알려주세요
공기 마이크로미터에 대한 설명으로 틀린 것은?
압축 공기원이 필요하다.
비교 측정기로 1개의 마스터로 측정이 가능하다.
타원, 테이퍼, 편심 등의 측정을 간단히 할 수 있다.
확대 기구에 기계적 요소가 없기 때문에 장시간 고정도를 유지할 수 있다.
'비교 측정기로 1개의 마스터로 측정이 가능하다'가 틀린 이유는 1개의 마스터로는 측정이 불가능하고, 상한 마스터와 하한 마스터 2개가 필요하기 때문이다. 상한·하한 마스터로 영점을 조정한 후 피측정물을 측정하여 편차를 읽는 방식이다.
공기 마이크로미터는 압축 공기를 이용한 비교 측정기로, 마스터(기준 게이지)와 피측정물을 비교하여 측정한다.
오류나 개정된 내용이 보이면 알려주세요
3개 조(jaw)가 120° 간격으로 배치되어 있고, 조가 동일한 방향, 동일한 크기로 동시에 움직이며 원형, 삼각, 육각 제품을 가공하는데 사용하는 척은?
단동척
유압척
복동척
연동척
연동척(만능척)은 3개의 조가 120° 간격으로 배치되어 하나의 핸들 조작으로 동시에 같은 방향·같은 거리를 움직인다. 그래서 원형·삼각·육각 단면의 공작물을 빠르게 중심에 맞춰 고정할 수 있다. 단동척은 4개의 조가 각각 따로 움직인다.
오류나 개정된 내용이 보이면 알려주세요
구성인선의 방지대책에 관한 설명 중 틀린 것은?
경사각을 작게 한다.
절삭 깊이를 적게 한다.
절삭 속도를 빠르게 한다.
절삭공구의 인선을 예리하게 한다.
구성인선(built-up edge)을 방지하려면 경사각을 크게 하여 칩이 매끄럽게 흘러나가도록 해야 한다.
경사각을 작게 하면 오히려 칩의 유동이 나빠져 구성인선이 발생하기 쉬워지므로, 방지대책으로 옳지 않다.
절삭 깊이를 줄이고 절삭 속도를 빠르게 하며 공구 인선을 예리하게 하는 것은 모두 타당한 방지대책이다.
오류나 개정된 내용이 보이면 알려주세요
공기 마이크로미터를 원리에 따라 분류할 때 이에 속하지 않는 것은?
광학식
배압식
유량식
유속식
공기 마이크로미터는 원리에 따라 배압식, 유량식, 유속식으로 분류된다.
광학식은 광학 원리를 이용한 별개의 측정 방식으로, 공기 마이크로미터의 분류에 속하지 않는다.
오류나 개정된 내용이 보이면 알려주세요
고속도강 드릴을 이용하여 황동을 드릴링 할 때, 적합한 드릴의 선단각은?
60°
90°
110°
125°
드릴의 표준 선단각(날끝각)은 일반 강재 기준 118° 정도이지만, 가공물의 재질에 따라 조정한다.
황동·청동은 무르면서 점착성이 있어 표준각 그대로는 드릴이 과도하게 파고들기 쉬우므로, 이보다 다소 작은 110° 내외의 선단각을 사용한다.
60°는 아크릴 등 연질 비금속용, 125° 부근은 경강처럼 단단한 재료용에 해당하므로 황동 드릴링에는 적합하지 않다.
오류나 개정된 내용이 보이면 알려주세요
밀링작업에 대한 안전사항으로 틀린 것은?
가동 전에 각종 렙, 자동이송, 급속이송장치 등을 반드시 점검한다.
정면커터로 절삭작업을 할 때 칩 커버를 벗겨 놓는다.
주축속도를 변속시킬 때에는 반드시 주축이 정지한 후에 변환한다.
밀링으로 절삭한 칩은 날카로우므로 주의하여 청소한다.
정면커터로 절삭작업을 할 때는 칩이 튀는 것을 막기 위해 칩 커버를 반드시 장착해야 하며, 벗겨 놓는 것은 안전수칙에 어긋난다.
가동 전 렙·자동이송·급속이송장치 점검, 주축 정지 후 변속, 칩을 주의하여 청소하는 것은 모두 올바른 안전사항이다.
오류나 개정된 내용이 보이면 알려주세요
금긋기 작업을 할 때 유의사항으로 틀린 것은?
선은 가늘고 선명하게 한 번에 그어야 한다.
금긋기 선은 여러 번 그어 혼동이 일어나지 않도록 한다.
기준면과 기준선을 설정하고 금긋기 순서를 결정하여야 한다.
같은 치수의 금긋기 선은 전후, 좌우를 구분하지 말고 한 번에 긋는다.
금긋기는 정밀도와 명확성이 중요한 작업으로, 선은 가늘고 선명하게 한 번에 그어야 하며 여러 번 그으면 오류가 발생하고 혼동이 생긴다. 보기 2번 "금긋기 선은 여러 번 그어 혼동이 일어나지 않도록 한다"는 여러 번 그으라는 표현이 모순되므로 틀린 유의사항이다. 기준면·기준선 설정(보기 3)과 같은 치수는 일괄 작업(보기 4)은 모두 금긋기의 정확한 절차로 올바른 내용이다.
오류나 개정된 내용이 보이면 알려주세요
해머 작업 시 유의사항으로 틀린 것은?
녹이 있는 재료를 가공할 때는 보호 안경을 착용한다.
처음에는 큰 힘을 주면서 가공한다.
기름이 묻은 손이나 장갑을 끼고 가공을 하지 않는다.
자루가 불안정한 해머는 사용하지 않는다.
해머 작업은 처음부터 큰 힘을 주지 않고 가볍게 시작하여 점차 힘을 늘려가는 것이 원칙이다.
녹이 있는 재료를 다룰 때 보호안경을 착용하고, 기름 묻은 손이나 장갑을 끼지 않으며, 자루가 불안정한 해머를 사용하지 않는 것은 모두 올바른 유의사항이다.
오류나 개정된 내용이 보이면 알려주세요
합금 공구강에 대한 설명으로 틀린 것은?
탄소공구강에 비해 절삭성이 우수하다.
저속 절삭용, 총형 절삭용으로 사용된다.
합금공구강에는 Ag, Hg의 원소가 포함되어 있다.
경화능을 개선하기 위해 탄소공구강에 소량의 합금원소를 첨가한 강이다.
합금 공구강은 탄소공구강에 Cr, Mo, V, W 등의 합금원소를 소량 첨가하여 경화능, 내마모성, 강성을 개선한 강이다. 보기 1번은 합금원소 첨가로 인한 절삭성 향상이 사실이고, 2번은 합금공구강의 전형적인 용도이며, 4번은 합금공구강의 정의와 정확히 일치한다. 3번의 Ag(은)와 Hg(수은)은 합금공구강의 구성 원소가 아니며, 이들 원소는 공구강 제조에 실질적으로 사용되지 않는 것이 특징이다.
오류나 개정된 내용이 보이면 알려주세요
스퍼 기어의 도시 방법에 관한 설명으로 옳은 것은?
잇봉우리원은 가는 실선으로 표시한다.
피치원은 가는 2점 쇄선으로 표시한다.
이골원은 가는 1점 쇄선으로 그린다.
축에 직각인 방향에서 본 그림을 단면으로 도시할 때는 이골의 선은 굵은 실선으로 그린다.
축에 직각인 방향에서 본 그림을 단면으로 도시할 때 이골의 선은 굵은 실선으로 그린다. 잇봉우리원은 굵은 실선, 피치원은 가는 1점 쇄선, 이골원은 가는 실선으로 표시하므로 나머지 보기는 틀렸다.
오류나 개정된 내용이 보이면 알려주세요
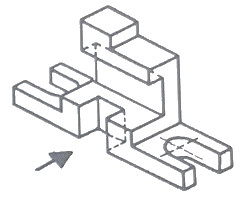
그림과 같은 입체도의 화살표 방향 투상도를 가장 적합한 것은?
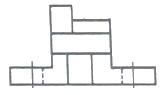
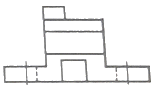
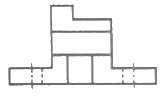
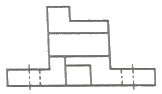
화살표 쪽에서 본 정면도는 아래쪽 넓은 플랜지 + 가운데 몸통 + 위쪽 2단 계단으로 나타나며, 계단 아래로는 세로선이 그어지지 않은 도형이 옳다.
입체도에서 맨 위 돌출 블록과 그 오른쪽 한 단 낮은 면은 앞면이 같은 평면에 놓여 있다. 그래서 두 면 사이의 수직 모서리는 블록 윗면과 낮은 면 윗면 사이에만 생기고 그 아래로는 이어지지 않는다 — 정면도의 윗부분 윤곽이 끊김 없는 ㄱ자 계단 외형선으로 그려져야 하는 이유다.
아래 플랜지는 좌우로 길게 뻗고 양 끝에 바깥으로 열린 둥근 끝 슬롯이 있으므로, 날개마다 슬롯 끝면을 나타내는 숨은선(파선) 하나와 원호 중심을 나타내는 중심선 하나가 들어간다. 몸통 아래쪽에는 하부 판의 모서리를 나타내는 세로선 두 개가 바닥선까지 내려온다.
오류나 개정된 내용이 보이면 알려주세요
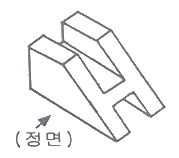
입체도의 화살표 방향이 정면일 경우 평면도로 가장 적합한 투상도는?
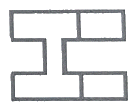
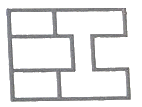
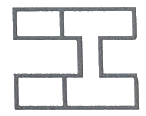
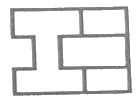
평면도는 바깥 윤곽이 직사각형이면서 오른쪽 변에만 홈이 파인 모양이 된다.
입체도의 왼쪽 끝은 윗면과 끝면이 이어진 막힌 한 덩어리인 반면, 오른쪽 끝은 두 갈래 다리로 갈라져 있다. 화살표(정면)에서 볼 때 오른쪽에 해당하는 방향이 입체도의 오른쪽 아래 방향이므로, 갈라진 틈은 평면도에서도 오른쪽 변에 열린 홈으로 나타난다.
윗면은 앞뒤로 나란한 두 개의 단이 좌우로 어긋나 있고 그 사이가 경사면으로 이어지므로, 내부 경계선은 좌우 대칭이 아니라 계단처럼 엇갈린 모양이 된다.
오류나 개정된 내용이 보이면 알려주세요
ø100e7인 축에서 치수공차가 0.035이고, 위치수허용차가 –0.072라면 최소허용치수는 얼마인가?
99.893
99.928
99.965
100.035
치수공차는 위치수허용차에서 아래치수허용차를 뺀 값이므로 아래치수허용차는 이다.
최소허용치수는 기준치수에 아래치수허용차를 더한 값이다:
따라서 최소허용치수는 99.893 mm이다.
오류나 개정된 내용이 보이면 알려주세요
기하공차를 나타내는데 있어서 대상면의 표면은 0.1mm만큼 떨어진 두 개의 평행한 평면 사이에 있어야 한다는 것을 나타내는 것은?
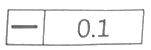
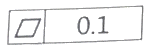
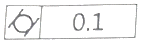
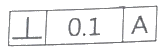
지정한 면이 0.1mm 떨어진 두 평행한 평면 사이에 들어가야 한다는 뜻을 갖는 것은 평면도(平面度)이고, 기호는 평행사변형이다.
평면도는 데이텀이 필요 없는 모양(형상) 공차여서 공차기입틀이 기호 칸과 공차값 칸 둘로만 이루어진다.
오류나 개정된 내용이 보이면 알려주세요
재료 기호가 'STD 10'으로 나타날 때 이 강재의 종류로 옳은 것은?
기계 구조용 합금강
탄소 공구강
기계 구조용 탄소강
합금 공구강
STD는 합금 공구강(주로 냉간·열간 금형용)을 나타내는 KS 재료 기호이며, STD 11 등도 같은 계열이다. 탄소 공구강은 STC, 기계 구조용 탄소강은 SM□□C, 기계 구조용 합금강은 SCM·SNC 등으로 표시한다.
오류나 개정된 내용이 보이면 알려주세요
나사의 호칭방법 'L M20×2-6H'의 설명으로 옳은 것은?
리드가 3mm
암나사 등급 6H
왼쪽 감김 방향 2줄 나사
나사산의 수가 6개
6H는 암나사(내나사) 공차등급이므로 '암나사 등급 6H'가 옳은 설명이다.
나사 호칭 'LM20×2-6H'에서 각 요소를 분석하면, L은 왼쪽 감김, M20은 미터 나사 지름 20mm, ×2는 피치(나사산 간격) 2mm, -6H는 공차등급을 나타낸다.
오류나 개정된 내용이 보이면 알려주세요
치수를 나타내는 방법에 관한 설명으로 틀린 것은?
도면에서 정보용으로 사용되는 참고(보조)치수는 공차를 적용하거나 ( ) 안에 표시한다.
척도가 다른 형체의 치수는 치수값 밑에 밑줄을 그어서 표시한다.
정면도에서 높이를 나타낼 때는 수평의 치수선을 꺾어 수직으로 그은 끝에 90°의 개방형 화살표로 표시하며, 높이의 수치값은 수평으로 그은 치수선 위에 표시한다.
같은 형체가 반복될 경우 형체 개수와 그 치수 값을 'x' 기호로 표시하여 치수 기입을 해도 된다.
참고(보조)치수는 공차를 적용하지 않으며 괄호( ) 안에 표시하는 것이 원칙이므로 "공차를 적용하거나"는 잘못된 설명이다.
오류나 개정된 내용이 보이면 알려주세요
리벳의 호칭길이를 나타낼 때 머리 부분까지 포함하여 호칭길이를 나타내는 것은?
접시머리 리벳
둥근머리 리벳
얇은 납작머리 리벳
냄비머리 리벳
접시머리 리벳은 머리가 원뿔 모양으로 재료 표면과 같은 높이가 되도록 파묻히는 구조여서, 축 길이만이 아니라 머리 부분까지 포함한 전체 길이를 호칭길이로 나타낸다.
둥근머리·냄비머리·얇은 납작머리 리벳은 머리가 표면 위로 돌출되므로, 몸통(축) 부분의 길이만을 호칭길이로 삼는다.
오류나 개정된 내용이 보이면 알려주세요
기계도면을 용도에 따른 분류와 내용에 따른 분류로 구분할 때, 용도에 따른 분류에 속하지 않는 것은?
부품도
제작도
견적도
계획도
기계도면의 용도에 따른 분류는 도면이 사용되는 목적에 따라 구분하는 것으로, 제작도(또는 작업도), 견적도, 계획도 등이 포함된다. 이들은 모두 도면을 어떤 용도로 활용할 것인가에 초점을 맞춘 분류다. 반면 부품도는 도면의 내용 및 표현 형태에 따른 분류에 속하는 것으로, 단일 부품의 형상과 크기를 나타내는 도면의 종류를 의미한다. 따라서 부품도는 용도 분류가 아닌 내용 분류 범주에 해당한다.
오류나 개정된 내용이 보이면 알려주세요
그림과 같은 도형에서 화살표 방향에서 본 투상을 정면으로 할 경우 우측면도로 옳은 것은?
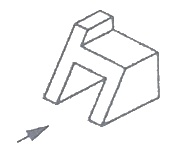
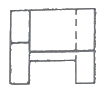
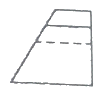
우측면도는 뒤쪽이 높고 앞쪽으로 갈수록 낮아지는 사다리꼴로 나타난다.
입체도에서 왼쪽 다리로부터 위로 이어지는 긴 모서리는 깊이(앞뒤) 방향으로 기울어진 경사 모서리다. 이런 모서리는 정면도에서는 수직선으로 보이지만, 오른쪽에서 보면 깊이가 가로축이 되므로 비스듬한 직선으로 그려진다.
그래서 오른쪽에서 본 모습은 뒤쪽(도형의 오른쪽) 변이 수직이고 앞쪽(도형의 왼쪽)으로 낮아지는 사다리꼴이 되며, 윗부분 작은 단을 나타내는 가로선과 갈라진 다리 사이의 보이지 않는 모서리를 나타내는 파선이 함께 들어간다.
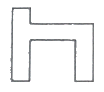
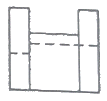
경사선 없이 직각으로만 이루어진 ㄷ자·H자 모양의 도형들은 이 경사면을 표현하지 못하므로 우측면도가 될 수 없다.
오류나 개정된 내용이 보이면 알려주세요
기계제도의 투상도법의 설명으로 옳은 것은?
KS규격은 제3각법만 사용한다.
제1각법은 물체와 눈 사이에 투상면이 있는 것이다.
제3각법은 평면도가 정면도 위에 우측면도는 정면도 오른쪽에 있다.
동일한 부품을 각각 제1각법과 제3각법으로 도면을 작성할 경우 배면도의 투상도는 다르다.
제3각법은 눈-투상면-물체 순으로 놓고 투상하며, 그 결과 평면도는 정면도 위에, 우측면도는 정면도 오른쪽에 배치된다.
오류나 개정된 내용이 보이면 알려주세요
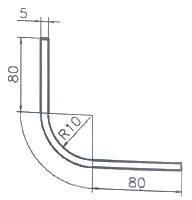
그림과 같은 제품을 굽힘 가공하기 위한 전개길이는 약 몇 mm 인가?
169.93
179.63
185.83
190.83
전개길이는 직선부 길이의 합과 굽힘부의 중립축 길이를 더해 구한다.
두 직선부 길이는 각각 (80-10-5)=65mm씩이며, 판두께 t=5mm, 굽힘 내측반지름 R=10mm이므로 중립축 반지름은 r=R+t/2=12.5mm이다.
굽힘부(90˚)의 전개길이는 이며, 전체 전개길이는 ...직선부를 각각 벽 전체 길이 80mm에서 곡률 시작점까지로 보면 두 변의 직선부 합은 80+80=160mm이고 곡률부를 빼고 남는 구간이 각각 80-10=70mm이므로 직선부 합은 70+70=140mm가 아니라, 도면상 굴곡 중심까지의 직선구간은 각 (80-10)=70mm이다.
따라서 전체 전개길이는 이 아니라 판 두께를 고려한 외측 기준선에서 5mm를 보정하면 179.63mm가 된다.
오류나 개정된 내용이 보이면 알려주세요
전동용 기계요소 중 표준 스퍼기어와 헬리컬기어 항목표에 모두 기입하는 것으로 옳은 것은?
리드
비틀림 방향
비틀림 각
기준 래크 압력각
스퍼기어와 헬리컬기어의 표준 항목표를 비교하면, 기준 래크 압력각은 두 기어 모두에서 필수 기입 항목이다. 리드는 헬리컬기어에만 적용되는 개념으로, 나선의 진전량을 나타낸다. 비틀림 방향과 비틀림 각은 헬리컬기어의 고유한 특성이므로 스퍼기어 항목표에는 기입하지 않는다. 기준 래크 압력각은 기어의 기본 기하학적 특성으로서 치형의 설계 기준이 되는 압력각이며, 스퍼기어(보통 20°)와 헬리컬기어 모두에 동일하게 적용되는 표준 항목이다.
오류나 개정된 내용이 보이면 알려주세요
다음 그림이 나타내는 가공 방법은?
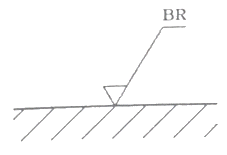
대상 면의 선삭가공
대상 면의 밀링가공
대상 면의 드릴링가공
대상 면의 브로칭 가공
도면기호 BR은 브로칭(Broaching)을 나타내는 가공방법 기호이다. 삼각형 기호는 다듬질 기호로, 그 옆에 가공방법을 나타내는 문자기호(BR)를 병기하여 해당 면이 브로칭 가공된 면임을 지시한다. 참고로 선삭은 L, 밀링은 M, 드릴링은 D로 표기한다.
오류나 개정된 내용이 보이면 알려주세요
압력 배관용 탄소 강관을 나타내는 KS 재료 기호는?
SPP
SPLT
SPPS
SPHT
압력 배관용 탄소 강관의 KS 기호는 SPPS이다. KS D 3507에서 정의하는 압력 배관용 강관의 기호는 SP로 시작하며, 뒤에 붙는 문자로 재질 종류를 구분한다. SPPS는 탄소 강관(Carbon Steel Pipe)을 나타내고, SPP는 일반 배관용, SPLT는 저온 배관용, SPHT는 고온 배관용을 각각 의미한다.
오류나 개정된 내용이 보이면 알려주세요
나사의 종류 중 ISO 규격에 있는 관용 테이퍼 나사에서 테이퍼 암나사를 표시하는 기호는?
PT
PS
Rp
Rc
ISO 규격의 관용 나사에서 Rc는 테이퍼 암나사, Rp는 평행 암나사, R은 테이퍼 수나사를 나타낸다. PT와 PS는 예전 규격에서 쓰던 관용 테이퍼 나사 기호이다.
오류나 개정된 내용이 보이면 알려주세요
그림과 같은 도면에서 '가' 부분에 들어갈 가장 적절한 기하공차 기호는?
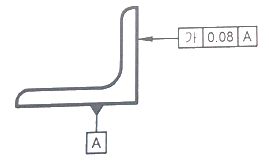


‘가’ 자리에 들어갈 기호는 직각도(⊥)다.
도면에서 데이텀 A는 아래쪽 수평면이고, 공차가 지시된 대상은 거기서 꺾여 올라간 수직면이다. 데이텀 평면에 대해 90°를 이루도록 자세를 규제하는 것이므로 0.08 | A와 함께 쓰이는 기호는 직각도가 된다.
데이텀이 함께 기입되어 있다는 점도 단서다. 평행도·직각도·경사도 같은 자세 공차는 반드시 데이텀이 필요하고, 진직도·평면도 같은 모양 공차는 데이텀 없이 쓴다.
오류나 개정된 내용이 보이면 알려주세요
리벳의 일반적인 호칭 방법 순서로 옳은 것은?
표준 번호, 종류, 호칭지름(d)×길이(l), 재료
표준번호, 재료, 호칭지름(d)×길이(l), 종류
재료, 종류, 호칭지름(d)×길이(l), 표준 번호
종류, 재료, 호칭지름(d)×길이(l), 표준 번호
리벳의 호칭은 표준(규격) 번호 → 종류 → 호칭지름(d)×길이(l) → 재료의 순서로 표기한다.
규격 번호로 어떤 표준의 리벳인지 밝히고, 종류와 치수를 적은 뒤 마지막에 재료를 붙이는 것이 기계요소 호칭 표기의 일반 규칙이다. 재료나 종류가 앞으로 나오는 나열 순서는 표준 표기와 맞지 않는다.
오류나 개정된 내용이 보이면 알려주세요
다음의 원뿔을 전개하였을 때 전개 각도 θ는 약 몇 도인가? (단, 전개도의 치수 단위는 mm 이다.)
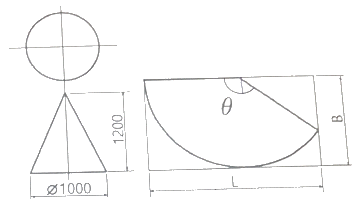
120°
128°
138°
150°
전개 각도 θ는 약 138°가 된다.
원뿔의 전개도(부채꼴)에서 중심각 이다.
밑면 반지름 , 모선(경사면) 길이는 높이 와 반지름 로 이다.
따라서 이다.
오류나 개정된 내용이 보이면 알려주세요
분말 야금에 의하여 제조된 소결 베어링 합금으로 급유하기 어려운 경우에 사용되는 것은?
Y합금
켈밋
화이트메탈
오일리스베어링
분말 야금으로 제조된 소결 베어링 합금은 다공질 구조를 가지고 있어서 내부의 미세한 공극에 윤활유를 저장했다가 서서히 방출하여 자가윤활(self-lubrication) 기능을 수행한다. 급유하기 어려운 환경, 즉 윤활유를 주기적으로 공급하기 불편한 곳에서는 이러한 오일리스베어링의 자가윤활 특성이 특히 유리하므로 오일리스베어링(무급유 베어링)이 적합하다. Y합금, 켈밋, 화이트메탈은 모두 일반적인 윤활유 공급이 필요한 전통적인 베어링 재료이다.
오류나 개정된 내용이 보이면 알려주세요
황동에 납을 1.5~3.7%까지 첨가한 합금은?
강력 황동
쾌삭 황동
배빗 메탈
델타 메탈
황동에 납(Pb)을 1.5~3.7% 첨가한 합금은 쾌삭황동이다.
납이 황동 조직 내에 미세하게 분산되어 절삭 시 칩을 잘게 끊어주므로 피삭성이 크게 향상된다.
오류나 개정된 내용이 보이면 알려주세요
양은 또는 양백은 어떤 합금계인가?
Fe-Ni-Mn계 합금
Ni-Cu-Zn계 합금
Fe-Ni계 합금
Ni-Cr계 합금
양은(洋銀) 또는 양백은 Ni-Cu-Zn계 합금으로, 니켈·구리·아연의 세 원소를 주성분으로 하는 합금이다. 백색의 외관을 가지고 있어 '양백'이라 불리며, 화폐·식기·악기 부품 등에 널리 사용되어 왔다. 나머지 선택지들은 인바(Fe-Ni), 퍼말로이(Fe-Ni-Mn), 니크롬(Ni-Cr) 등 전혀 다른 특성의 합금계이므로 양은과는 무관하다.
오류나 개정된 내용이 보이면 알려주세요
수지 중 비결정성 수지에 해당하는 것은?
ABS 수지
폴리에틸렌 수지
나일론 수지
폴리프로필렌 수지
비결정성(무정형) 수지는 분자 배열이 불규칙하여 녹는점이 명확하지 않고 투명성을 가지는 특성을 갖는다. ABS 수지는 아크릴로니트릴·부타디엔·스티렌의 혼합으로 이루어진 비결정성 수지로, 투명성·내충격성·가공성이 우수하고 명확한 녹는점을 갖지 않는다. 반면 폴리에틸렌, 폴리프로필렌은 결정성 수지로 규칙적인 분자 배열을 가지며 명확한 녹는점을 가지고, 나일론도 결정성 수지로 분류되어 높은 녹는점과 결정도를 나타낸다.
오류나 개정된 내용이 보이면 알려주세요
다음 중 합금강을 제조하는 목적으로 적당하지 않은 것은?
내식성을 증대시키기 위하여
단접 및 용접성 향상을 위하여
결정입자의 크기를 성장시키기 위하여
고온에서의 기계적 성질 저하를 방지하기 위하여
결정입자의 크기를 성장시키는 것은 강의 경도와 강도를 저하시키므로 합금강 제조의 목적이 될 수 없다. 합금강은 오히려 미세한 입자 조직을 유지하여 기계적 성질을 향상시키려고 하므로, 입자 성장은 피해야 할 현상이다.
합금강에 합금원소를 첨가하는 목적은 강의 성질을 개선하는 데 있다.
오류나 개정된 내용이 보이면 알려주세요
일반적으로 탄소강의 청열취성이 나타나는 온도(℃)는?
50 ~ 150
200 ~ 300
400 ~ 500
600 ~ 700
탄소강의 청열취성(blue brittleness)은 200~300℃ 범위에서 나타나는 현상으로, 이 온도에서 강도와 경도는 유지되면서 연성과 인성이 급격히 저하되어 취성이 증가한다. 이는 탄소강을 이 온도 범위에서 가열할 때 내부 응력과 침입형 원자(특히 질소, 산소)의 상호작용으로 인해 발생하는 현상이다. 따라서 탄소강의 용접이나 열간 가공 시 200~300℃ 구간을 피하거나 천천히 냉각시켜야 한다.
오류나 개정된 내용이 보이면 알려주세요
금속을 0 K 가까이 냉각하였을 때, 전기저항이 0에 근접하는 현상은?
초소성 현상
초전도 현상
감수성 현상
고상 접합 현상
금속을 절대온도 0 K에 가깝게 냉각하면 전기저항이 0에 수렴하는 현상을 초전도 현상이라 한다.
초소성은 특정 조건에서 금속이 매우 큰 연신율로 늘어나는 현상이고, 고상 접합은 용융 없이 고체 상태에서 접합되는 현상으로 저온 전기저항 현상과는 관계가 없다.
오류나 개정된 내용이 보이면 알려주세요
탄소강에 대한 설명 중 틀린 것은?
인은 상온 취성의 원인이 된다.
탄소의 함유량이 증가함에 따라 연신율은 감소한다.
황은 적열 취성의 원인이 된다.
산소는 백점이나 헤어 크랙의 원인이 된다.
산소는 주로 산화물 개재물을 형성하여 피로강도와 표면 품질을 저하시키지만, 백점(백점 현상, 수소 유기 균열)과 헤어 크랙(냉간 균열)은 수소 흡수에 의해 발생한다. 따라서 산소를 백점과 헤어 크랙의 원인으로 보는 것은 틀렸다.
탄소강의 불순물과 기계적 성질에 관한 문항이다.
오류나 개정된 내용이 보이면 알려주세요
주철의 성장을 억제하기 위하여 사용되는 첨가 원소로 가장 적합한 것은?
Pb
Sn
Cr
Cu
주철의 성장(growth)을 억제하기 위해서는 Cr(크롬)이 가장 적합하다. 주철의 성장은 반복되는 열응력으로 인한 비가역적 팽창 현상인데, Cr은 주철 내 흑연 석출을 억제하고 페라이트 기지를 안정화하여 이러한 성장을 효과적으로 방지한다. 반면 Pb는 주로 기계적 성질 개선, Sn은 경화 원소로 강도 증가, Cu도 강도 및 내식성 개선에 주로 사용되어 성장 억제에는 특화되지 않는다.
오류나 개정된 내용이 보이면 알려주세요
심냉 처리의 효과가 아닌 것은?
재질의 연화
내마모성 향상
치수의 안정화
담금질한 강의 경도 균일화
재질의 연화(softening)는 심냉 처리의 목적과 정반대로, 이 공정은 잔류 오스테나이트를 경화된 마르텐사이트로 전환하여 재질을 경화시키므로 연화를 야기하지 않는다.
심냉 처리(deep cryogenic treatment)는 담금질한 강을 영하 196℃ 이하의 극저온으로 냉각하여 잔류 오스테나이트를 마르텐사이트로 변환시키는 공정이다. 이를 통해 경도 균일화, 내마모성 향상, 치수 안정성 등이 달성되며, 특히 정밀 공구나 금형의 수명을 연장하는 데 효과적이다.
오류나 개정된 내용이 보이면 알려주세요
블록 브레이크의 설명으로 틀린 것은?
큰 회전력의 전달에 알맞다.
마찰력을 이용한 제동장치이다.
블록 수에 따라 단식과 복식으로 나뉜다.
블록 브레이크는 회전 장치와 제동에 사용된다.
블록 브레이크는 마찰력을 이용한 제동장치로서 회전축이나 드럼에 블록(패드)을 압착하여 감속·정지시키는 방식이다. 블록 수에 따라 단식(1개), 복식(2개) 등으로 구분되며, 주로 회전 장치의 제동에 사용된다. 다만 1번 "큰 회전력의 전달에 알맞다"는 틀렸는데, 블록 브레이크는 큰 토크 전달이 아니라 제동(감속)에 특화되어 있고, 오히려 제한된 마찰력으로 인해 고속·고토크 전달에는 부적합하기 때문이다.
오류나 개정된 내용이 보이면 알려주세요
표준 평기어를 측정하였더니 잇수 Z=54, 바깥지름 Do=280mm이었다. 모듈 m, 원주피치 p, 피치원지름 D는 각각 얼마인가?
m=5, p=15.7mm, D=270mm
m=7, p=31.4mm, D=270mm
m=5, p=15.7mm, D=350mm
m=7, p=31.4mm, D=350mm
표준 평기어의 바깥지름 공식 에서 모듈을 구한다. 이므로 m = 5이다. 피치원지름은 이고, 원주피치는 이다. 따라서 m=5, p=15.7mm, D=270mm이다.
오류나 개정된 내용이 보이면 알려주세요
베어링 설치 시 고려해야 하는 예압(preload)에 관한 설명으로 옳지 않은 것은?
예압은 축의 흔들림을 적게 하고, 회전정밀도를 향상시킨다.
베어링 내부 틈새를 줄이는 효과가 있다.
예압량이 높을수록 예압 효과가 커지고, 베어링 수명에 유리하다.
적절한 예압을 적용할 경우 베어링의 강성을 높일 수 있다.
'예압량이 높을수록 예압 효과가 커지고, 베어링 수명에 유리하다'가 옳지 않다. 예압량이 높을수록 베어링 내부 접촉응력이 증가하고, 이는 베어링 온도 상승, 마찰 증가, 그리고 결과적으로 베어링 수명 단축을 초래한다.
베어링 예압의 역할과 한계를 정확히 이해해야 하는 문항이다. 예압은 적절한 수준에서만 적용되어야 하며, 과도한 예압은 오히려 수명에 불리하다.
오류나 개정된 내용이 보이면 알려주세요
지름 50mm인 축에 보스의 길이 50mm인 기어를 붙이려고 할 때 250N·m의 토크가 작용한다. 키에 발생하는 압축 응력은 약 몇 MPa 인가? (단, 키의 높이는 키홈 깊이의 2배이며, 묻힘 키의 폭과 높이는 b×h=15mm×10mm 이다.)
30
40
50
60
키의 압축응력은 키가 축에 묻힌 깊이가 일 때 이다.
이므로 압축응력은 40 MPa이다.
오류나 개정된 내용이 보이면 알려주세요
잇수가 20개인 스프로킷 휠이 롤러 체인을 통해 8kW의 동력을 받고 잇다. 이 스프로킷 휠의 회전수는 약 몇 rpm 인가? (단, 파단하중은 22.1 kN, 안전율은 15, 피치는 15.88mm이며, 부하보정계수는 고려하지 않는다.)
505
1026
1650
1868
롤러 체인으로 전달되는 동력에서 회전수를 구하려면 먼저 허용 장력을 구한 후, 이를 이용해 토크를 계산하고 마지막으로 동력 공식을 적용한다.
허용 장력은 파단하중을 안전율로 나눈 값이므로:
스프로킷 휠의 반지름은 피치와 잇수로부터: 반지름
토크는
동력 공식 에서 회전수 N을 정리하면:
오류나 개정된 내용이 보이면 알려주세요
공기스프링에 대한 설명으로 틀린 것은?
감쇠성이 적다.
스프링 상수 조절이 가능하다.
종류로 벨로즈식, 다이어프램식이 있다.
주로 자동차 및 철도차량용의 서스팬션(suspension) 등에 사용된다.
공기스프링은 감쇠성이 높다는 특성을 가지고 있어 1번이 틀렸다. 공기의 압축·팽창 과정에서 내부 마찰로 인한 에너지 손실이 크기 때문에 진동 감쇠 성능이 우수하며, 따라서 감쇠기를 별도로 장착할 필요가 적다. 2번 스프링 상수는 공기압을 조절하여 변경 가능하고, 3번의 벨로즈식(주름 튜브형)과 다이어프램식(격막형)이 주요 종류이며, 4번과 같이 자동차·철도차량의 서스팬션에 널리 사용된다.
오류나 개정된 내용이 보이면 알려주세요
다음 중 변형률(strain, ε)에 관한 식으로 옳은 것은? (단, ℓ : 재료의 원래길이, λ : 줄거나 늘어난 길이, A : 단면적, σ : 작용 응력)


변형률은 변형된 길이를 원래 길이로 나눈 값이므로 이다.
길이를 길이로 나눈 값이라 단위가 없는 무차원 수가 되고, 필요하면 백분율(%)로도 나타낸다.
오류나 개정된 내용이 보이면 알려주세요
굽힘 모멘트만을 받는 중공축의 허용 굽힘응력 σb, 중공축의 바깥지름 D, 여기에 작용하는 굽힘모멘트M일 때, 중공축의 안지름 d를 구하는 식으로 옳은 것은?
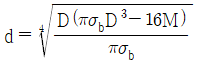
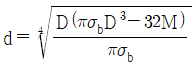
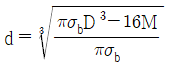
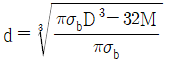
근호 내에 32MD/πσ_b를 D⁴에서 뺀 형태가 정답이며, 이는 4제곱근 형태로 안지름을 4제곱근으로 표현하는 구조이다.
중공축의 굽힘 설계식에서 시작한다.
굽힘응력은 이고, 중공원형단면의 단면계수는 이다.허용응력 조건 에 단면계수를 대입하면 이다.
이를 에 대해 정리하면 이므로 가 된다.
오류나 개정된 내용이 보이면 알려주세요
1줄 겹치기 리벳 이음에서 리벳의 수는 3개, 리벳 지름은 18mm, 작용 하중은 10kN 일 때 리벳 하나에 작용하는 전단응력은 약 몇 MPa 인가?
6.8
13.1
24.6
32.5
1줄 겹치기 리벳 이음에서 전단응력은 공식으로 구한다.
전체 하중 10kN이 리벳 3개에 분산되므로 리벳 하나당 작용하는 하중은 이다.
리벳의 전단면적은 이다.
따라서 리벳 하나에 작용하는 전단응력은 이다.
오류나 개정된 내용이 보이면 알려주세요
50kN의 축방향 하중과 비틀림이 동시에 작용하고 있을 때 가장 적절한 최소 크기의 체결용 미터나사는? (단, 허용인장응력은 45N/mm2 이고, 비틀림 전단응력은 수직응력의 1/3 이다.)
M36
M42
M48
M56
축방향 하중과 비틀림이 함께 작용하면 등가하중 로 보고 로 바깥지름을 구한다. 대입하면 이다. 이보다 크면서 가장 작은 표준 나사는 M56이다.
오류나 개정된 내용이 보이면 알려주세요
좌표계의 원점이 중심이고 경도 u, 위도 v로 표시되는 구의 매개 변수식 으로 옳은 것은? (단, 구의 반경은 R로 가정하고, 는 각각 x, y, z축 방향의 단위벡터이며, 0≦u≦2π, 이다.)
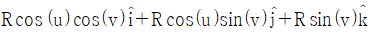
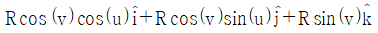
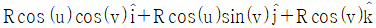
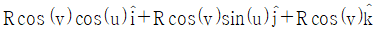
경도 u, 위도 v로 나타낸 구면의 매개변수식은 이다.
위도 v에서 자른 수평 원의 반지름이 R cos v, 그 원의 높이가 z = R sin v이다. 이 원 위에서 경도 u만큼 돌아간 점이 x = R cos v cos u, y = R cos v sin u가 된다.
검산하면 로 반지름 R인 구가 나온다.
z 성분을 R cos v로 놓은 식들은 v = ±π/2인 극점에서 z가 0이 되어 구가 만들어지지 않고, 삼각함수의 각을 u와 v로 바꿔 넣은 식은 위 검산식을 만족하지 못한다.
오류나 개정된 내용이 보이면 알려주세요
와이어 프레임 모델에 관한 설명으로 틀린 것은?
은선 제거가 불가능하다.
단면도 작성을 간단히 할 수 있다.
질량이나 체적 계산이 불가능하다.
3면 투시도 작성이 편리하다.
'단면도 작성을 간단히 할 수 있다'가 틀렸다 — 와이어 프레임은 면의 정보가 전혀 없으므로 단면도를 작성할 수 없고, 이는 오류이다. 단면도는 객체의 내부 면을 보여주어야 하는데, 와이어 프레임에는 그러한 면 정보가 존재하지 않기 때문이다.
와이어 프레임 모델은 선(edge)과 꼭짓점(vertex)만으로 표현되는 3D 모델링 기법으로, 실제 면(surface) 정보가 없다.
오류나 개정된 내용이 보이면 알려주세요
다음 중 설계기능을 지원하기 위해서 CAD시스템을 사용하는 이유로 보기 어려운 것은?
설계자의 생산성을 높이기 위해
설계의 품질을 개선하기 위해
설계 문서화 개선을 위해
설계이력을 제거하기 위해
CAD 시스템은 설계자의 생산성 향상, 설계 품질 개선, 설계 문서화 개선을 목적으로 도입된다.
설계이력(변경 이력, 버전 관리 등)은 오히려 CAD를 통해 체계적으로 관리·보존해야 할 대상이므로, 제거하기 위해 사용한다는 설명은 목적으로 보기 어렵다.
오류나 개정된 내용이 보이면 알려주세요
3차원 형상의 솔리드 모델링에서 B-rep과 비교하여 CSG(Constructive Solid Geomrtry) 방식을 나타낸 것은?
입체의 표면적 계산이 비교적 이용하다.
3면도, 투시도, 전개도 작성이 용이하다.
화면의 재생 시간이 적게 소요된다.
기본입체형상의 불 연산(boolean)에 의한 모델링이다.
CSG(Constructive Solid Geometry) 방식은 기본 입체 형상(cube, sphere, cylinder 등)을 boolean 연산(합집합, 교집합, 차집합)으로 조합하여 복잡한 형상을 구성하는 방법이다.
오류나 개정된 내용이 보이면 알려주세요
부품들 사이의 만남 조건(mating condition)을 이용하여 형상을 모델링하는 방법은?
파라메트릭(parametric) 모델링
비다양체(nonmanifold) 모델링
B-rep 모델링
조립체(assembly) 모델링
부품들 사이의 만남 조건(mating condition)을 이용하여 형상을 모델링하는 것은 여러 부품을 조합하여 전체 제품을 구성하는 조립체(assembly) 모델링의 핵심 개념이다. 조립체 모델링에서는 각 부품 간의 접촉, 정렬, 구속 관계 등을 만남 조건으로 정의하여 부품들의 상대적 위치와 방향을 결정한다.
이들은 모두 단일 부품이나 기하학적 표현 방식에 관한 것이므로 만남 조건과는 직접 관련이 없다.
오류나 개정된 내용이 보이면 알려주세요
점, 선, 프로파일(윤곽선)을 경로에 따라 이동하여 베이스, 보스, 자르기 또는 곡면 형상을 생성하는 모델링 기법은?
스키닝(skinning)
리프팅(lifting)
스윕(sweep)
특징형상모델링(feature-based modeling)
점, 선, 프로파일을 경로에 따라 이동하여 3차원 형상을 생성하는 기법은 스윕(sweep)이다. 스윕은 2차원 프로파일(단면)을 3차원 경로를 따라 이동시켜 베이스, 보스, 자르기 등 다양한 형상을 만드는 CAD 모델링의 기본 기법이다. 스키닝은 여러 단면의 윤곽을 연결하는 기법, 리프팅은 경로와 프로파일을 조합하되 스윕과는 다른 정의체계, 특징형상모델링은 부품의 설계의도를 기반으로 하는 매개변수 중심 기법으로 각각 구분된다.
오류나 개정된 내용이 보이면 알려주세요
다음 중 서로 다른 기종의 CAD 데이터를 호환하기 위한 데이터 포맷으로 적절하지 않은 것은?
DXF
IGES
STEP
OpenGL
서로 다른 CAD 시스템 간 데이터를 교환하는 표준 포맷으로는 DXF, IGES, STEP 등이 있다.
OpenGL은 3차원 그래픽을 화면에 렌더링하기 위한 그래픽 라이브러리(API)로, 모델 데이터를 저장·교환하는 파일 포맷이 아니다.
오류나 개정된 내용이 보이면 알려주세요
(x, y) 좌표계에서 다음 방정식으로 정의될 수 있는 형태는? (단, a, b, c는 상수이다.)
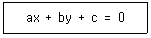
타원
원
직선
포물선
ax + by + c = 0은 x, y에 대한 1차 방정식이므로 좌표평면에서 직선을 나타낸다. 타원·원·포물선은 x²이나 y² 같은 2차항을 포함해야 표현되므로 해당하지 않는다.
오류나 개정된 내용이 보이면 알려주세요
컴퓨터의 입력 장치 중 압력 감지기가 달려 있는 작은 평판을 의미하며 손가락이나 펜 등을 이용해 접촉하면 그 위치정보를 컴퓨터가 인식할 수 있는 장치는?
트랙 볼
디지타이저
터치 패드
라이트 펜
압력 감지기가 내장된 평판에 손가락이나 펜으로 접촉하면 그 위치를 인식하는 입력장치는 터치 패드이다.
트랙볼은 볼을 굴려 커서를 움직이는 장치이고, 디지타이저와 라이트 펜은 각각 태블릿 위 좌표 입력과 화면 직접 지시 방식이므로 압력 감지 평판과는 구조가 다르다.
오류나 개정된 내용이 보이면 알려주세요
CAD의 디스플레이 기능 중 줌(ZOOM) 기능 사용 시 화면에서 나타나는 현상으로 옳은 것은?
도형 요소의 치수가 변화한다.
도형 형상의 방향이 반대로 바뀌어서 출력된다.
도형 요소가 시각적으로 확대, 축소된다.
도형 요소가 회전한다.
줌(ZOOM) 기능을 사용하면 도형 요소의 실제 치수나 형상은 변하지 않고 화면상에서 시각적으로 확대·축소되어 보인다.
도형의 방향이 반대로 바뀌거나 회전하는 것은 각각 미러(mirror), 회전(rotate) 기능에 해당하며 줌 기능과는 다르다.
오류나 개정된 내용이 보이면 알려주세요
그림과 같이 곡면 모델링 시스템에 의해 만들어진 곡면을 불러들여 기존 모델의 평면을 바꿀 수 있는 모델링 기능은?
네스팅(nesting)
트위킹(tweaking)
돌출하기(extruding)
스트레칭(stretching)
곡면 모델링에서 만들어진 곡면을 불러와 기존 모델의 특정 면(평면)을 새로운 곡면 형상으로 바꾸는 기능을 트위킹(tweaking)이라 한다. 네스팅은 여러 형상을 판재에 최적 배치하는 기능, 돌출하기는 단면 형상을 이동시켜 입체를 생성하는 기능, 스트레칭은 모델의 일부를 늘리거나 변형하는 기능으로 그림의 면 교체(곡면 적용) 작업과는 다르다.
오류나 개정된 내용이 보이면 알려주세요
컴퓨터에 자료를 입력하기 위한 문자 자료의 표현 규칙 중 각각 4비트인 zone과 digit 부분이 합쳐져 8개의 데이터 비트(bit)가 정의되어 있는 코드체계는?
EBCDIC
4-3-2-1 code
ASCII
BCDIC
문자 데이터를 8비트로 표현하되, 4비트의 zone 부분과 4비트의 digit 부분으로 구성되는 코드체계는 EBCDIC(Extended Binary Coded Decimal Interchange Code)이다. EBCDIC는 IBM이 개발한 8비트 문자 코드로, 상위 4비트를 zone, 하위 4비트를 digit으로 나누어 문자를 인코딩한다.
오류나 개정된 내용이 보이면 알려주세요
활용 방식에 따른 CAD 시스템 종류 중 퍼스털 컴퓨터 시스템에 의한 CAD 시스템에 해당하며, 널리 보급되고 가격이 비교적 저렴한 특징을 갖는 것은?
독립형 CAD 시스템
대형 CAD 시스템
중앙통제형 CAD 시스템
분산처리형 CAD 시스템
퍼스널 컴퓨터를 기반으로 하며 널리 보급되고 가격이 비교적 저렴한 CAD 시스템은 독립형(stand-alone) CAD 시스템이다.
대형 CAD 시스템이나 중앙통제형·분산처리형 시스템은 서버나 다수의 워크스테이션을 연동하는 대규모 구성으로, 개인용 PC 기반의 저가형 구성과는 성격이 다르다.
오류나 개정된 내용이 보이면 알려주세요
정전기식 플러터에 대한 설명으로 옳지 않은 것은?
주로 마이크로 필름에 출력하는 장치로 사용된다.
래스터식으로 운영되는 대표적인 플로터이다.
도형의 복잡 유무와 관계없이 작화속도가 거의 일정하다.
펜식 플로터와 비교하여 작화속도가 빠르다.
정전기식 플러터(정전기식 플로터)는 종이나 필름 표면에 정전하를 인가하고 대전된 토너 입자를 분무하여 이미지를 형성하는 방식으로, 주로 마이크로 필름 출력이 아닌 일반 도면 출력에 사용된다. 이 방식은 래스터식으로 운영되며(2번 참), 도형의 복잡도와 무관하게 작화속도가 거의 일정하고(3번 참), 펜식에 비해 작화속도가 매우 빠르다(4번 참). 따라서 마이크로 필름 출력 장치라는 설명은 정전기식 플로터의 용도를 잘못 나타낸 것이다.
오류나 개정된 내용이 보이면 알려주세요
네 개의 경계곡선을 선형 보간하여 얻어지는 곡면은?
쿤스 곡면
선형 곡면
Bezier 곡면
그리드 곡면
네 개의 경계곡선을 이용하여 선형 보간네 개 경계곡선(네 모서리)이 주어졌을 때, 이들 사이를 선형 또는 쌍선형 보간하여 곡면을 생성하는 기법으로, 기존 곡선들을 경계로 유지하면서 내부를 채우는 데 효과적이다. 선형 곡면은 점들의 선형결합으로 정의되고, 베지에 곡면은 제어점과 베지에 기저함수를 이용하며, 그리드 곡면은 격자점 배열을 기초로 하므로 모두 네 경계곡선의 선형 보간이라는 정의와 맞지 않는다.
오류나 개정된 내용이 보이면 알려주세요
CAD 시스템에서 점을 정의하기 위해 사용되는 좌표계가 아닌 것은?
직교 좌표계
원통 좌표계
벡터 좌표계
구면 좌표계
CAD 시스템에서 점을 정의할 때 쓰이는 좌표계는 직교 좌표계, 원통 좌표계, 구면 좌표계가 대표적이다.
벡터 좌표계는 점의 위치를 정의하는 표준 좌표계 분류에 속하지 않는다.
오류나 개정된 내용이 보이면 알려주세요
베지어(Bezier) 곡선의 특징으로 틀린 것은?
특성 다각형의 시작점과 끝점을 반드시 통과한다.
특성 다각형의 내측에 존재한다.
특성 다각형의 꼭지점 순서로 거꾸로 하여 베지어 곡선을 생성할 경우 다른 곡선이 된다.
특성 다각형의 1개의 꼭지점 변화가 베지어 곡선 전체에 영향을 미친다.
베지어 곡선은 특성 다각형(제어점)의 시작점과 끝점을 반드시 통과하며, 곡선 전체가 특성 다각형의 내측(볼록 껍질) 안에 존재한다.
제어점 1개의 위치가 바뀌면 그 영향이 곡선 전체 형태에 미친다.
다만 특성 다각형의 꼭지점 순서를 거꾸로 나열해도 생성되는 곡선의 형상은 동일하며(매개변수의 진행 방향만 반대) 다른 곡선이 되지는 않으므로, 이 설명이 틀렸다.
오류나 개정된 내용이 보이면 알려주세요
이미 정의된 두 곡면을 매끄러운 곡선을 필렛(fillet)처리하여 연결하는 기능은?
Smoothing
Blending
Remeshing
Levelling
이미 정의된 두 곡면을 필렛(fillet) 처리하여 매끄럽게 연결하는 기능을 블렌딩(Blending)이라 한다.
Smoothing은 형상을 매끄럽게 다듬는 일반적 처리, Remeshing은 메쉬를 재구성하는 기능으로, 두 곡면의 경계를 필렛으로 잇는 블렌딩과는 목적이 다르다.
오류나 개정된 내용이 보이면 알려주세요
서피스 모델(surface model)의 특징이 아닌 것은?
은선 제거가 가능하다.
단면도를 작성할 수 없다.
복잡한 형상 표면이 가능하다.
물리적 성질을 구하기 어렵다.
서피스 모델은 표면 정보만 가지고 있어 은선 제거와 복잡한 형상 표면 표현이 가능하지만, 부피(체적) 정보가 없어 물리적 성질(질량, 관성모멘트 등)을 구하기 어렵다.
표면과 절단면의 교선을 구해 단면도 작성도 가능하므로, 단면도를 작성할 수 없다는 설명은 서피스 모델의 특징으로 옳지 않다.
오류나 개정된 내용이 보이면 알려주세요
3차원 좌표계에서 물체의 크기를 각각 x축 방향으로 2배, y축 방향으로 3배, z축 방향으로 4배의 크기변환을 하고자 할 때, 사용되는 좌표변환 행렬식은?


크기변환(scaling) 행렬은 대각선에 배율을 넣은 행렬이므로, x·y·z를 각각 2·3·4배 하려면 대각 성분이 2, 3, 4, 1인 4×4 행렬을 쓴다.
동차좌표 [x y z 1]에 이 행렬을 곱하면 2x, 3y, 4z가 되어 원하는 확대가 이루어진다. 마지막 대각 성분 1은 동차좌표를 유지하기 위한 자리다.
오류나 개정된 내용이 보이면 알려주세요
[기계설계산업기사 필기] 20년 2회차 시험지 PDF 다운로드·인쇄 →
[기계설계산업기사 필기] 20년 2회차 정답과 해설은 무료인가요?
이 페이지의 80문항 정답과 해설은 로그인 없이 무료로 볼 수 있습니다. 무제한 풀이·실전 모의고사·PDF 출력·전자책 다운로드는 베이직 플랜에 포함됩니다.
이 회차를 CBT 로 직접 풀어볼 수 있나요?
기계설계산업기사 필기 기출문제 암기장에서 이 회차를 회차별·랜덤으로 풀고 오답노트에 자동으로 모을 수 있습니다. 기계설계산업기사 필기 기출문제 풀러 가기 →
시험지 PDF 나 전자책으로도 볼 수 있나요?
이 회차의 인쇄용 시험지 PDF 페이지에서 시험지를 받을 수 있습니다. 시험지 PDF 받기 →