[컴퓨터응용선반기능사 필기] 10년 2회차 기출문제 정답·해설 페이지
- 소량의 구리(약 0.2~0.5%)를 첨가하면 대기 중 내식성이 뚜렷이 좋아진다.
- 인장강도와 경도는 탄소량이 늘수록 커지다가 공석점(약 0.8%C) 부근에서 최대가 된다.
- 표준상태(불림 등)에서는 탄소가 많을수록 강도·경도가 증가하고 연신율·충격값은 감소한다.
- '상온에서 자화시켜 강한 자기장을 얻을 수 있는 금속'은 거짓이다. 상온 초전도는 존재하지 않으며 초전도체는 극저온에서만 작동한다.
- '알루미나가 주가 되는 재료'는 고온 초전도체의 설명처럼 보이지만 "알루미나가 주가 되는"이라는 표현이 잘못되었고, 초전도체는 내열성이 아니라 저항 소실이 핵심이다.
- '비금속의 무기 재료(classical ceramics)를 고온에서 소결 처리하여 만든 것'은 고전 세라믹스 제조 공정을 설명하는 것으로 초전도체의 본질과 무관하다.
- 제거 가공해서는 안 된다는 지시: V 안에 원이 들어간 기호의 뜻이다.
- 제거 가공 여부를 문제 삼지 않는 경우: 가로선도 원도 없는 기본 V 기호의 뜻이다.
- 정밀연삭 가공이 필요 없다는 지시: 이런 뜻의 표면 지시 기호는 없다.
- 취급 시 주의 표시: 제도에서 X 대각선이 이런 뜻으로 쓰이지 않는다.
- 다이아몬드 형상 표시: 대각선은 형상 윤곽이 아니라 평면을 표시하는 가는 실선이다.
- 사각형 구멍 관통: 관통 구멍이면 숨은선이나 단면으로 나타내며 X 대각선을 쓰지 않는다.
- 위치도: 원 안에 십자(⌖) 기호를 쓴다.
- 중심도(동심도): 동심원(◎) 기호를 쓴다.
- 직각도: ⊥ 기호를 쓴다.
- 감김 방향 표시가 없으면 오른나사로 본다는 설명은 옳다.
- 줄 수 표시가 없으면 한 줄 나사로 본다는 설명도 옳다.
- 미터나사에서 암나사·수나사 등급을 사선으로 나누어 나열한다는 설명도 옳다.
- 윗면이 앞에서 뒤로 비스듬히 올라가는 입체도: 단 대신 경사면이라 우측면도에 L자 대신 빗선이 생긴다.
- 앞면 아래 홈의 한쪽 벽이 둥글게 비스듬한 입체도: 정면도의 홈이 직사각형으로 나타나지 않는다.
- 오른쪽 끝면에 단이 하나 더 진 입체도: 주어진 투상도의 바깥 윤곽에는 이런 단이 나타나지 않는다.
- 리밍은 구멍의 치수·표면정도를 정밀하게 다듬는 작업이다.
- 스폿 페이싱은 볼트·너트가 닿는 자리면을 평평하게 깎는 작업이다.
- 카운터 싱킹은 접시머리 나사의 머리가 묻히도록 구멍 입구를 원뿔형으로 넓히는 작업이다.
- 가공재료보다 경도가 커야 한다는 설명은 옳다.
- 가공성이 좋아야 한다는 설명도 옳다.
- 고온에서 경도를 유지해야 한다는 설명도 옳다.
- 절삭 깊이를 작게 하는 것은 옳은 방지대책이다.
- 윤활성이 좋은 절삭유제를 사용하는 것도 옳은 방지대책이다.
- 절삭 속도를 크게 하는 것도 옳은 방지대책이다.
- 연동척은 여러 조가 동시에 함께 움직여 규칙적(원형 등) 공작물 고정에 편리하다.
- 콜릿척은 가늘고 정밀한 지름의 공작물을 빠르게 물리는 데 쓰인다.
- 만능척은 연동·단동 기능을 겸용할 수 있게 만든 척이다.
- 호닝이 실린더 내면 다듬질에 쓰인다는 설명은 옳다.
- 슈퍼 피니싱의 다듬질면이 평활하고 방향성이 없다는 설명도 옳다.
- 액체호닝이 복잡한 형상 다듬질에도 적용 가능하다는 설명도 옳다.
- 150: G50 블록의 X150.·Z150. 좌표값이다.
- 180: G96으로 지령한 절삭속도(m/min)이다.
- 1800: 프로그램에 없는 값이다.
- G40: 인선 반지름 보정 취소이다.
- G42: 공구가 경로의 오른쪽에 있을 때 쓰는 우측 보정이다.
- G43: 공구 길이 보정 코드로, 인선 반지름 보정이 아니다.
- F: 이송속도로, 이미 빈칸 뒤에 따로 있다.
- S: 주축 기능(회전수·절삭속도)이다.
- T: 공구 기능이다.
- P0.24·P1.5: P 는 소수점 없이 0.001초 단위로 지령하며, 0.14초와도 값이 맞지 않는다.
- X1.5: 계산한 휴지 시간 0.14초와 맞지 않는다.
- 경보가 표시되어 있으면 경보 리스트를 참조해 원인을 확인하는 것이 맞는 대책이다.
- 모드 스위치가 수동 위치에 있지 않으면 수동 모드로 전환하는 것이 맞는 대책이다.
- 피드 홀드 상태라면 이를 해제(OFF)하는 것이 맞는 대책이다.
- 재료나 측정기를 컨트롤러 윗면에 올려놓는 것은 오작동·고장의 원인이 되어 금지사항이다.
- 컨트롤러를 여러 사람이 동시에 조작하는 것은 오조작 위험이 있어 금지사항이다.
- 칩을 버니어캘리퍼스 같은 정밀측정기로 제거하는 것은 측정기 손상·부상 위험이 있어 부적절하다.
- 제2원점 복귀는 기계원점 복귀를 먼저 수행한 뒤 가능하다는 설명은 옳다.
- 제2원점을 공구 교환 지점으로 활용한다는 설명도 옳다.
- 제2원점 위치를 파라미터 값으로 수정한다는 설명도 옳다.
순수 비중이 2.7인 이 금속은 주조가 쉽고 가벼울 뿐만 아니라 대기 중에서 내식력이 강하고 전기와 열의 양도체로 다른 금속과 합금하여 쓰이는 것은?
구리(Cu)
알루미늄(Al)
마그네슘(Mg)
텅스텐(W)
비중 약 2.7로 가볍고 주조성이 좋으며, 대기 중에서 표면에 산화피막을 형성해 내식성이 강하고 전기·열의 양도체인 금속은 알루미늄(Al)이다.
구리는 비중 약 8.9, 마그네슘은 약 1.74, 텅스텐은 약 19.3으로 비중이 맞지 않는다. 알루미늄은 단독으로도 쓰이지만 강도를 높이기 위해 구리·마그네슘·규소 등과 합금하여 두랄루민 등으로 널리 활용된다.
오류나 개정된 내용이 보이면 알려주세요
스테인리스강의 종류에 해당되지 않는 것은?
페라이트계 스테인리스강
펄라이트계 스테인리스강
마텐자이트계 스테인리스강
오스테나이트계 스테인리스강
스테인리스강은 조직에 따라 페라이트계, 마르텐자이트계, 오스테나이트계로 분류하며, 펄라이트계라는 분류는 존재하지 않는다.
펄라이트는 페라이트와 시멘타이트가 층상으로 이루어진 조직으로 일반 탄소강에서 나타나는 조직이며, 스테인리스강 분류 체계와는 관련이 없다.
오류나 개정된 내용이 보이면 알려주세요
탄소강의 성질을 설명한 것 중 옳지 않은 것은?
소량의 구리를 첨가하면 내식성이 좋아진다.
인장 강도와 경도는 공석점 부근에서 최대가된다.
탄소강의 내식성은 탄소량이 감소할수록 증가한다.
표준상태에서는 탄소가 많을 수록 강도나 경도가 증가한다.
탄소강의 내식성은 탄소량만으로 정해지는 성질이 아니다. 부식 저항을 실질적으로 좌우하는 것은 크롬·니켈·구리 같은 합금원소이므로, "탄소량이 감소할수록 내식성이 증가한다"고 단정한 서술은 탄소강의 성질 설명으로 옳지 않다.
나머지는 모두 옳은 설명이다.
오류나 개정된 내용이 보이면 알려주세요
길이가 50㎜인 표준시험편으로 인장시험하여 늘어난 길이가 65㎜ 이었다. 이 시험편의 연신율은?
20%
25%
30%
35%
연신율은 시험 전 표점거리에 대해 늘어난 길이의 비율로 구한다.
계산하면 연신율은 이다.
오류나 개정된 내용이 보이면 알려주세요
유체의 유량이 30m3/s 이고, 평균 속도가 1.5m/s일 때 관의 안지름은 약 몇 ㎜인가?
2059
3089
4119
5046
유량은 이므로 단면적은 이다.
원형 단면이므로 지름은 로 구한다.
계산하면 이다.
오류나 개정된 내용이 보이면 알려주세요
주철의 일반적 설명으로 틀린 것은?
강에 비하여 취성이 작고 강도가 비교적 높다.
주철은 파면상으로 분류하면 회주철, 백주철, 반주철로 구분할 수 있다.
주철 중 탄소의 흑연화를 위해서는 탄소량 및 규소의 함량이 중요하다.
고온에서 소성변형이 곤란하나 주조성이 우수하여 복잡한 형상을 쉽게 생산할 수 있다.
주철은 강에 비해 취성이 크고 인장강도가 낮은 편이므로, "취성이 작고 강도가 비교적 높다"는 설명은 관계가 반대로 서술된 틀린 내용이다.
주철을 파면상으로 분류하면 회주철·백주철·반주철로 나뉘고, 탄소의 흑연화 정도는 탄소량과 규소 함량에 좌우되며, 고온에서 소성변형은 어렵지만 주조성이 우수해 복잡한 형상을 쉽게 만들 수 있는 것은 모두 주철의 올바른 특징이다.
오류나 개정된 내용이 보이면 알려주세요
제동장치를 작동부분의 구조에 따라 분류할 때 이에 해당되지 않는 것은?
유압 브레이크
벤드 브레이크
디스크 브레이크
블록 브레이크
제동장치를 작동부분의 구조에 따라 분류하면 블록 브레이크, 밴드 브레이크, 디스크 브레이크 등으로 나뉜다.
유압 브레이크는 구조가 아니라 유압을 이용해 제동력을 전달하는 조작(작동) 방법에 따른 분류이므로 구조에 따른 분류에는 해당하지 않는다.
오류나 개정된 내용이 보이면 알려주세요
수나사의 크기는 무엇을 기준으로 표시하는가?
유효지름
수나사의 안지름
수나사의 바깥지름
수나사의 골지름
수나사의 크기는 수나사의 바깥지름(호칭지름)을 기준으로 표시한다. M20이라면 바깥지름이 20mm라는 뜻이다.
유효지름은 나사산의 폭과 골의 폭이 같아지는 가상 원통의 지름이고, 수나사의 안지름(골지름)은 나사산의 골 부분 지름으로, 이들은 나사의 세부 치수를 나타낼 뿐 나사 크기의 호칭 기준으로는 쓰이지 않는다.
오류나 개정된 내용이 보이면 알려주세요
구리에 아연을 5 ~ 20%를 첨가한 것으로 색깔이 아름답고 장식품에 많이 쓰이는 황동은?
톰백
포금
문쯔메탈
커머셜 브론즈
구리에 아연을 5~20% 첨가해 금빛에 가까운 아름다운 색을 내어 장식품·모조 금박 등에 많이 쓰이는 황동은 톰백(tombac)이다.
포금은 구리에 주석과 아연을 넣은 청동계 합금이고, 문쯔메탈은 아연을 약 40% 함유한 6:4 황동이며, 커머셜 브론즈는 이름과 달리 구리-아연계 합금의 상품명으로, 문제에서 설명하는 장식용 황동의 대표 명칭은 톰백이다.
오류나 개정된 내용이 보이면 알려주세요
가장 널리 쓰이는 키(key)로 축과 보스 양쪽에 모두 키홈을 파서 동력을 전달하는 것은?
성크 키
반달 키
접선 키
원뿔 키
축과 보스 양쪽 모두에 키홈을 파서 동력을 전달하는, 가장 널리 쓰이는 키는 성크 키(묻힘 키)이다.
반달 키는 축에 반달 모양의 깊은 홈을 파서 반달형 키를 끼우는 방식이고, 접선 키는 축의 접선 방향으로 한 쌍의 키를 끼워 큰 회전력을 전달하며, 원뿔 키는 키홈 없이 마찰력으로 고정하는 키로 각각 사용 방식이 다르다.
오류나 개정된 내용이 보이면 알려주세요
스프링을 사용하는 목적으로 볼 수 없는 것은?
힘 축적
진동 흡수
동력 전달
충격의 완화
스프링은 힘을 축적하고 진동을 흡수하며 충격을 완화하는 데 사용되는 기계요소이다.
동력 전달은 벨트·기어·체인 등이 담당하는 기능으로, 스프링을 사용하는 목적에 해당하지 않는다.
오류나 개정된 내용이 보이면 알려주세요
금속재료 중 주석, 아연, 납, 안티몬의 합금으로 주성분인 주석과 구리, 안티몬을 함유한 것은 베빗메탈이라고도 하는 것은?
컬밋
합성수지
트리메탈
화이트메탈
주석·아연·납·안티몬 계열의 합금 중 주석을 주성분으로 하고 구리·안티몬을 함유한 베어링용 합금은 화이트메탈(베빗메탈)이다.
컬밋은 구리와 납의 합금이고, 트리메탈은 여러 층의 금속을 겹쳐 만든 베어링 재료이며, 합성수지는 금속 합금이 아니므로 모두 이 설명에 해당하지 않는다.
오류나 개정된 내용이 보이면 알려주세요
기준 랙 공구의 기준 피치선이 기어의 기준 피치원에 접하지 않는 기어는?
웜 기어
표준 기어
전위 기어
베벨 기어
기준 랙 공구의 기준 피치선이 기어의 기준 피치원에 접하지 않도록 공구를 이동시켜 절삭한 기어를 전위 기어라 한다. 언더컷 방지, 중심거리 조정 등을 위해 사용한다.
표준 기어는 랙 공구의 피치선이 기어의 피치원에 접하는 상태로 가공하며, 웜 기어와 베벨 기어는 각각 축이 어긋나거나 교차하는 축 사이에 쓰이는 기어로 전위 여부와는 별개의 분류이다.
오류나 개정된 내용이 보이면 알려주세요
신소재인 초전도 재료의 초전도 상태에 대한 설명으로 옳은 것은?
상온에서 자화시켜 강한 자기장을 얻을 수 있는 금속이다.
알루미나가 주가 되는 재료를 높은 온도에서 잘 견디어 낸다.
비금속의 무기 재료(classical ceramics)를 고온에서 소결 처리하여 만든 것이다.
어떤 종류의 순금속이나 합금을 극저온으로 냉각하면 특정 온도에서 갑자기 전기 저항이 영(0)이 된다.
초전도 상태의 정의는 특정 임계 온도(Tc) 이하로 냉각되었을 때 전기 저항이 급격히 0이 되는 현상이다. '극저온으로 냉각하면 특정 온도에서 갑자기 전기 저항이 영(0)이 된다'는 설명이 임계 온도 이하에서 순금속이나 합금의 전기 저항이 0으로 변하는 초전도 현상을 정확히 설명한다.
오류나 개정된 내용이 보이면 알려주세요
평 벨트를 벨트 풀리에 걸 떼 벨트와 벨트 풀리의 접촉각을 크게 하기 위해 이완측에 설치하는 것은?
림
단차
균형 추
긴장 풀리
평벨트와 풀리의 접촉각(감김각)을 크게 하여 미끄럼을 줄이기 위해 벨트의 이완측에 설치하는 것은 긴장 풀리(텐션 풀리)이다.
림은 풀리에서 벨트가 닿는 바깥 부분, 균형추는 회전체의 불평형을 보정하는 부품, 단차는 지름이 다른 여러 단으로 된 풀리를 가리키므로 접촉각을 늘리는 목적과는 관련이 없다.
오류나 개정된 내용이 보이면 알려주세요
치수를 표현하는 기호 중 치수와 병용되어 특수한 의미를 나타내는 기호를 적용할 때가 있다. 이 기호에 해당하지 않는 것은?
Sø7
C3
5
SR15
오류나 개정된 내용이 보이면 알려주세요
그림과 같이 표면을 도시할 때의 지시기호 설명으로 가장 적합한 것은?

제거 가공해서는 안된다는 것을 지시하는 경우
제거 가공을 필요로 한다는 것을 지시하는 경우
제거 가공의 필요 여부를 문제 삼지 않는 경우
정밀연삭 가공을 할 필요가 없다고 지시하는 경우
그림의 기호는 V 기호의 위쪽을 가로선으로 막아 삼각형을 이룬 형태로, 제거 가공을 필요로 한다는 것을 지시한다.
표면 지시 기호는 기본 V 기호에 붙는 획으로 뜻이 갈린다. V 기호에 가로선을 더한 것은 절삭·연삭 등으로 재료를 깎아내는 제거 가공 필요, V 기호에 원을 넣은 것은 제거 가공 금지, 아무것도 붙이지 않은 기본 V 기호는 제거 가공 여부를 문제 삼지 않음을 뜻한다.
오류나 개정된 내용이 보이면 알려주세요
도면에서 특수한 가공(고주파 담금질 등)을 실시하는 부분을 표시할 때 사용하는 선의 종류는?
굵은 실선
가는 1점 쇄선
가는 실선
굵은 1점 쇄선
도면에서 고주파 담금질과 같은 특수 가공을 하는 부분을 표시할 때는 굵은 1점 쇄선을 사용한다.
굵은 실선은 물체의 보이는 부분을 나타내는 외형선, 가는 1점 쇄선은 중심선·기준선·피치선, 가는 실선은 치수선·치수보조선·해칭선 등에 쓰이므로 특수 가공 부위를 지정하는 용도와는 구분된다.
오류나 개정된 내용이 보이면 알려주세요
스퍼기어의 도시에서 피치원을 나타낼 때 사용되는 선은?
굵은 실선
가는 실선
가는 1점 쇄선
가는 2점 쇄선
피치원은 기어 제도에서 가는 1점 쇄선으로 표시한다.
피치원은 실제 윤곽이 아니라 기준이 되는 가상의 원이므로, 이끝원(굵은 실선)이나 이뿌리원(가는 실선)과 달리 중심선과 같은 성격의 선으로 그린다.
오류나 개정된 내용이 보이면 알려주세요
그림과 같은 도면에서 대각선으로 교차한 가는 실선 부분은 무엇을 나타내는가?

취급시 주의 표시
다이아몬드 형상을 표시
사각형 구멍 관통
평면이란 것을 표시
도면의 사각형 안에 대각선으로 교차한 가는 실선은 그 부분이 평면임을 나타낸다.
원통 모양의 축 일부를 평평하게 깎은 자리처럼, 곡면과 구별해 평면임을 보여야 할 때 그 면에 가는 실선으로 X 대각선을 긋는다. 그림에서도 왼쪽 몸체 가운데 사각형과 오른쪽 축 부분의 위아래 사각형에 X 대각선이 그어져 있다.
오류나 개정된 내용이 보이면 알려주세요
회 주철품의 KS 재료기호에 해당하는 것은?
STD3
PMC540
WMC330
GC100
회주철품의 KS 재료기호는 GC로 표시하고 그 뒤에 최저인장강도 값을 붙여 나타낸다.
따라서 GC100이 회주철의 KS 표기법에 해당한다.
나머지 기호는 계열이 다르다. STD3은 합금공구강(다이스강), PMC540은 펄라이트 가단주철, WMC330은 백심 가단주철의 기호로 회주철과는 구분된다.
오류나 개정된 내용이 보이면 알려주세요
그림과 같은 투상도의 기하공차 기호가 의미하는 것은?
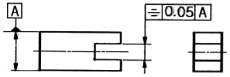
대칭도
위치도
중심도
직각도
공차 기입 틀의 첫 칸 기호는 가로선 세 개(가운데 선이 긴 ≡)로, 대칭도를 뜻한다.
그림의 틀은 ≡ | 0.05 | A 로, 홈의 중심면이 데이텀 A(전체 높이의 중심면)에 대해 0.05 mm 폭의 공차역 안에서 대칭이어야 한다는 지시다. 홈 폭 치수선에 지시선이 붙어 있어 규제 대상이 홈의 중심면임을 알 수 있다.
오류나 개정된 내용이 보이면 알려주세요
도면에 표시된 나사표시 기호의 일반적인 해석으로 틀린 것은?
나사의 감긴 방향은 나사방향을 나타내는 표시기호가 특별히 없으면 오른나사이다.
나사의줄 수는 2줄, 3줄 등의 표시가 특별히 없으면 한줄 나사이다.
미터나사에서 수나사와 암나사를 조합하여 등급을 표시할때는 암나사, 수나사의 순서대로 나열하고 그 사이에 사선을 넣어 표기한다.
"나사의 종류 호칭지름×피치×나사산수"로 나사 호칭을 표시해야 한다.
나사의 호칭은 "나사 종류 기호 + 호칭지름 × 피치"로 표시하며, 나사산수까지 곱해 함께 표기하도록 규정되어 있지는 않다.
따라서 "호칭지름×피치×나사산수"로 표시해야 한다는 설명이 실제 표기법과 다르다.
오류나 개정된 내용이 보이면 알려주세요
그림과 같은 제3각법으로 투상한 투상도의 입체도로 가장 적합한 것은
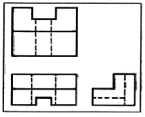


세 투상도가 나타내는 물체는 앞쪽이 낮은 단, 뒤쪽이 높은 L자 블록에 뒤쪽 가운데 세로 홈과 앞면 아래 직사각형 홈이 있는 형상이며, 이와 일치하는 입체도는 앞면 아래에 네모난 홈이 있고 윗면이 낮은 단→수직 턱→높은 단으로 이어지는 그림이다.
우측면도는 왼쪽(앞쪽) 절반이 낮고 오른쪽(뒤쪽) 절반이 높은 L자이며 뒤쪽 윤곽이 끊김 없는 세로선이다. 정면도에는 중간 높이에 단 경계 실선과 아래 가운데 직사각형 홈이 실선으로 보이고, 평면도에는 뒤쪽 가운데 직사각형 절결과 앞뒤 단 경계 실선이 있다. 정면도·평면도의 파선 세로선 쌍은 각각 뒤쪽 홈과 아래 홈이 가려진 윤곽이다.
오류나 개정된 내용이 보이면 알려주세요
분할 핀의 호칭방법으로 맞는 것은?
종류 - 형식 - 호칭지름 × 길이 - 재료 - 명칭
명칭 - 등급 - 호칭지름 × 길이 × 재료
명칭 × 호칭지름 × 길이 - 재료 - 지정사항
명칭 - 호칭지름 × 길이 - 재료
분할핀의 KS 호칭방법은 명칭 - 호칭지름 × 길이 - 재료 순서로 표기한다.
분할핀은 형식이나 등급을 별도로 구분하지 않는 단순 부품이므로, 형식·등급을 포함한 표기법은 해당하지 않는다.
오류나 개정된 내용이 보이면 알려주세요
드릴로 뚫은 구멍에 암나사를 내는 가공은?
태핑
리밍
스폿 페이싱
카운터 싱킹
드릴로 뚫은 구멍에 탭(tap)을 사용해 암나사를 절삭하는 작업을 태핑이라 한다.
오류나 개정된 내용이 보이면 알려주세요
절삭 공구재료의 구비조건으로 틀린 것은?
가공재료보다 경도가 커야 한다.
가공성이 좋아야 한다.
고온에서 경도를 유지해야 한다.
가공재료와 밀접한 관계가 있어야 함으로 친화력이 있어야 한다.
절삭공구 재료는 가공재료와의 화학적 친화력이 작아야 하며, 친화력이 크면 오히려 구성인선이나 공구 마모·용착이 심해져 바람직하지 않다.
"가공재료와 친화력이 있어야 한다"는 설명은 실제 구비조건과 반대된다.
오류나 개정된 내용이 보이면 알려주세요
다음 중 절삭유제의사용목적과 가장 거리가 먼 것은?
윤활작용
냉각작용
세척작용
충격방지작용
절삭유제의 주된 사용 목적은 윤활작용, 냉각작용, 세척(칩 배출)작용이다.
충격방지작용은 절삭유제의 사용 목적으로 보지 않으며, 충격 방지는 공구 형상이나 절삭조건 등 기계적 요인으로 해결하는 영역이다.
오류나 개정된 내용이 보이면 알려주세요
연삭 작업에 대한 설명으로 틀린 것은?
원통 연삭을 할 때 일감의 원주 속도는 숫돌바퀴 원주속도의 1/100 정도가 보통이다.
연삭 여유는 공작물의 재질, 모양, 크기, 상태 등에 따라 결정하며 가능한 작을수록 좋다.
일반적으로 다듬질 연삭에서 이송속도는 1 ~ 2 m/min의 범위가 적당하다.
성형연삭은 금형 제품과 같은 복잡한 형상을 연삭하는 것이다.
오류나 개정된 내용이 보이면 알려주세요
절삭에서 구성인선의 발생 방지대책으로 틀린 것은?
절삭 깊이를 작게 한다.
윤활성이 좋은 절삭 유제를 사용한다.
경사각을 작게 한다.
절삭 속도를 크게 한다.
구성인선을 방지하려면 경사각을 크게 하여 칩이 매끄럽게 흘러나가도록 해야 하므로, "경사각을 작게 한다"는 설명은 실제 방지대책과 반대다.
오류나 개정된 내용이 보이면 알려주세요
밀링 공작기계에서 스핀들의 회전 운동을 수직 왕복 운동으로 변환시켜주는 부속 장치는?
수직 밀링 장치
슬로팅 장치
만능 밀링 장치
래크 밀링 장치
밀링 머신의 주축 회전운동을 수직 왕복운동으로 바꿔 수직 방향 절삭을 하게 해주는 부속장치는 슬로팅 장치이다.
수직 밀링 장치는 수평 밀링기에 수직 스핀들 헤드를 붙이는 장치이고, 만능 밀링 장치·래크 밀링 장치는 각각 각도 가공, 래크 기어 가공에 쓰이는 부속으로 회전운동을 왕복운동으로 바꾸는 장치가 아니다.
오류나 개정된 내용이 보이면 알려주세요
가늘고, 긴 가공물의 연삭에 가장 적합한 연삭기는?
캠 연삭기
공구 연삭기
평면 연삭기
센터리스 연삭기
가늘고 긴 가공물은 센터로 지지하면 휘거나 떨림이 생기기 쉬우므로, 센터 지지 없이 조정숫돌과 지지대로 받쳐 연삭하는 센터리스 연삭기가 가장 적합하다.
캠 연삭기, 공구 연삭기, 평면 연삭기는 각각 캠 형상, 공구날, 평면을 가공하는 전용기로 가늘고 긴 봉재 연삭에 특화된 방식이 아니다.
오류나 개정된 내용이 보이면 알려주세요
밀링머신에 의한 작업에 분할법의 종류가 아닌 것은?(단. 브라운 샤프 분할대를 기준으로 함)
직접 분할법
단식 분할법
차동 분할법
복식 분할법
브라운 샤프 분할대를 기준으로 한 분할법은 직접 분할법, 단식 분할법, 차동 분할법 세 가지이다.
"복식 분할법"은 이 분할대의 표준 분할 방식에 포함되지 않는다.
오류나 개정된 내용이 보이면 알려주세요
볼트, 작은 나사 및 핀과 같은 다수 공정의 일감을 대량 생산하거나 능률적으로 가공할 때 가장 적합한 선반은?
모방선반
범용선반
터릿선반
차축선반
볼트·작은 나사·핀처럼 여러 공정을 거치는 소형 부품을 대량으로 능률적으로 가공할 때는, 여러 공구를 미리 장착해 순차적으로 교환하며 가공하는 터릿선반이 가장 적합하다.
모방선반은 형판을 따라 복잡한 곡면을 가공하는 선반이고, 범용선반·차축선반은 각각 일반 가공, 차축 전용 가공에 쓰여 대량생산 능률화에 특화된 것은 아니다.
오류나 개정된 내용이 보이면 알려주세요
밀링 커터의 절삭속도 45 m/min, 커터의 지름 30 ㎜, 커터의 날수 4개, 밀링 커터의 날당 이송량은 0.1 ㎜ 일때 테이블이 이송속도(㎜/min)는 얼마인가?
122
191
322
391
밀링 커터의 테이블 이송속도는 회전속도 × 날수 × 날당 이송량으로 계산된다.
먼저 절삭속도 공식 에서 회전속도 N을 구하면,
이므로
이다.
테이블 이송속도는 으로 계산된다.
오류나 개정된 내용이 보이면 알려주세요
다음 중 선반 가공에서 테이퍼 절삭 방법이 아닌 것은?
심압대의 편취에 의한 방법
단동척의 편심을 이용한 방법
복식공구대의 경사에 의한 방법
테이퍼 절삭 장치에 의한 방법
선반에서 테이퍼를 절삭하는 대표적 방법은 심압대 편위법, 복식공구대 경사법, 테이퍼 절삭장치를 이용하는 방법이다.
단동척의 편심을 이용하는 방법은 공작물 중심을 어긋나게 물려 편심가공을 하는 방법으로, 원뿔면을 절삭하는 테이퍼 절삭방법이 아니다.
오류나 개정된 내용이 보이면 알려주세요
선반에서 4개의 조가 각각 단독으로 이용하며, 불규칙한 모양의 일감을 고정하는데 편리하게 되어 있는 것은?
연동척
단동척
콜릿척
만능척
선반 척 중 조(jaw) 4개가 각각 독립적으로 움직여 불규칙한 형상의 공작물도 편리하게 고정할 수 있는 것은 단동척이다.
오류나 개정된 내용이 보이면 알려주세요
보링 작업에서 가장 많이 쓰이는 절삭 공구는?
바이트
드릴
정면 커터
탭
보링작업은 이미 뚫린 구멍을 넓히고 정밀하게 다듬는 가공으로, 바이트(보링바이트)를 이용해 구멍 내면을 절삭하는 방식이 가장 많이 쓰인다.
드릴은 구멍을 새로 뚫을 때, 정면 커터와 탭은 각각 평면 가공과 암나사 가공에 쓰이는 공구로 보링의 주된 절삭공구가 아니다.
오류나 개정된 내용이 보이면 알려주세요
아베의 원리에 맞지 않는 측정기는?
외경 마이크로미터
내경 마이크로미터
나사 마이크로미터
V홈 마이크로미터
아베의 원리는 측정 치수선과 눈금(스케일)의 축선이 동일선상에 있어야 오차가 최소화된다는 원리다.
내경 마이크로미터는 측정자 축과 눈금 축이 일직선에 놓이지 않는 구조여서 이 원리에 맞지 않는 대표적 측정기로 분류된다.
외경 마이크로미터, 나사 마이크로미터, V홈 마이크로미터는 측정축과 눈금축이 일치하도록 설계되어 아베의 원리를 만족한다.
오류나 개정된 내용이 보이면 알려주세요
정밀입자 가공법에 대한 설명으로 틀린 것은?
호닝 : 내연기관이나 액압 장치의 실린더 등의 내면을 다듬질한다.
슈퍼 피니싱 : 다음질 면은 평활하고 방향성이 없다.
래핑 : 랩의 재질은 이감보다 약간 강한 재질을 사용한다.
액체호닝 : 복잡한 모양의 일감도 다듬질이 가능하다.
래핑에서 랩(lap)의 재질은 가공물보다 약간 연한(무른) 재질을 사용해야 연삭입자가 랩에 박혀 공작물 표면을 다듬을 수 있다.
"랩의 재질은 일감보다 약간 강한 재질을 사용한다"는 설명은 실제와 반대다.
오류나 개정된 내용이 보이면 알려주세요
공작기계가 구비해야할 강성(rigidity)과 관계가 가장 적은 것은?
정적 강성(static rigidity)
동적 강성(dynamic rigidity)
열적 강성(thermal rigidity)
마찰 강성(friction rigidity)
공작기계가 갖춰야 할 강성은 일반적으로 정적 강성, 동적 강성, 열적 강성으로 구분한다.
"마찰 강성"은 공작기계의 강성을 분류하는 표준 항목에 해당하지 않는다.
오류나 개정된 내용이 보이면 알려주세요
나사의 광학적 측정시 측정 대상이 아닌 것은?
유효 지름
피치
산의 각도
리드각
나사를 공구현미경 등으로 광학적으로 측정할 때의 주된 대상은 유효지름, 피치, 나사산의 각도처럼 투영된 윤곽에서 직접 읽거나 비교할 수 있는 값이다.
리드각은 리드와 유효지름의 관계로부터 계산해 구하는 값이어서, 광학적으로 직접 측정하는 대상에는 포함되지 않는다.
오류나 개정된 내용이 보이면 알려주세요
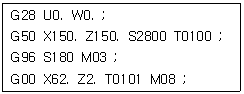
다음 CNC선반의 프로그램에서 설정된 주축 최고회전수는 몇 rpm인가?
150
180
1800
2800
주축 최고회전수는 G50 블록의 S2800으로 설정되어 2800 rpm이다.
프로그램은 G28 U0. W0.; → G50 X150. Z150. S2800 T0100; → G96 S180 M03; → G00 X62. Z2. T0101 M08; 순서다. 선반에서 G50은 공작물 좌표계 설정과 함께 S 값으로 주축 최고회전수를 제한하고, 뒤이은 G96 S180은 절삭속도 180 m/min 일정 제어이다.
오류나 개정된 내용이 보이면 알려주세요
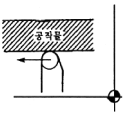
다음 그림과 같이 프로그램 경로의 왼쪽에서 공구가 이동하는 공구 인선 반지름 보정을 할 때 맞는 준비 기능은?
G40
G41
G42
G43
공구가 진행 방향으로 볼 때 프로그램 경로의 왼쪽에 있으므로 G41(공구 인선 반지름 보정 좌측)을 쓴다.
그림에서 공구는 위쪽 공작물 아랫면을 따라 화살표 방향(왼쪽)으로 이동하며, 인선 원이 공작물 면 아래쪽에 놓여 있다. 왼쪽을 향해 진행할 때 진행 방향의 왼쪽은 아래쪽이므로 공구는 경로의 왼쪽에 있다.
오류나 개정된 내용이 보이면 알려주세요
다음은 원호보간 지령 방법이다. (ㄱ)에 들어갈 어드레스중 가장 적합한 것은?
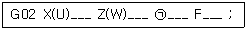
F
S
T
R
빈칸 (ㄱ)에는 원호의 반지름을 지령하는 어드레스 R이 들어간다.
그림의 지령 형식은 G02 X(U)__ Z(W)__ (ㄱ)__ F__ ; 로, 원호보간은 끝점 좌표(X·Z 또는 U·W)와 함께 원호 반지름 R 또는 시작점에서 중심까지의 증분 I·K를 지령하고 F로 이송속도를 준다.
오류나 개정된 내용이 보이면 알려주세요
머시닝센터 프로그램에서 공작물 좌표계를 설정하는 G코드가 아닌 것은?
G57
G58
G59
G60
머시닝센터에서 공작물좌표계를 설정하는 G코드는 G54~G59 여섯 가지이다.
G60은 공작물좌표계 설정 코드가 아니라 한 방향에서만 위치결정을 하는(백래시 제거용) 위치결정 기능이다.
오류나 개정된 내용이 보이면 알려주세요
공작기계 작업에서 안전에 관한 사항으로 틀린 것은?
기계 위에 공구나 작업복 등을 올려놓지 않는다.
회전하는 기계를 손이나 공구로 멈추지 않는다.
칩이 비산 할 때는 손으로 받아서 처리한다.
절삭 중이나 회전 중에는 공작물을측정하지 않는다.
절삭 중 발생하는 칩은 고온·날카로운 상태로 비산하므로 손으로 직접 받아서는 안 되며, 보호덮개나 브러시 등을 이용해 처리해야 한다.
기계 위에 공구·작업복을 올려놓지 않는 것, 회전 중인 기계를 손이나 공구로 멈추지 않는 것, 절삭·회전 중에 공작물을 측정하지 않는 것은 모두 올바른 안전수칙이다.
오류나 개정된 내용이 보이면 알려주세요
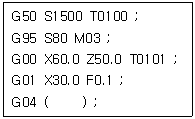
다음과 같은 CNC선반 프로그램에서 2회전의 휴지(Dwell)시간을 주려고 할 때 ( )속에 적합한 단어(Word)는?
X0.14
P0.14
X1.5
P1.5
2회전 휴지를 주는 워드는 X0.14(약 0.14초)이다.
프로그램은 G50 S1500 T0100; / G96 S80 M03; / G00 X60.0 Z50.0 T0101; / G01 X30.0 F0.1; / G04 ( ); 이다. 드웰 직전에 공구가 X30.0 에 있으므로 주속 80m/min, 지름 30㎜로 회전수를 구한다.
(G50 S1500 미만)
X 로 초 단위를 지령하면 X0.14 이다.
오류나 개정된 내용이 보이면 알려주세요
CNC 선반에서 안지름과 바깥지름의 거친 가공 사이클을 나타내는 반복 사이클 기능은?
G70
G71
G74
G76
CNC 선반에서 안지름·바깥지름의 거친 가공(황삭)을 반복 수행하는 고정 사이클은 G71이다.
G70은 다듬(정삭) 사이클, G74는 단면 홈파기형 사이클, G76은 나사 절삭 사이클로 각각 용도가 다르다.
오류나 개정된 내용이 보이면 알려주세요
CNC 선반에서 가공하기 어려운 작업은?
테이퍼 작업
나사 작업
드릴 작업
편심 작업
CNC 선반은 공작물이 주축 중심선을 축으로 회전하며 X·Z 두 축으로 공구를 이동시켜 가공하므로, 회전 중심에서 벗어난 위치를 가공하는 편심 작업은 일반적인 프로그램 방식으로 구현하기 어렵다.
테이퍼·나사·드릴 작업은 모두 주축 중심선을 기준으로 한 가공이어서 CNC 선반의 기본 좌표 이동만으로 처리할 수 있다.
오류나 개정된 내용이 보이면 알려주세요
CNC기계 가공시 수동운전이 되지 않는 경우의 원인과 대책으로 알맞지 않은 것은?
경보가 표시되어 있다. → 경보 리스트 참조
모드 스위치가 수동의 위치로 되어 있지 않다. → 모드 전환
머신 록(machine Lock)으로 되어 있다. → ON 한다.
피드 홀드(feed hold)로 되어 있다. → OFF 한다.
머신 록(machine lock)이 걸려 있으면 축이 이동 명령을 받아도 실제로 움직이지 않으므로, 이 상태에서는 머신 록을 OFF로 해제해야 수동운전이 가능해진다.
"머신 록으로 되어 있다 → ON 한다"는 대책은 문제 상황을 해결하는 조치와 반대다.
오류나 개정된 내용이 보이면 알려주세요
머시닝센터의 고정 사이클 중 G코드와 용도가 서로 맞지 않는 것은?
G76 : 정밀 보링 사이클
G81 : 드릴링 사이클
G83 : 보링 사이클
G84 : 태핑 사이클
머시닝센터 고정 사이클에서 G83은 절삭과 후퇴를 반복하며 깊은 구멍을 뚫는 펙(심공) 드릴링 사이클이며, 보링 사이클이 아니다.
G76은 정밀 보링 사이클, G81은 드릴링 사이클, G84는 태핑 사이클로 각각 제시된 용도와 일치한다.
오류나 개정된 내용이 보이면 알려주세요
움직인 양을 모터에서 간접적으로 속도 및 위치를 검출하여 피드 백(feed back) 시키는 것으로 비교적 제작이 용이하기 때문에 일반 CNC 공작기계에 많이 사용되는 서보기구는?
개방 회로
반폐쇄 회로
폐쇄 회로
반개방 회로
모터축에 부착된 검출기로 속도·위치를 간접적으로 검출해 피드백하는 서보 방식을 반폐쇄 회로 방식이라 한다.
테이블에 직접 검출기를 달지 않아 구조가 간단하고 제작이 쉬워 일반 CNC 공작기계에 널리 사용된다.
폐쇄 회로는 테이블에 직접 검출기를 달아 위치를 직접 검출하는 방식이고, 개방 회로는 피드백이 없는 방식으로 이들과 구분된다.
오류나 개정된 내용이 보이면 알려주세요
CNC 선반 가공시 안전사항에 대한 내용 중 옳은 것은?
재료나 측정기를 컨트롤러의 윗면에 올려 놓는다.
컨트롤러는 여러 사람이 동시에 조작한다.
절삭공구는 안정상 짧게 장착한다.
칩은 버니어캘리퍼스를 이용하여 제거한다.
CNC 선반에서 절삭공구는 떨림과 처짐을 줄여 안전하고 정밀한 가공을 하도록 가능한 짧게 장착해야 한다.
오류나 개정된 내용이 보이면 알려주세요
CNC선반에서 지령값 X58.0으로 프로그램하여 외경을 가공한 후 측정한 결과 ø57.96㎜이었다. 기존의 X축 보정값이 0.005라 하면 보정값을 얼마로 수정해야 하는가?
0.075
0.065
0.055
0.045
지령값()보다 실제 가공지름()이 작으므로, 지름 기준으로 만큼 덜 깎이도록 보정값을 늘려야 한다.
따라서 수정할 보정값은 이다.
오류나 개정된 내용이 보이면 알려주세요
CNC선반에서 통상적인 제2원점 복귀에 관한 내용으로 틀린 것은?
제 2원점 복귀는 기계원점 복귀 후 사용 가능하다.
일반적으로 기계 원점과 제 2원점은 같은 위치이다.
제 2원점은 통상 공구 교환 지점으로 활용한다.
제 2원점 위치의 수정은 파라미터의 값을 고쳐 수정한다.
제2원점(및 제3·4원점)은 기계원점과는 별도로 파라미터에 설정하는 위치로, 통상 공구 교환 등에 쓰기 위해 기계원점과 다른 위치로 정해 둔다.
"기계원점과 제2원점이 일반적으로 같은 위치"라는 설명은 실제와 다르다.
오류나 개정된 내용이 보이면 알려주세요
일반적으로 머시닝센터에서 사용하지 않는 공구는?
홈 바이트
센터드릴
엔드밀
페이스 커터
머시닝센터는 회전하는 공구를 주축에 장착해 가공하는 기계이므로, 회전하지 않고 선반에서 고정된 상태로 쓰이는 홈 바이트는 머시닝센터에서 사용하지 않는다.
센터드릴, 엔드밀, 페이스 커터는 모두 주축에 장착해 회전시키며 사용하는 머시닝센터용 공구다.
오류나 개정된 내용이 보이면 알려주세요
다음 중 CAD/CAM의 출력장치가 아닌 것은?
모니터
프린터
플로터
스캐너
스캐너는 도면이나 형상을 컴퓨터에 입력하는 입력장치이며, CAD/CAM의 출력장치가 아니다.
모니터·프린터·플로터는 모두 설계·가공 결과를 화면이나 종이에 표시·출력하는 출력장치다.
오류나 개정된 내용이 보이면 알려주세요
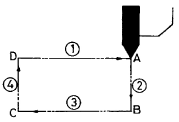
CNC선반에서 G92를 이용하여 나사가공 할 때, 다음 그림에서 나사를 절삭하는 부분에 해당하는 것은?
①
②
③
④
G92 나사절삭 사이클은 사각형 절입 사이클로, 공구가 시작점(A)에서 ①(D→A 상단 이동), ②(A→B 절입)을 거쳐 ③(C→B, 실제 나사산을 깎는 구간)에서 나사를 절삭하고, ④(D→C 복귀)로 다음 절입 위치로 되돌아온다. 실제 나사가 절삭되는 구간은 우측에서 좌측으로 이동하며 나사산을 형성하는 ③이다.
오류나 개정된 내용이 보이면 알려주세요
CNC선반 프로그램에서 T0101의 설명 중 틀린 것은?
T0101에서 T는 공구기능을 나타낸다.
T0101에서 앞부분 01은 공구교환에 필요하다.
T0101에서 뒷부분 01은 공구보정에 필요하다.
T0101은 1번 공구로 공구보정 없이 가공한다.
T0101은 공구기능(T) 뒤에 공구번호 01과 공구보정번호 01을 함께 지정한 코드로, 보정번호가 지정되어 있어 해당 보정값을 적용해 가공한다.
"공구보정 없이 가공한다"는 설명은 틀렸으며, 보정을 적용하지 않으려면 보정번호를 00으로 지정해야 한다.
T가 공구기능을 나타낸다는 점, 앞의 01이 공구교환(공구번호)에 쓰인다는 점, 뒤의 01이 공구보정에 쓰인다는 점은 모두 옳은 설명이다.
오류나 개정된 내용이 보이면 알려주세요
[컴퓨터응용선반기능사 필기] 10년 2회차 시험지 PDF 다운로드·인쇄 →
[컴퓨터응용선반기능사 필기] 10년 2회차 정답과 해설은 무료인가요?
이 페이지의 60문항 정답과 해설은 로그인 없이 무료로 볼 수 있습니다. 무제한 풀이·실전 모의고사·PDF 출력·전자책 다운로드는 베이직 플랜에 포함됩니다.
이 회차를 CBT 로 직접 풀어볼 수 있나요?
컴퓨터응용선반기능사 필기 기출문제 암기장에서 이 회차를 회차별·랜덤으로 풀고 오답노트에 자동으로 모을 수 있습니다. 컴퓨터응용선반기능사 필기 기출문제 풀러 가기 →
시험지 PDF 나 전자책으로도 볼 수 있나요?
이 회차의 인쇄용 시험지 PDF 페이지에서 시험지를 받을 수 있습니다. 시험지 PDF 받기 →