[기계가공기능장 필기] 12년 1회차 기출문제 정답·해설 페이지
- 서지 압력 현상은 회로 내 압력이 순간적으로 급상승하는 현상이다.
- 캐비테이션 현상은 유체 속에 기포가 생겼다 터지는 현상이다.
- 맥동 현상은 압력이나 유량이 주기적으로 변동하는 현상이다.
- 체크밸브 붙이 유량제어 밸브는 유량을 조절하는 교축(조리개) 기호가 있어야 하는데, 그림에는 교축 기호 대신 스프링과 파일럿 선이 있는 압력 제어 밸브가 그려져 있다.
- 파일럿 작동형 릴리프 밸브는 압력 제어 밸브 단독 기호로, 그림처럼 병렬 체크 밸브를 갖지 않는다.
- 파일럿 작동형 시퀀스 밸브는 출구 쪽에도 압력이 걸리므로 스프링 쪽 누유를 탱크로 빼는 외부 드레인 관로가 그려지는데, 그림에는 드레인 관로가 없고 대신 병렬 체크 밸브가 붙어 있다.
- 이물질은 밸브·실린더 내부에 끼어 작동 불량을 일으키므로 고장 원인이다.
- 수분은 압축공기에 섞여 녹과 동작 불량을 일으키므로 고장 원인이다.
- 공압 밸브의 고장은 방향·유량 제어를 못 하게 하므로 고장 원인이다.
- CAM은 컴퓨터로 제조를 지원하는 기술로 생산 시스템 전체의 유연성을 뜻하지 않는다.
- CAE는 컴퓨터로 설계를 해석하고 평가하는 기술이다.
- CAD는 컴퓨터로 설계 도면을 작성하는 기술이다.
- 비접촉식 센서라는 서술은 빛으로 검출하므로 옳다.
- 고속 응답이라는 서술은 빛 신호의 응답이 빠르므로 옳다.
- 색상 판별이라는 서술은 빛의 파장·반사 차이를 이용하므로 옳다.
- 유도형 근접센서는 고주파 자계 속에서 금속에 생기는 와전류에 의한 변화를 검출하므로 금속이 대상이다.
- 광전형 근접센서는 빛의 차단 또는 반사를 검출하는 센서이다.
- 초음파형 근접센서는 초음파가 물체에 반사되어 돌아오는 것을 이용하는 센서이다.
- 0.06mm는 계산값과 다르다.
- 0.25mm는 계산값과 다르다.
- 0.15mm는 계산값과 다르다.
- 일감을 기계가 정지한 상태에서 고정하는 것은 옳다. 회전 중에 고정하면 손이 커터에 닿을 위험이 있다.
- 커터에 옷이 감기지 않도록 하는 것은 옳다. 회전체에 옷이 말리면 큰 사고로 이어진다.
- 보안경을 착용하는 것은 옳다. 비산하는 칩으로부터 눈을 보호한다.
- 에머리는 천연 광물로 산출되는 연삭 입자이다.
- 코런덤은 천연 광물로 산출되는 연삭 입자이다.
- 다이아몬드는 천연으로 산출되는 가장 단단한 연삭 입자이다.
- 30눈금은 계산값과 다르다.
- 50눈금은 계산값과 다르다.
- 60눈금은 계산값과 다르다.
- 수퍼 피니싱은 연한 숫돌을 낮은 압력으로 누르며 진동을 주어 표면을 매끈하게 하는 가공이다.
- 액체 호닝은 연마제를 액체에 섞어 압축공기로 분사하는 가공으로, 스틸 볼을 쓰지 않는다.
- 버핑은 연마제를 묻힌 천·가죽 버프 바퀴로 표면을 광택내는 가공이다.
- 지름이 크면 절삭속도가 느려진다는 서술은 V가 D에 비례하므로 틀리다.
- 지름이 작으면 절삭속도가 빨라진다는 서술은 V가 D에 비례하므로 틀리다.
- 지름과 관계없이 절삭속도가 일정하다는 서술은 식에 D가 들어 있으므로 틀리다.
- 절삭이 원활하지 못하게 되는 것은 옳은 영향이다. 날 끝에 붙은 퇴적물이 절삭 상태를 불안정하게 한다.
- 다듬질 치수가 나빠지는 것은 옳은 영향이다. 날 끝 위치가 변해 치수가 흔들린다.
- 표면조도가 나빠지는 것은 옳은 영향이다. 떨어진 구성인선 조각이 가공면에 박히거나 긁는다.
- 래핑은 랩과 가공물 사이에 랩제를 넣고 문질러 다듬는 가공으로, 숫돌 진동을 쓰지 않는다.
- 액체 호닝은 연마제를 액체와 함께 분사해 가공하는 방식이다.
- 버핑은 연마제를 묻힌 버프 바퀴로 광택을 내는 가공이다.
- 초경합금강은 WC 등 탄화물 분말을 Co로 결합해 소결한 공구로 W18-Cr4-V1 조성이 아니다.
- 주조합금강은 주조해 만드는 공구 합금으로 W18-Cr4-V1 조성의 강이 아니다.
- 세라믹 공구는 알루미나 같은 산화물을 소결한 공구로 W18-Cr4-V1 조성이 아니다.
- 차륜 선반은 철도 차량의 바퀴를 깎는 전용 선반으로, 불규칙한 대형 중량물 일반을 깎는 선반이 아니다.
- 공구 선반은 정밀한 공구 제작용 보통 선반 계열로, 테이블이 수평 회전하는 구조가 아니다.
- 정면 선반은 주축에 면판을 달아 지름이 큰 일감의 끝면을 깎는 선반으로, 테이블이 수평 회전하는 구조가 아니다.
- 2000rpm은 계산값과 다르다.
- 2600rpm은 계산값과 다르다.
- 4000rpm은 계산값과 다르다.
- 전기도금은 공작물을 음극으로 하여 금속 이온을 표면에 석출시키는 방법이다.
- 방전가공은 전극과 공작물 사이의 불꽃 방전으로 재료를 제거하는 방법이다.
- 화학연마는 전류 없이 화학 용액의 작용만으로 표면을 용해시키는 방법이다.
- 칩 컬러에 의한 측정은 칩이 산화되어 띠는 색으로 온도를 추정하는 방법이다.
- 칼로리미터에 의한 측정은 칩이 가져간 열량을 물의 온도 변화로 재어 구하는 방법이다.
- 열전대에 의한 측정은 공구와 공작물을 접점으로 삼아 생기는 열기전력으로 온도를 재는 방법이다.
- 비커스 경도 시험은 다이아몬드 사각뿔 압입자로 자국을 만드는 시험으로, 긁어서 재는 방식이 아니다.
- 쇼어 경도 시험은 낙하시킨 해머가 튀어 오르는 높이로 구하는 반발 방식이므로 진자장치 이용이라는 짝은 틀리다.
- 로크웰 경도 시험은 압입 깊이로 구하는 압입 방식이므로 반발 이용이라는 짝은 틀리다.
- 경년 변화는 시간이 지나면서 재료의 성질이 서서히 변하는 현상이다.
- 탈 아연 부식은 황동에서 아연이 선택적으로 녹아 나가는 부식이다.
- 자연 균열은 가공 잔류응력과 부식 환경이 겹쳐 시간이 지나 저절로 균열이 생기는 현상이다.
- 대기 중 내식성이 우수한 것은 옳다. 표면에 치밀한 산화피막이 생기기 때문이다.
- 열과 전기의 전도성이 양호한 것은 옳다. 열과 전기를 잘 전하는 대표적인 금속이다.
- 합금재질이 많고 기계적 특성이 양호한 것은 옳다. 여러 원소를 합금해 강도를 크게 높일 수 있다.
- 페라이트 조직 중 Si가 산화되면 산화물이 생기며 부피가 늘어난다.
- A1 변태가 반복되면 체적 변화로 미세한 균열이 생기고 그 틈으로 산화가 진행되어 부피가 늘어난다.
- 주철에 흡수된 가스가 팽창하면 부피가 증가한다.
- 열팽창 계수는 탄소량이 늘수록 감소한다.
- 열전도도는 탄소량이 늘수록 감소한다.
- 내식성은 탄소량이 늘수록 감소한다.
- 마템퍼링은 Ms 점과 Mf 점 사이 온도의 염욕에서 항온 유지하는 방법으로, 마텐자이트와 베이나이트가 섞인 조직이 된다.
- 시간담금질은 냉각 도중 일정 시간에서 냉각 방법을 바꿔 냉각 속도를 조절하는 담금질이다.
- 마퀜칭은 Ms 점 바로 위 염욕에서 내외부 온도를 고르게 한 뒤 공랭해 마텐자이트를 얻는 방법으로, 이후 뜨임이 필요하다.
- 경사도는 비스듬한 선이 수평선과 각을 이루는 기호로 그려져 있어 바르게 짝지어졌다.
- 대칭도는 가운데 선이 양쪽보다 긴 세 줄 수평선 기호로 그려져 있어 바르게 짝지어졌다.
- 진원도는 원 하나로 그려져 있어 바르게 짝지어졌다.
- 치형오차는 실제 치형이 이론 치형에서 벗어난 양이다.
- 피치오차는 이와 이 사이 간격이 기준에서 벗어난 양이다.
- 이두께오차는 이의 두께가 기준값에서 벗어난 양이다.
- 70.03은 계산값과 다르다.
- 69.98은 최소허용치수이다.
- 69.05는 계산값과 다르다.
- 25.002±0.00125mm는 계산값과 다르다.
- 25.0025±0.001mm는 계산값과 다르다.
- 24.9915±0.001mm는 계산값과 다르다.
- 2차원 모델은 평면 도형 정보만 있어 입체의 부피와 질량을 알 수 없다.
- 와이어 프레임 모델은 모서리 선만으로 형상을 나타내 면과 체적 정보가 없어 부피·질량 계산이 불가능하다.
- 서피스 모델은 면 정보는 있으나 내부가 비어 있어 체적 정보가 없다.
- BT 방식은 7/24 테이퍼 섕크를 테이퍼 면으로만 구속하는 방식이라 고속 회전에서 원심력으로 주축 구멍이 벌어지면 고정력과 정밀도가 떨어진다.
- NT 방식은 내셔널 테이퍼, 곧 7/24 테이퍼 방식이라 BT 방식과 같은 한계가 있다.
- AFC 방식은 공구를 고정하는 방식이 아니라 가공 부하에 맞추어 이송을 조절하는 적응 이송 제어(Adaptive Feed Control)를 가리킨다.
- 마우스는 화면 위의 위치 좌표를 지시해 입력하는 입력장치이다.
- 트랙볼은 공을 굴려 커서 위치를 입력하는 입력장치이다.
- 라이트 펜은 화면에 직접 대어 좌표를 지시하는 입력장치이다.
- 6.33%는 계산값과 다르다.
- 9.05%는 계산값과 다르다.
- 12.50%는 여유시간을 정미시간만으로 나눈 외경법 값이며 내경법 값과 다르다.
- 자주검사는 작업자가 자기가 만든 제품을 스스로 검사하는 방식이다.
- 간접검사는 공급자의 검사 성적서나 기록을 확인해 수입 검사를 대신하는 방식이다.
- 전수검사는 로트의 모든 제품을 하나씩 검사하는 방식이다.
- 103은 계산값과 다르다.
- 105는 계산값과 다르다.
- 109는 계산값과 다르다.
- A → D → C → P는 조치가 계획보다 앞서 있어 세운 계획 없이 조치한다는 순서가 되므로 틀리다.
- P → A → C → D는 실시하기 전에 조치와 확인이 앞서 있어 확인할 결과가 없으므로 틀리다.
- P → C → A → D는 실시하기 전에 확인과 조치가 앞서 있어 확인할 결과가 없으므로 틀리다.
- c 관리도와 u 관리도의 조합은 둘 다 결점 수를 다루는 계수값 관리도이다.
- p 관리도가 들어간 조합은 p 관리도가 불량률을 다루는 계수값 관리도라 계량값만의 조합이 아니다.
- 관리도와 np 관리도의 조합은 np 관리도가 불량 개수를 다루는 계수값 관리도라 계량값만의 조합이 아니다.
- 범위는 최댓값과 최솟값의 차로 흩어진 정도를 나타내는 산포의 측도이다.
- 분산은 평균에서 벗어난 정도의 제곱 평균으로 산포의 측도이다.
- 변동계수는 표준편차를 평균으로 나눈 상대적 산포의 측도이다.
릴리프 밸브 등에서 밸브 시트를 두들겨서 비교적 높은 음을 발생시키는 일종의 자려 진동 현상을 의미하는 용어는?
서지 압력 현상
캐비테이션 현상
맥동 현상
채터링 현상
릴리프 밸브가 밸브 시트를 두들겨 높은 음을 내는 자려 진동 현상은 채터링 현상이다.
채터링은 밸브 시트가 떨리며 반복해서 부딪히는 자려 진동이다. 나머지는 다른 현상이다.
오류나 개정된 내용이 보이면 알려주세요
유압 모터에서 가장 효율이 높고 최대 압력이 높은유압 펌프는?
피스톤 펌프
기어 펌프
베인 펌프
나사 펌프
오류나 개정된 내용이 보이면 알려주세요
공압 캐스케이드 회로의 특성에 대한 설명으로 옳은 것은?
방향성 리미트 밸브를 사용하므로 신뢰성이 보장된다.
복잡한 작동 시퀀스도 배선이 간단하다.
캐스케이드 밸브가 많아지게 되면, 제어 에너지의 압력 강하가 발생한다.
캐스케이드 밸브가 많아질수록 스위칭 시간이 짧아 진다.
오류나 개정된 내용이 보이면 알려주세요
2개의 복동 실린더가 1개의 실린더 형태로 조립되어 있고 길이 방향으로 연결된 복수 실린더를 갖고 있으므로 실린더의 직경이 한정되는 반면에 출력이 거의 2배로 큰 힘을 얻는데 가장 적합한 공압 실린더는?
충격 실린더
케이블 실린더
탠덤 실린더
다위치형 실린더
오류나 개정된 내용이 보이면 알려주세요
다음 그림 기호는 무엇을 나타내는 유압 기호인가?
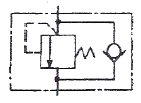
체크밸브 붙이 유량제어 밸브
파일럿 작동형 릴리프 밸브
파일럿 작동형 시퀀스 밸브
카운터 밸런스 밸브
그림은 스프링으로 설정되는 압력 제어 밸브에 체크 밸브가 병렬로 붙은 기호로, 카운터 밸런스 밸브를 나타낸다.
그림에서 밸브 몸체 안의 화살표는 입·출구 선에서 비켜 있어 평상시 닫힘이고, 입구 쪽에서 끌어온 파선(파일럿 선)의 압력이 오른쪽 스프링 힘을 넘을 때 열린다. 옆의 체크 밸브는 반대 방향 흐름을 자유롭게 통과시키므로, 한 방향은 설정 압력까지 배압을 유지하고 반대 방향은 막힘 없이 흐르는 구성이다.
오류나 개정된 내용이 보이면 알려주세요
공압 시스템의 고장원인으로 볼 수 없는 것은?
이물질로 인한 고장
수분으로 인한 고장
공압 밸브의 고장
유압유의 변질
공압 시스템의 고장 원인으로 볼 수 없는 것은 유압유의 변질이다.
공압 시스템은 작동 유체로 압축공기를 쓰며 유압유를 쓰지 않으므로 유압유 변질은 원인이 될 수 없다. 나머지는 고장 원인이 될 수 있다.
오류나 개정된 내용이 보이면 알려주세요
가공공정 변환이 용이하며 제품수요의 다양한 요구에 대처할 수 있는 자동화 시스템은?
CAM
FMS
CAE
CAD
가공공정 변환이 쉽고 다양한 제품 수요에 대응하는 자동화 시스템은 FMS이다.
FMS(유연 생산 시스템)는 NC 공작기계와 자동 반송 장치를 컴퓨터로 통합해 다품종 소량 생산에 유연하게 대응한다.
오류나 개정된 내용이 보이면 알려주세요
다음 중 광센서의 특징이 아닌 것은?
비접촉식센서
고속응답
색상판별
열전효과
광센서의 특징이 아닌 것은 열전효과이다.
광센서는 빛을 이용해 광전효과로 동작하며, 열전효과는 열전대와 같은 온도 센서의 원리이다. 나머지는 광센서의 특징이다.
오류나 개정된 내용이 보이면 알려주세요
물체의 위치와 속도, 가속도 등 방향 및 자세 등의 기계적인 변위를 제어량으로 하고 시간에 따라 변화하는 제어량이 목표 값에 정확히 추종하도록 설계한 제어계로서 공작기계의 제어 등에 이용되는 제어는?
시퀀스제어
서보제어
자동조정
공정제어
오류나 개정된 내용이 보이면 알려주세요
전계 중에 존재하는 물체의 전하이동, 분리에 따른 정전용량의 변화를 검출하는 센서로 플라스틱, 유리, 도자기, 목재와 같은 절연물과 액체도 검출이 가능한 센서로 맞는 것은?
용량형 근접센서
유도형 근접센서
광전형 근접센서
초음파형 근접센서
맞는 센서는 용량형 근접센서이다.
용량형은 검출면 주변 전계 안에 물체가 들어오면 정전용량이 변하는 것을 검출한다. 금속뿐 아니라 플라스틱·유리·도자기·목재 같은 절연물과 액체도 정전용량을 바꾸므로 검출할 수 있다.
나머지 센서는 검출 원리가 정전용량 변화가 아니다.
오류나 개정된 내용이 보이면 알려주세요
초경합금 바이트의 노즈 반지름이 0.5mm인 것으로 이송을 0.4mm/rev로 주면서 다듬질하려고 한다. 이 때 가공면의 표면거칠기 이론값(mm)은?
0.06
0.04
0.25
0.15
표면거칠기 이론값은 0.04mm이다.
노즈 반지름 R, 이송 f 일 때 이론 거칠기는 아래 식으로 구한다.
나머지 값은 모두 계산값과 다르다.
오류나 개정된 내용이 보이면 알려주세요
선반작업에서 가공물의 형상과 같은 모형이나 형판에 의해 자동으로 절삭하는 장치는?
정면절삭 장치
기어절삭 장치
모방절삭 장치
외경절삭 장치
오류나 개정된 내용이 보이면 알려주세요
다음 중 밀링작업의 안전사항에 대한 설명으로 위배되는 것은?
일감은 기계가 정지한 상태에서 고정한다.
커터에 옷이 감기지 않도록 한다.
보안경을 착용한다.
절삭 중 측정기로 측정한다.
안전사항에 위배되는 것은 절삭 중 측정기로 측정하는 행동이다.
측정기를 대는 순간 회전하는 커터에 손이나 측정기가 말려 들어가 다칠 수 있으므로, 측정은 반드시 기계를 정지한 뒤에 한다.
나머지 보기는 모두 밀링작업에서 지켜야 할 옳은 안전사항이다.
오류나 개정된 내용이 보이면 알려주세요
다음 연삭 숫돌 입자 중 천연입자가 아닌 것은?
에머리
코런덤
다이아몬드
지르코늄 옥시드
천연입자가 아닌 것은 지르코늄 옥시드이다.
지르코늄 옥시드(지르코니아)는 원료를 인공적으로 합성·용융해 만드는 인조 연삭입자이다.
나머지 입자는 자연에서 산출되는 천연입자이다.
오류나 개정된 내용이 보이면 알려주세요
전주 가공의 특징이 아닌 것은?
가공 정밀도가 높다.
생산 시간이 짧고 가격이 싸다.
복잡한 형상, 중공축 등을 가공할 수 있다.
제품의 크기에 제한을 받지 않는다.
오류나 개정된 내용이 보이면 알려주세요
수평식 보링 머신에 구조에 따라 분류했을 때 이에 속하지 않는 것은?
만능형(univeral type)
테이블형(table type)
플로어형(floor type)
플레이너형(planer type)
오류나 개정된 내용이 보이면 알려주세요
선반의 가로 이송대에 8mm의 리드로서 원주를 100등분하여 만든 칼라 눈금의 핸들이 달려 있을 때 지름 34mm의 둥근 막대를 지름 30mm로 절삭하려면 핸들의 눈금을 몇 눈금 돌리면 되는가?
25
30
50
60
핸들 눈금은 25눈금 돌리면 된다.
가로 이송은 지름 감소량의 절반만큼 움직인다.
칼라 1눈금의 이송량은 리드를 등분 수로 나눈 값이다.
눈금나머지 값은 계산값과 다르다.
오류나 개정된 내용이 보이면 알려주세요
경화된 스틸 볼을 압축공기로 분사시켜 차축이나 기어와 같이 반복하중을 받는 기계부품을 마무리 가공하기에 가장 적합한 것은?
수퍼 피니싱(super finishing)
액체 호닝(liquid honing)
숏 피닝(shot peening)
버핑(buffing)
경화된 스틸 볼을 압축공기로 분사하는 가공은 숏 피닝이다.
숏 피닝은 표면에 강구를 고속으로 때려 표면층에 압축 잔류응력을 만들어 피로강도를 높이므로 차축·기어 같은 반복하중 부품에 쓴다.
나머지 가공은 사용하는 매체와 작용 방식이 다르다.
오류나 개정된 내용이 보이면 알려주세요
연강의 절삭가공에서 회전수가 일정하다고 가정할 때 가공물의 지름과 절삭속도의 관계로 옳은 것은?
가공물의 지름이 크면 절삭속도는 빨라진다.
가공물의 지름이 크면 절삭속도는 느려진다.
가공물의 지름이 작으면 절삭속도는 빨라진다.
가공물의 지름과 관계없이 절삭속도는 일정하다.
옳은 관계는 지름이 크면 절삭속도가 빨라진다는 것이다.
절삭속도는 아래 식으로 구하며, 회전수 N 이 일정하면 절삭속도 V 는 지름 D 에 비례한다.
나머지 서술은 이 비례 관계와 맞지 않는다.
오류나 개정된 내용이 보이면 알려주세요
선반으로 저탄소강재를 가공할 때 3분력 크기의 순서가 맞는 것은?
주분력 > 이송분력 > 역분력
주분력 > 배분력 > 이송분력
배분력 > 주분력 > 이송분력
이송분력 > 주분력 > 배분력
오류나 개정된 내용이 보이면 알려주세요
다음은 공작기계 기본운동이다. 관계가 없는 것은?
정적운동
절삭운동
이송운동
위치조정운동
오류나 개정된 내용이 보이면 알려주세요
구성인선이 공작물에 미치는 영향이 잘못된 것은?
절삭되는 정도를 나쁘게 한다.
다듬질 치수를 나쁘게 한다.
표면조도를 나쁘게 한다.
공구의 마모가 적고, 공구각을 일정하게 유지시킨다.
잘못된 서술은 공구 마모가 적고 공구각이 일정하게 유지된다는 내용이다.
구성인선은 칩 일부가 날 끝에 쌓여 성장하다가 떨어져 나가는 일을 반복한다. 이때 날 끝 형상이 계속 변하고 탈락하면서 공구면을 함께 떼어 내 공구 마모를 부른다.
나머지 보기는 구성인선이 가공물에 미치는 옳은 영향이다.
오류나 개정된 내용이 보이면 알려주세요
입도가 작고 연한 숫돌에 적은 압력으로 가압하면서 가공물에 이송을 주고, 동시에 숫돌에 진동을 주어 표면 거칠기를 높이는 가공 방법은?
래핑
액체 호닝
수퍼 피니싱
버핑
설명에 해당하는 가공은 수퍼 피니싱이다.
수퍼 피니싱은 입도가 작고 연한 숫돌을 낮은 압력으로 가압하며 가공물에 이송을 주고 숫돌에 진동을 주어 표면을 다듬는다.
나머지 가공은 이 방식과 다르다.
오류나 개정된 내용이 보이면 알려주세요
절삭 공구의 성분 중 합금성분이 W(18%)-Cr(4%)-V(1%)인 절삭 공구는?
초경합금강
고속도강
주조합금강
세라믹강
W(18%)-Cr(4%)-V(1%) 조성의 절삭 공구는 고속도강이다.
W18-Cr4-V1은 표준 고속도강의 합금 조성이다.
나머지 공구는 조성과 제법이 다르다.
오류나 개정된 내용이 보이면 알려주세요
배럴가공을 하는 목적과 거리가 먼 것은?
표면 거칠기의 향상
거스러미 제거
녹이나 스케일 제거
잔류응력 향상
오류나 개정된 내용이 보이면 알려주세요
박스지그(box jig)를 사용하는 작업으로 가장 적합 한 것은?
드릴 작업에서 대량생산을 할 때
선반 작업에서 크랭크 절삭을 할 때
그라인딩에서 테이퍼 작업을 할 때
보링 작업 등의 정밀한 구멍을 가공할 때
오류나 개정된 내용이 보이면 알려주세요
테이블(table)이 수평면 내에서 회전하는 것으로서, 공구의 길이방향 이송이 수직방향으로 되어 있으며, 대형이고 불규칙한 중량물의 일감을 깎는 데 쓰이는 선반(lathe)은?
차륜(wheel) 선반
공구(tool) 선반
정면(face) 선반
수직(vertical) 선반
설명에 해당하는 선반은 수직 선반이다.
수직 선반은 테이블(척)이 수평면 내에서 회전하고 공구가 수직 방향으로 이송되므로, 대형이고 모양이 불규칙한 중량물을 올려 놓고 깎기에 알맞다.
나머지 선반은 구조와 용도가 다르다.
오류나 개정된 내용이 보이면 알려주세요
외경이 150㎜ 인 연삭 숫돌을 이용하여 1500m/min의 속도로 연삭하고자 한다. 연삭숫돌의 회전수는 약 몇 rpm인가?
2000rpm
2600rpm
3200rpm
4000rpm
연삭숫돌의 회전수는 약 3200rpm이다.
절삭속도 식을 회전수에 대해 정리해 대입한다.
계산값 약 3183rpm 에 가장 가까운 값이 3200rpm 이고, 나머지 값은 계산값과 크게 다르다.
오류나 개정된 내용이 보이면 알려주세요
다음 중 전해액 중에 공작물은 양극, 구리 또는 아연을 음극으로 하고 전류를 통과시킬 때 공작물 표면이 용해되어 매끈한 광택이 얻어지는 것은?
전기도금
전해연마
방전가공
화학연마
설명에 해당하는 가공은 전해연마이다.
전해연마는 전해액 속에서 공작물을 양극, 구리·아연 등을 음극으로 하여 전류를 흘려 공작물 표면의 돌출부를 용해시켜 매끈한 광택면을 얻는다.
나머지 방법은 원리가 다르다.
오류나 개정된 내용이 보이면 알려주세요
선반의 정적 정밀도 검사에서 검사사항이 아닌 것은?
척의 흔들림
주축대 센터와 심압대 센터와의 높이차
가로 이송대의 운동과 주축 중심선과의 직각도
심압대 운동과 왕복대 운동과의 평행도
오류나 개정된 내용이 보이면 알려주세요
방전가공에서 전극재료에 요구되는 조건이 아닌 것은?
비중이 클수록 좋다.
전기 전도도가 높아야 한다.
기계적 강도가 높고, 성형(가공)이 용이하여야 한다.
내열성이 높고, 방전시 소모가 적어야 한다.
오류나 개정된 내용이 보이면 알려주세요
절삭온도 측정법이 아닌 것은?
칩 컬러(chip color)에 의한 측정
칼로리미터(calorimeter)에 의한 측정
바이트 여유면(clearance surface)에 의한 측정
열전대(thermo-couple)에 의한 측정
절삭온도 측정법이 아닌 것은 바이트 여유면에 의한 측정이다.
여유면은 날 아래쪽에서 가공면과 마주하는 공구의 면 이름일 뿐, 온도를 재는 방법이 아니다.
나머지 보기는 모두 실제 절삭온도 측정법이다.
오류나 개정된 내용이 보이면 알려주세요
다음 중 경도 시험 원리와 그에 따른 경도 시험법으로 옳은 것은?
압입자 이용 : 브리넬 경도 시험
스크레치 이용 : 비커스 경도 시험
진자장치 이용 : 쇼어 경도 시험
반발 이용 : 로크웰 경도 시험
옳은 짝은 압입자 이용 : 브리넬 경도 시험이다.
브리넬 경도는 강구 압입자를 시험편에 눌러 생긴 자국으로 구한다.
나머지는 시험 원리가 잘못 짝지어져 있다.
오류나 개정된 내용이 보이면 알려주세요
α황동을 냉간 가공하여 재결정온도 이하의 저온으로 풀림하면 가공 상태보다 경화하는 현상을 무엇이라 하는가?
경년 변화
탈 아연 부식
자연 균열
저온 풀림 경화
설명하는 현상은 저온 풀림 경화이다.
냉간 가공한 α황동을 재결정온도 이하의 낮은 온도로 풀림하면 오히려 경도가 올라가는 현상이 저온 풀림 경화이다.
나머지 용어는 다른 현상을 가리킨다.
오류나 개정된 내용이 보이면 알려주세요
알루미늄의 특징에 관한 설명으로 틀린 것은?
대기 중에서의 내식성이 우수하다.
열과 전기의 전도성이 양호하다.
합금재질이 많고 기계적 특성이 양호하다.
알칼리 수용액에 대한 내성이 강하다.
틀린 설명은 알칼리 수용액에 대한 내성이 강하다는 내용이다.
알루미늄은 표면 산화피막으로 대기 중 내식성이 좋지만, 이 피막이 알칼리에 녹기 때문에 알칼리 수용액에는 약하다.
나머지 보기는 알루미늄의 옳은 특징이다.
오류나 개정된 내용이 보이면 알려주세요
주철을 고온으로 가열하였다가 냉각하는 과정을 반복하면 주철의 부피는 팽창하게 되는데 이를 주철의 성장이라 한다. 주철의 성장에 대한 원인으로 틀린 것은?
페라이트 조직 중의 Si의 산화
펄라이트 조직 중의 Mn, Cr 등의 원소에 의한 Fe3C 분해 촉진 및 흑연화
A1 변태의 반복과정에서 오는 체적변화에 기인되는 미세한 균열의 발생
흡수된 가스의 팽창에 따른 부피 증가
주철 성장의 원인으로 틀린 것은 펄라이트 중 Mn, Cr 등이 분해와 흑연화를 촉진한다는 내용이다.
Mn, Cr 같은 원소는 탄화물을 안정화하여 의 분해와 흑연화를 오히려 억제한다.
나머지 보기는 주철 성장의 옳은 원인이다.
오류나 개정된 내용이 보이면 알려주세요
탄소 함유량에 따른 탄소강의 일반적인 물리적 성질 중 탄소량이 증가하면 증가하는 성질은?
열팽창 계수
열전도도
전기저항
내식성
탄소량이 늘수록 증가하는 성질은 전기저항이다.
탄소가 늘면 시멘타이트가 늘어 전자의 이동이 방해받으므로 전기저항이 커진다.
나머지 성질은 탄소량이 늘수록 감소한다.
오류나 개정된 내용이 보이면 알려주세요
WC, TiC, TaC 등의 금속 탄화물을 미세한 분말상에서 결합제인 Co 분말과 결합하여 프레스로 성형, 압축하고 용융점 이하로 가열하여 소결시켜 만든 합금강은?
주철공구강
고속도강
초경합금
다이스강
오류나 개정된 내용이 보이면 알려주세요
담금질 온도에서 Ms 점보다 높은 온도의 염욕 중에 넣어 항온변태를 끝낸 후에 상온까지 냉각하는 담금질 방법으로 점성이 큰 베이나이트 조직을 얻을 수 있어 뜨임할 필요가 없는 열처리 방법은?
오스템퍼링(austempering)
마템퍼링(martempering)
시간담금질(time quenching)
마퀜칭(marquenching)
설명하는 열처리는 오스템퍼링이다.
오스템퍼링은 담금질 온도에서 Ms 점보다 높은 온도의 염욕에 넣어 항온변태를 끝낸 뒤 상온까지 냉각한다. 그 결과 점성이 큰 베이나이트 조직이 얻어져 뜨임이 필요 없다.
나머지 방법은 얻는 조직이나 과정이 다르다.
오류나 개정된 내용이 보이면 알려주세요
기하공차와 그 기호가 잘못 짝지어진 것은?
면의 윤곽도 :

경사도 :

대칭도 :

진원도 :

잘못 짝지어진 것은 면의 윤곽도로, 그림의 기호는 아래쪽이 열린 반원 호뿐이라 선의 윤곽도 기호에 해당한다.
면의 윤곽도 기호는 같은 반원 호의 아래를 직선으로 막아 닫힌 반원 모양으로 그린다. 밑변 직선의 유무가 선의 윤곽도와 면의 윤곽도를 가르는 차이다.
오류나 개정된 내용이 보이면 알려주세요
게이지 블록과 같이 밀착이 가능하므로 홀더가 필요 없으며, 각도의 가산, 감산에 의해서 필요한 각도를 조합할 수 있고 조합 후 정도는 2~3“인 것은?
오토콜리메이터
N.P.L식 각도게이지
기계식 각도 정규
수준기
오류나 개정된 내용이 보이면 알려주세요
기어의 측정에서 볼 또는 핀 등의 측정자를 전체 원둘레에 따라 이 홈의 양측 치면에 접하도록 삽입하여 측정자의 반지름 방향 위치의 변동을 측미기로 읽었다. 이때 이 눈금값의 최대값과 최소값의 차이를 무엇이라 하는가?
치형오차
피치오차
이(爾) 홈의 흔들림
이두께오차
눈금값의 최대와 최소 차이는 이 홈의 흔들림이다.
볼이나 핀을 전체 원둘레의 이 홈에 차례로 접하게 삽입하여 반지름 방향 위치 변동을 읽으면, 그 최대·최소 차가 이 홈의 흔들림이다.
나머지 용어는 측정 대상이 다르다.
오류나 개정된 내용이 보이면 알려주세요
 의 치수공차 표시에서 최대허용치수는?
70.03
70.05
69.98
69.05
그림의 치수는 이므로 최대허용치수는 70.05이다.
최대허용치수는 기준치수에 위 치수 허용차를 더한 값이다.
참고로 최소허용치수는 기준치수에 아래 치수 허용차를 더한 이다.
오류나 개정된 내용이 보이면 알려주세요
표면거칠기를 측정하는 방식에 해당하지 않는 것은?
광절단식
촉침식
현미 간섭식
광택식
오류나 개정된 내용이 보이면 알려주세요
호칭치수 25 ㎜의 K6급 구멍용 한계게이지의 통과측 치수허용차로 가장 옳은 것은? (단, K6급 공차는 위치수 허용차 +2㎛, 아래치수 허용차 -11㎛이며, 게이지 제작공차는 2.5㎛, 마모 여유는 2.0㎛으로 한다.)
25.002 ± 0.00125 ㎜
25.0025 ± 0.001 ㎜
24.991 ± 0.00125 ㎜
24.9915 ± 0.001 ㎜
통과측 치수허용차는 24.991±0.00125mm이다.
구멍의 최대 허용치수와 최소 허용치수를 먼저 구한다.
통과측 중심은 최소 허용치수에 마모 여유를 더한 값이다.
허용차는 제작공차의 절반이다.나머지 값은 계산값과 다르다.
오류나 개정된 내용이 보이면 알려주세요
봉재와 같은 원형부품의 위치결정시 수직(상하방향) 중심의 정도가 가장 중요할 때 사용되는 V블록의 각도로 가장 적합한 것은?
60°
90°
115°
120°
오류나 개정된 내용이 보이면 알려주세요
채널지그(Channel jig)의 용도를 바르게 설명한 것은?
공작물의 두면에 지그를 설치하여 제 3표면을 단순히 가공을 할 때 사용하며, 정밀한 가공보다 생산 속도를 증가시킬 목적으로 사용된다.
공작물이 얇거나 연질의 재료인 경우 가공 중 발생할 수 있는 변형을 방지하기 위하여 활용한다.
공작물의 형태가 불규칙하거나 넓은 가공면을 가지고 있는 비교적 대형 공작물 가공에 사용된다.
공작물의 가공이 일정한 각도로 이루어지거나 공작물의 측면을 가공할 경우 사용된다.
오류나 개정된 내용이 보이면 알려주세요
스윙 클램프와 유사하나 훨씬 더 작으며, 좁은 장소에서 사용되며 하나의 큰 클램프보다는 오히려 작은 클램프를 사용해야 할 경우에 유효한 클램프는?
후크 클램프(hook clamp)
쐐기형 클램프(wedge clamp)
스트랩 클램프(strap clamp)
캠 클램프(cam clamp)
오류나 개정된 내용이 보이면 알려주세요
다음 중 드릴부시(drill bush)의 종류가 아닌 것은?
삽입부시
고정부시
라이너부시
데프콘부시
오류나 개정된 내용이 보이면 알려주세요
CNC 선반에서 절삭유 ON에 해당하는 M-코드는?
MO8
MO9
MO5
MO3
오류나 개정된 내용이 보이면 알려주세요
다음 형상 모델링 중 공학적인 해석을 하는데 가장 적합한 것은?
2차원 모델
솔리드 모델
와이어 프레임 모델
서피스 모델
공학적 해석에 가장 적합한 모형은 솔리드 모델이다.
솔리드 모델은 내부가 채워진 체적 정보를 가지고 있어 재료 밀도를 주면 부피·질량·무게중심·관성모멘트를 계산할 수 있고 간섭 검사에도 쓸 수 있다.
나머지 모델은 해석에 필요한 정보가 부족하다.
오류나 개정된 내용이 보이면 알려주세요
머시닝 센터에서 그림과 같이 공구의 가공경로가 화살표로 지정되어있을 대 공구지름 보정이 바르게 짝지어진 것은? (단, 빗금친 부분은 가공 형상이다.)
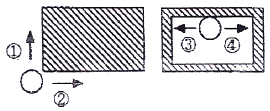
G41 : ② ④, G42 : ① ③
G41 : ① ③, G42 : ② ④
G41 : ① ④, G42 : ② ③
G41 : ② ③, G42 : ① ④
공구 진행 방향을 바라볼 때 공구가 가공 형상의 왼쪽에 있으면 G41, 오른쪽에 있으면 G42이므로 G41은 경로 ①·③, G42는 경로 ②·④이다.
그림 왼쪽은 빗금 친 사각 형상의 바깥을 깎는 경우다. 경로 ①은 형상 왼쪽 면을 따라 위로 올라가므로 형상이 진행 방향 오른쪽, 공구가 왼쪽에 있어 G41이다. 경로 ②는 형상 아래 면을 따라 오른쪽으로 가므로 공구가 진행 방향 오른쪽(아래)에 있어 G42이다.
그림 오른쪽은 빗금 친 벽으로 둘러싸인 포켓 안쪽으로, 공구가 위쪽 벽 아래에 붙어 있다. 경로 ③은 왼쪽으로 진행하므로 진행 방향 왼쪽이 아래쪽이 되어 공구가 벽의 왼쪽에 있는 G41, 경로 ④는 오른쪽으로 진행하므로 공구가 벽의 오른쪽에 있는 G42이다.
오류나 개정된 내용이 보이면 알려주세요
최근 고속가공기에서 회전하는 공구를 고정하기 위해 사용되는 방식은?
BT 방식
NT 방식
AFC 방식
HSK 방식
고속가공기에서 회전 공구를 고정하는 방식은 HSK 방식이다.
HSK는 속이 빈 짧은 테이퍼 섕크를 테이퍼 면과 주축 단면에서 함께 구속하는 방식이라 고속 회전에서도 강성과 정밀도를 유지한다.
나머지 보기는 고속 공구 고정 방식으로 알맞지 않다.
오류나 개정된 내용이 보이면 알려주세요
다음 중 CAD작업을 할 때의 입력장치가 아닌 것은?
마우스
트랙볼(track ball)
라이트 펜(light pen)
CRT(cathode ray tube)
CAD 작업의 입력장치가 아닌 것은 CRT이다.
CRT(음극선관)는 도형을 화면에 나타내는 출력장치이다.
나머지 보기는 모두 입력장치이다.
오류나 개정된 내용이 보이면 알려주세요
여유시간이 5분, 정미시간이 40분일 경우 내경법으로 여유율을 구하면 약 몇 % 인가?
6.33%
9.05%
11.11%
12.50%
내경법으로 구한 여유율은 약 11.11%이다.
내경법 여유율은 여유시간을 정미시간과 여유시간의 합으로 나눈 값이다.
나머지 값은 내경법 계산값과 다르다.
오류나 개정된 내용이 보이면 알려주세요
로트에서 랜덤하게 시료를 추출하여 검사한 후 그 결과에 따라 로트의 합격, 불합격을 판정하는 검사방법을 무엇이라 하는가?
자주검사
간접검사
전수검사
샘플링검사
로트에서 시료를 뽑아 그 결과로 로트의 합격·불합격을 판정하는 검사는 샘플링검사이다.
샘플링검사는 로트 전체가 아니라 랜덤 추출한 시료의 검사 결과로 로트를 판정한다.
나머지 보기는 이 정의와 다르다.
오류나 개정된 내용이 보이면 알려주세요
다음과 같은 [데이터]에서 5개월 이동평균법에 의하여 8월의 수요를 예측한 값은 얼마인가?
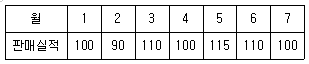
103
105
107
109
5개월 이동평균법으로 예측한 8월 수요는 107이다.
데이터 표의 판매실적은 1월 100, 2월 90, 3월 110, 4월 100, 5월 115, 6월 110, 7월 100이다. 8월 예측에는 직전 5개월인 3월~7월 실적의 평균을 쓴다.
오류나 개정된 내용이 보이면 알려주세요
관리 사이클의 순서를 가장 적절하게 표시한 것은? (단, A는 조치(Act), C는 체크(Check), D는 실시(Do), P는 계획(Plan) 이다.)
P → D → C → A
A → D → C → P
P → A → C → D
P → C → A → D
관리 사이클의 순서는 P → D → C → A이다.
계획(Plan)으로 목표와 방법을 세우고, 실시(Do)한 뒤, 결과를 확인(Check)하고, 차이가 있으면 조치(Act)하여 다시 계획에 반영하는 PDCA 순환이다.
나머지 보기는 순서가 맞지 않는다.
오류나 개정된 내용이 보이면 알려주세요
다음 중 계량값 관리도만으로 짝지어진 것은?
c 관리도, u 관리도
x-Rs 관리도, P 관리도
관리도, nP 관리도
Me-R 관리도,관리도
계량값 관리도만으로 짝지어진 것은 Me-R 관리도와 관리도의 조합이다.
길이·무게·시간처럼 연속적으로 측정되는 값을 다루는 것이 계량값 관리도(, Me-R, x 관리도 등)이고, 불량 개수·결점 수처럼 세는 값을 다루는 것이 계수값 관리도(p, np, c, u 관리도)이다. 보기 그림의 기호는 이다.
오류나 개정된 내용이 보이면 알려주세요
다음 중 모집단의 중심적 경향을 나타낸 측도에 해당하는 것은?
범위(Range)
최빈값(Mode)
분산(Variance)
변동계수(Coefficient of variation)
모집단의 중심적 경향을 나타내는 측도는 최빈값이다.
평균·중앙값·최빈값은 자료가 어디에 몰려 있는지를 나타내는 중심 위치의 측도이고, 범위·분산 등은 흩어진 정도를 나타내는 산포의 측도이다.
나머지 보기는 모두 산포의 측도이다.
오류나 개정된 내용이 보이면 알려주세요
[기계가공기능장 필기] 12년 1회차 시험지 PDF 다운로드·인쇄 →
[기계가공기능장 필기] 12년 1회차 정답과 해설은 무료인가요?
이 페이지의 60문항 정답과 해설은 로그인 없이 무료로 볼 수 있습니다. 무제한 풀이·실전 모의고사·PDF 출력·전자책 다운로드는 베이직 플랜에 포함됩니다.
이 회차를 CBT 로 직접 풀어볼 수 있나요?
기계가공기능장 필기 기출문제 암기장에서 이 회차를 회차별·랜덤으로 풀고 오답노트에 자동으로 모을 수 있습니다. 기계가공기능장 필기 기출문제 풀러 가기 →
시험지 PDF 나 전자책으로도 볼 수 있나요?
이 회차의 인쇄용 시험지 PDF 페이지에서 시험지를 받을 수 있습니다. 시험지 PDF 받기 →