[컴퓨터응용밀링기능사 필기] 10년 3회차 기출문제 정답·해설 페이지
- 실루민은 Al-Si계 주조용 합금이다.
- 라우탈은 Al-Cu-Si계 주조용 합금이다.
- 하이드로날륨은 Al-Mg계 내식성 주조용 합금이다.
- 제거가공이 필요함: V자 위에 가로선을 그어 삼각형으로 닫은 기호로 나타낸다.
- 제거가공 여부를 문제 삼지 않음: 원도 가로선도 없는 V자 기호만 쓴다.
- 정밀 연삭 지시: 원이 아니라 가공방법 약호(G 등)를 기입해 나타낸다.
- 0.08 | A-B | 대칭도 기호: 공차값이 맨 앞에 오고 기호가 맨 뒤로 가 칸의 순서가 틀렸다.
- 직각도(⊥) | 0.08 | A-B: 순서는 맞지만 대칭이 아니라 직각 관계를 규제하는 기호다.
- 대칭도 기호 | A-B | 0.08: 공차값과 데이텀의 자리가 바뀌었다.
- 경사선이 오른쪽(뒤쪽)에 있는 두 사다리꼴: 경사면이 뒤를 향하는 모양이라 평면도에서 윗면 띠가 뒤쪽에 있는 것과 맞지 않는다.
- 꺾이는 점에서 뒤쪽 끝까지 가로 숨은선이 더 그어진 사다리꼴: 그 높이에 앞뒤로 이어진 모서리가 있어야 하는데, 그러면 정면도 왼쪽 칸의 위 윤곽이 낮아져야 하므로 정면도와 맞지 않는다.
- 원(○): 부재 둘레를 빙 돌아가며 용접하는 온둘레(전체 둘레) 용접 기호다.
- 비스듬한 화살표에 가로선이 이어진 모양: 용접부를 가리키는 화살표와 기준선일 뿐 현장 용접의 뜻은 없다.
- V자: 홈을 V형으로 파서 맞대는 V형 맞대기 용접 기호다.
- h730ø: 공차역 기호가 맨 앞, 지름 기호가 맨 뒤로 가 순서가 뒤집혔다.
- 30h7ø: 지름 기호가 치수 뒤에 붙었다.
- 30øh7: 지름 기호가 기준 치수와 공차역 기호 사이에 끼었다.
- 구멍이 너무 작거나 구부러지면 탭에 무리한 힘이 걸려 파손된다.
- 탭이 구멍 바닥에 부딪히면 과부하로 파손된다.
- 탭이 경사지게 들어가면 편심 하중으로 파손된다.
- '재료의 표면 전체를 동시에 가공할 수 있다'는 화학액이 닿는 표면 전체를 동시에 가공할 수 있으므로 참이다.
- '재료의 경도나 강도에 관계없이 가공할 수 있다'는 경도·강도의 영향을 받지 않고 화학 반응성만으로 가공되므로 참이다.
- '변형이나 거스러미가 발생하지 않는다'는 절삭이나 소성변형이 없어 변형과 거스러미가 발생하지 않으므로 참이다.
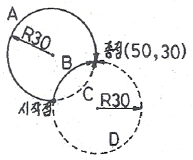
- A: 시작점에서 왼쪽 위로 크게 돌아 종점에 닿는 시계 방향 큰 호 → G02 … R-30. 이어야 하므로 틀림
- B: 왼쪽 위로 볼록하게 종점에 닿는 시계 방향 작은 호 → G02 … R30. 옳음
- C: 오른쪽 아래로 볼록하게 종점에 닿는 반시계 방향 작은 호 → G03 … R30. 옳음
- D: 아래·오른쪽으로 크게 돌아 종점에 닿는 반시계 방향 큰 호 → G03 … R-30. 옳음
- F2.0은 줄 수를 빼고 피치만 넣은 값이다.
- F1.6·F4.0은 3줄·피치 2mm 조건에서 나오지 않는 값이다.
- X 오른쪽·Y 위쪽·Z 왼쪽 아래(앞쪽): X→Y 회전의 진행 방향이 앞쪽이므로 옳다.
- X 오른쪽·Y 위쪽·Z 오른쪽 위(안쪽): +Z가 반대 방향으로 들어가 왼손 좌표계가 되므로 틀렸다.
- X 오른쪽·Z 위쪽·Y 오른쪽 위(안쪽): X→Y 회전의 진행 방향이 위쪽이므로 옳다.
- Z 오른쪽·Y 위쪽·X 오른쪽 위(안쪽): X→Y 회전의 진행 방향이 오른쪽이므로 옳다.
황동의 내식성을 개량하기 위하여 7:3 황동에 1% 정도의 주석을 넣은 것은?
톰백
네이벌 황동
애드미럴티 황동
델타메탈
애드미럴티 황동은 7:3 황동(구리 70%·아연 30%)에 주석을 약 1% 첨가하여 내식성을 개선한 합금이다.
같은 계열로 6:4 황동에 주석을 넣은 것은 네이벌 황동이며, 톰백은 아연 함량이 낮은 구리-아연 합금, 델타메탈은 6:4 황동에 소량의 철을 넣은 철황동으로 성분과 목적이 다르다.
오류나 개정된 내용이 보이면 알려주세요
회전수가 250 rpm인 원동축에 모듈이 4, 잇수가 30인 기어가 있다. 속도비가 1/3인 경우 중심거리는?
80mm
240mm
480mm
600mm
원동축 기어의 모듈 M = 4, 잇수 이고, 속도비가 1/3이므로 피동축 기어의 잇수를 구한다.
속도비 = 에서
이므로 이다.중심거리는 두 기어 피치원 반지름의 합으로,
이다.
오류나 개정된 내용이 보이면 알려주세요
탄소강이 200~300℃ 의 온도에서 취성이 발생되는 현상을 무엇이라 하는가?
청열 취성
적열 취성
고온 취성
상온 취성
탄소강이 200~300℃ 범위의 온도에서 갑자기 취성이 증가하는 현상을 청열 취성(blue brittleness)이라 한다. 이는 이 온도 범위에서 탄소강의 강도는 증가하지만 연성과 인성이 급격히 저하되는 특성을 보이며, 강의 표면이 푸른색으로 변색되는 현상이 동반되어 붙여진 이름이다. 적열 취성은 600℃ 이상의 고온에서, 고온 취성은 1000℃ 이상에서 발생하는 현상이므로 정답은 청열 취성이다.
오류나 개정된 내용이 보이면 알려주세요
미하나이트 주철에 대한 설명 중 틀린 것은?
담금질이 가능하다.
흑연의 형상을 미세화한다.
연성과 인성이 아주 크다.
두께의 차에 의한 감수성이 아주 크다.
미하나이트 주철은 접종제를 첨가해 흑연을 미세하고 균일하게 분포시켜 두께 차이에 따른 성질 편차(감수성)가 작다는 것이 특징이다.
담금질이 가능하고 흑연이 미세화되며 연성·인성이 크다는 나머지 설명은 모두 맞으므로, 두께 차에 의한 감수성이 크다는 설명이 틀렸다.
오류나 개정된 내용이 보이면 알려주세요
비금속 스프링에 속하지 않는 것은?
고무 스프링
공기 스프링
액체 스프링
동합금 스프링
동합금 스프링은 구리 합금(금속) 재료로 만든 스프링이므로 비금속 스프링에 속하지 않는다.
고무 스프링·공기 스프링·액체(유체) 스프링은 모두 금속이 아닌 재료의 탄성이나 유체의 압축성을 이용하는 비금속 스프링이다.
오류나 개정된 내용이 보이면 알려주세요
탬을 입체캠과 평면캠으로 분류했을 때 입체캠에 속하는 것은?
판 캠
정면 캠
직선 운동 캠
구면 캠
캠을 입체캠과 평면캠으로 분류할 때 입체캠은 종동자가 3차원 공간에서 운동하는 반면, 평면캠은 종동자가 2차원 평면 내에서만 운동한다. 구면캠은 구면 표면에 운동 곡선을 가지며 종동자가 공간상 여러 방향으로 운동하므로 입체캠에 해당한다. 판 캠(보기 1)과 정면 캠(보기 2), 직선 운동 캠(보기 3)은 모두 평면캠으로서 종동자가 평면 내에서만 운동하므로 평면캠으로 분류된다.
오류나 개정된 내용이 보이면 알려주세요
역지밸브라고도 하며 유체를 한 방향으로만 흘러가게 하고 역류하지 않도록 하게 하는 밸브는?
스톱밸브
슬루스 밸브
체크 밸브
안전 밸브
체크 밸브는 유체가 한 방향으로만 흐르도록 허용하고 역류를 방지하는 자동 밸브로, '역지밸브'라고도 불린다. 스톱밸브는 유체 흐름을 개폐하는 밸브이고, 슬루스 밸브는 대량의 유체를 빠르게 개폐하는 밸브이며, 안전 밸브는 과압을 방출하는 밸브로 각각 역류 방지 기능이 없다.
오류나 개정된 내용이 보이면 알려주세요
너트(Nut)의 풀림을 방지하기 위하여 주로 사용되는 핀은?
평행 핀
분할 핀
테이퍼 핀
스프링 핀
너트의 풀림을 방지할 때 주로 사용하는 핀은 분할핀이다.
분할핀은 너트를 죈 뒤 볼트에 뚫린 구멍에 끼우고 양 끝을 벌려 너트가 풀리지 않도록 고정하는 용도로 쓰인다.
오류나 개정된 내용이 보이면 알려주세요
알루미늄 합금을 주조용과 가공용으로 분류했을 때 가공용 알루미늄 합금에 속하는 것은?
실루민
라우탈
하이드로 날륨
두랄루민
가공용 알루미늄 합금에 속하는 것은 두랄루민이다.
오류나 개정된 내용이 보이면 알려주세요
합금강의 재질과 KS 규격기호의 명칭이 알맞게 짝지어진 것은?
SNC - 니켈 코발트강
STS - 고속도강
SKH - 쾌삭강
SPS - 스프링강
합금강 KS 규격기호는 두 자리 알파벳과 숫자 조합으로 재질을 표시한다. SPS는 스프링강을 나타내므로 정답이다. 1번 SNC는 니켈크롬강(니켈 코발트강이 아님), 2번 STS는 스테인리스강(고속도강이 아님), 3번 SKH는 고속도강(쾌삭강이 아님)이므로 모두 오답이다.
오류나 개정된 내용이 보이면 알려주세요
구름베어링의 구성요소로서 회전체 사이의 일정한 간격을 유지해 주는 것은?
스러스트
리테이너
내륜
외륜
구름베어링에서 볼이나 롤러 사이의 간격을 일정하게 유지해 주는 부품은 리테이너(유지기)이다.
내륜과 외륜은 궤도면을 이루는 부품이고, 스러스트는 축방향 하중을 받는 베어링의 종류를 가리키는 용어이므로 회전체 간격 유지와는 관계가 없다.
오류나 개정된 내용이 보이면 알려주세요
브레이크 블록의 길이와 나비가 60 mm × 20 mm 이고 브레이크 블록을 미는 힘이 900 N 일 때 제동 압력은?
0.75 N/mm2
7.5 N/mm2
75 N/mm2
750 N/mm2
제동 압력은 미는 힘을 접촉 면적으로 나눈 값이다.
따라서 제동 압력은 0.75 N/mm²이다.
오류나 개정된 내용이 보이면 알려주세요
풀림의 목적이 아닌 것은?
잔류응력 제거
경도의 저하
절삭성 저하
냉간 가공성의 개선
풀림(annealing)은 재료를 연화시켜 절삭성과 냉간 가공성을 개선(향상)시키는 열처리이므로, 절삭성을 저하시킨다는 설명은 풀림의 목적이 아니다.
잔류응력 제거, 경도 저하, 냉간 가공성 개선은 모두 풀림의 실제 목적에 해당한다.
오류나 개정된 내용이 보이면 알려주세요
백래시(back lash)가 적어 정밀 이송 장치에 많이 쓰이는 나사는?
너클 나사
볼 나사
톱니 나사
미터 나사
백래시가 적어 정밀 이송 장치에 주로 쓰이는 나사는 볼 나사이다.
볼 나사는 나사산과 너트 사이에 볼을 넣어 구름 접촉으로 작동하므로 마찰과 유격(백래시)이 작아 공작기계의 이송계에 널리 쓰인다.
오류나 개정된 내용이 보이면 알려주세요
초경 절삭공구용 코팅 인서트의 특징이 아닌 것은?
내마모성이 우수하다.
내크레이터성이 우수하다.
내산화성이 우수하다.
비철금속은 절삭이 불가능하다.
코팅 인서트는 내마모성·내크레이터성·내산화성이 우수하여 철금속은 물론 비철금속 가공에도 사용할 수 있으므로, 비철금속 절삭이 불가능하다는 설명은 틀렸다.
내마모성, 내크레이터성, 내산화성이 우수하다는 나머지 설명은 코팅 인서트의 실제 특징이다.
오류나 개정된 내용이 보이면 알려주세요
베어링 번호표시가 6815 일 때 안지름 치수는 몇 mm 인가?
15 mm
65 mm
75 mm
315 mm
베어링 번호 6815는 ISO 15 체계를 따르는 표준 깊은홈 볼베어링 번호이다. 번호 해석: 맨 뒤 두 자리 15는 내경 시리즈 번호로, 공식 로 안지름(내경)을 구한다. 6815 베어링의 안지름 치수는 75 mm이다.
오류나 개정된 내용이 보이면 알려주세요
대상물의 보이지 않는 부분의 모양을 표시하는 용도로 사용하는 선의 종류는?
가는 파선 또는 굵은 파선
굵은 실선
가는 실선
굵은 2점 쇄선
대상물의 보이지 않는 부분의 모양을 표시하는 선은 파선(숨은선)이며, 가는 파선 또는 굵은 파선을 사용한다.
굵은 실선은 외형선, 가는 실선은 치수선·치수 보조선·해칭선 등에 쓰이고, 굵은 2점 쇄선 역시 숨은 부분의 모양을 나타내는 선이 아니므로 숨은선과는 용도가 다르다.
오류나 개정된 내용이 보이면 알려주세요
치수에 사용되는 치수보조 기호 설명으로 틀린 것은?
Sø : 원의 지름
R : 반지름
□ : 정사각형의 변
C : 45° 모따기
치수보조 기호는 도면에서 치수의 의미를 명확히 하기 위해 치수값 앞에 붙이는 기호다. Sø는 구(sphere)의 지름을 나타내는 기호이므로 '원의 지름'이 아니라 '구의 지름'을 의미한다. R은 반지름, □는 정사각형의 변, C는 45° 모따기를 나타내는 것이 모두 올바른 설명이므로, 원의 지름을 나타내는 기호를 Sø로 잘못 설명한 1번이 정답이다.
오류나 개정된 내용이 보이면 알려주세요
표면거칠기의 표시 중 그림과 같은 면의 지시기호가 나타내는 의미는?
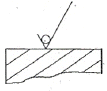
제거가공을 허락하지 않는 것을 지시
제거가공을 필요하다는 것을 지시
절삭 등 제거가공의 필요여부를 문제 삼지 않는 지시
가공면을 정밀 연삭해야하는 지시
그림의 기호는 제거가공을 허락하지 않는 것을 지시한다.
그림은 면의 지시기호인 V자 기호 안쪽에 작은 원(○)이 들어 있는 모양이다. 원이 붙은 기호는 주조·단조 등으로 만들어진 면을 그대로 두고 깎지 말라는 뜻이다.
오류나 개정된 내용이 보이면 알려주세요
다음 보기의 설명을 만족하기 위하여 그림의 빈칸에 들어갈 것으로 옳은 것은?
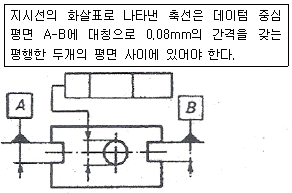
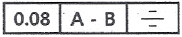
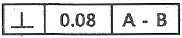
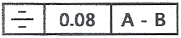
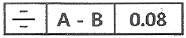
빈칸에는 대칭도 기호 | 0.08 | A-B 순서로 기입한 틀이 들어가야 한다.
설명은 ‘지시선의 화살표로 나타낸 축선은 데이텀 중심 평면 A-B에 대칭으로 0.08mm의 간격을 갖는 평행한 두개의 평면 사이에 있어야 한다’이다. 데이텀 중심평면을 기준으로 대칭인 공차역이므로 기호는 가운데가 긴 가로선 세 줄 모양의 대칭도다.
기하공차 기입틀은 기호 → 공차값 → 데이텀 순서로 쓴다.
오류나 개정된 내용이 보이면 알려주세요
제3각법으로 정투상도를 작도할 때 보기와 같은 정면도와 평면도를 보고 누락된 우측면도로 가장 적합한 것은?
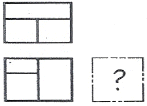


누락된 우측면도는 앞쪽(왼쪽 변)이 경사지고, 경사선 안쪽에서 위로 꺾이는 숨은선만 있는 사다리꼴이다.
평면도는 뒤쪽에 가로로 긴 좁은 띠가 있고 앞쪽 영역이 좌우 두 칸으로 나뉘어 있어, 윗면은 뒤쪽에만 있고 앞쪽은 앞으로 내려가는 경사면이다. 정면도는 좌우 두 칸으로 나뉘며 왼쪽 칸에만 위에서 약 1/3 되는 높이에 가로선이 있다.
따라서 오른쪽 절반은 앞 아래 모서리에서 뒤쪽 윗면까지 한 번에 올라가는 경사면이고, 왼쪽 절반은 더 완만하게 올라가다 그 가로선 높이에서 꺾여 수직면으로 윗면에 닿는다. 우측면도에서 왼쪽 절반의 윤곽은 오른쪽 절반에 가려지므로 경사선 안쪽의 꺾인 숨은선으로 나타난다.
오류나 개정된 내용이 보이면 알려주세요
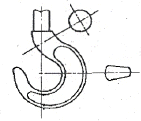
그림과 같은 도면의 단면도 명칭으로 가장 적합한 것은?
한쪽 단면도
회전 도시 단면도
부분 단면도
조합에 의한 단면도
훅(hook)과 같이 절단면을 90° 회전시켜 대상물의 중간에 겹쳐 그리거나 절단선 연장선 위에 그리는 방법은 회전 도시 단면도이다. 그림에서 갈고리 부분의 단면을 축에서 회전시켜 원형 단면 형상으로 나타낸 것이 이에 해당하며, 가늘고 긴 부재의 단면 모양을 나타낼 때 주로 사용한다.
오류나 개정된 내용이 보이면 알려주세요
용접 기호 중 현장 용접의 의미를 나타내는 것은?


현장 용접은 세로 막대 위에 삼각 깃발을 단 기호로 나타낸다.
공장이 아닌 설치 현장에서 용접하라는 보조 기호로, 화살표와 기준선이 만나는 곳에 깃발을 세워 그린다.
오류나 개정된 내용이 보이면 알려주세요
감속기 하우징의 기름 주입구 나사가 PF 1/2 - A 로 표시되어 있었다. 올바르게 설명한 것은?
관용 평행나사 A 급
관용 평행나사 호칭경 1"
관용 테이퍼나사 A 급
관용 가는 나사 호칭경 1"
PF는 관용 평행나사를 나타내는 기호이며, 뒤에 붙는 A는 나사의 등급(정밀도 등급)을 의미한다.
따라서 PF 1/2-A는 관용 평행나사 A급을 나타낸다. 1/2은 호칭 지름이 1/2인치라는 뜻이므로 1인치로 읽는 설명은 맞지 않고, 관용 테이퍼나사는 PT로 표시한다.
오류나 개정된 내용이 보이면 알려주세요
끼워 맞춤 기호의 치수 기입에 관한 것이다. 바르게 기입된 것은?
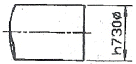
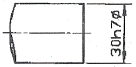
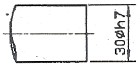
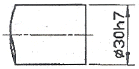
바르게 기입된 것은 ø30h7이다.
끼워맞춤 치수는 지름 기호(ø) → 기준 치수(30) → 공차역 기호(h7) 순서로 쓴다. ø30h7은 지름 30mm인 축에 공차역 h, IT 7급을 적용한다는 뜻이다.
오류나 개정된 내용이 보이면 알려주세요
탭 작업 중 탭의 파손 원인으로 가장 관계가 먼 것은?
구멍이 너무 작거나 구부러진 경우
탭이 소재보다 경도가 높은 경우
탭이 구멍 바닥에 부딪혔을 경우
탭이 경사지게 들어간 경우
탭은 원래 가공 대상 소재보다 경도가 높아야 정상적으로 절삭할 수 있으므로, 탭이 소재보다 경도가 높다는 것은 탭 파손의 원인이 아니라 당연한 전제 조건이다.
오류나 개정된 내용이 보이면 알려주세요
밀링 머신의 부속품과 부속 장치 중 원주를 분할하는데 사용되는 것은?
슬로팅 장치
분할대
수직축 장치
래크 절삭 장치
밀링 머신의 부속 장치 중 원주(각도)를 등분하는 데 사용되는 것은 분할대이다.
슬로팅 장치는 주축의 회전을 직선 왕복 운동으로 바꿔 키홈 등을 가공하는 장치, 수직축 장치는 수평 밀링의 주축 방향을 수직으로 바꿔 쓰는 장치, 래크 절삭 장치는 래크 기어 가공에 쓰이는 부속으로 원주 분할과는 용도가 다르다.
오류나 개정된 내용이 보이면 알려주세요
다음 바이트에 관한 설명 중 틀린 것은?
윗면 경사각이 크면 절삭성이 좋다.
여유각은 공구의 앞면이나 옆면이 공작물과 마찰을 줄이기 위한 각이다.
칩(chip)을 연속적으로 길게 흐르게 하기 위해 칩브레이커를 붙인다.
바이트의 종류에는 단체 바이트와 클램프 바이트 등이 있다.
칩브레이커는 길게 이어지는 칩을 짧게 끊어 처리와 작업자 안전을 돕는 장치이므로, 칩을 연속적으로 길게 흐르게 하기 위한 것이라는 설명은 틀렸다.
윗면 경사각이 클수록 절삭성이 좋아지고, 여유각은 공구와 공작물의 마찰을 줄이며, 바이트에는 단체 바이트와 클램프 바이트 등이 있다는 나머지 설명은 모두 옳다.
오류나 개정된 내용이 보이면 알려주세요
연삭 가공의 일반적인 특징으로 적합하지 않은 것은?
치수 정밀도가 높다.
칩의 크기가 매우 작다.
가공면의 표면 거칠기가 불량하다.
경화된 강과 같은 단단한 재료를 가공할 수 있다.
연삭 가공은 미세한 입자로 깎아내므로 가공면의 표면 거칠기가 우수(양호)한 것이 특징이며, 거칠기가 불량하다는 설명은 틀렸다.
치수 정밀도가 높고 칩의 크기가 매우 작으며 경화된 강처럼 단단한 재료도 가공할 수 있다는 나머지 설명은 연삭 가공의 실제 특징이다.
오류나 개정된 내용이 보이면 알려주세요
다음 중 각도 측정용 게이지가 아닌 것은?
옵티컬 플랫
사인바
콤비네이션 세트
오토 콜리메이터
옵티컬 플랫은 평면의 평면도(평탄도)를 광파 간섭으로 검사하는 기구로, 각도 측정용 게이지가 아니다.
사인바, 콤비네이션 세트, 오토콜리메이터는 모두 각도를 측정하는 데 사용하는 게이지·기구이다.
오류나 개정된 내용이 보이면 알려주세요
수평 밀링머신의 플레인 커터 작업에서 하향 절삭의 장점이 아닌 것은?
공작물의 고정이 쉽다.
날의 마멸이 적고 수명이 길다.
날 자리 간격이 짧고 가공면이 깨끗하다.
백 래시 제거장치가 필요 없다.
하향 절삭은 이송 방향과 커터의 회전 방향이 같아 테이블 이송 기구에 백래시 제거장치가 반드시 필요하므로, 백래시 제거장치가 필요 없다는 설명은 하향 절삭의 장점이 아니다.
공작물 고정이 쉽고 날의 마멸이 적어 수명이 길며 날 자리 간격이 짧아 가공면이 깨끗하다는 나머지 설명은 하향 절삭의 실제 장점이다.
오류나 개정된 내용이 보이면 알려주세요
밀링커터를 매분 220rpm으로 회전시켜 절삭속도 110m/min로 공작물을 절삭하려 할 때 밀링커터의 직경은 약 몇 mm인가?
150
160
170
180
절삭속도 공식 을 직경에 대해 정리하면 이다.
따라서 밀링커터의 직경은 약 160mm이다.
오류나 개정된 내용이 보이면 알려주세요
절삭 가공할 때 절삭온도를 측정하는 방법이 아닌 것은?
손으로 측정
열전대로 측정
칩의 색깔로 측정
칼로리메터로 측정
손으로 측정하는 방법은 정량적인 절삭온도 측정 수단이 될 수 없으므로 절삭온도 측정 방법에 해당하지 않는다.
열전대, 칩의 색깔, 칼로리미터를 이용한 측정은 모두 실제로 사용되는 절삭온도 측정 방법이다.
오류나 개정된 내용이 보이면 알려주세요
보통 선반에서 테이퍼 절삭방법이 아닌 것은?
심압대 편위에 의한 방법
복식 공구대에 의한 방법
테이퍼 절삭장치에 의한 방법
차동 분할법에 의한 방법
차동 분할법은 분할대를 이용해 원주를 정밀하게 등분하는 방법으로, 기어나 캠 등을 가공할 때 사용하며 보통 선반의 테이퍼 절삭 방법이 아니다.
심압대 편위, 복식 공구대, 테이퍼 절삭 장치를 이용한 방법은 모두 보통 선반에서 테이퍼를 절삭하는 실제 방법이다.
오류나 개정된 내용이 보이면 알려주세요
연삭가공 중 숫돌바퀴의 질이 균일하지 못하거나, 일감의 영향을 받아 숫돌바퀴의 모양이 점차 변한다. 이렇게 변형된 숫돌을 정확한 모양으로 바르게 고치는 작업을 무엇이라 하는가?
드레싱
밸런싱
채터링
트루잉
변형된 숫돌바퀴의 모양을 정확한 형태로 바로잡는 작업을 트루잉이라 한다.
드레싱은 무뎌지거나 눈메움된 숫돌 표면의 절삭 능력을 회복시키는 작업으로, 형상을 바로잡는 트루잉과는 목적이 다르다. 밸런싱은 숫돌의 회전 균형을 맞추는 작업이고, 채터링은 가공 중 발생하는 떨림 현상이다.
오류나 개정된 내용이 보이면 알려주세요
일반적으로 드릴링 머신에서 가공하기 곤란한 작업은?
카운터 싱킹
스플라인 홈
스폿 페이싱
리밍
스플라인 홈 가공은 축이나 구멍의 둘레에 여러 개의 평행한 홈을 정밀하게 내는 작업으로, 브로칭이나 밀링 등으로 가공하며 드릴링 머신으로는 가공하기 곤란하다.
카운터싱킹, 스폿 페이싱, 리밍은 모두 드릴링 머신에서 일반적으로 수행하는 부가 가공 작업이다.
오류나 개정된 내용이 보이면 알려주세요
절삭공구의 옆면과 가공물의 마찰에 의하여 절삭공구의 옆면이 평행하게 마모되는 것은?
크레이터 마모
치핑
플랭크 마모
온도 파손
절삭공구의 옆면(여유면)과 가공물의 마찰에 의해 옆면이 평행하게 마모되는 현상을 플랭크 마모라 한다.
크레이터 마모는 칩이 흘러가는 윗면(경사면)이 오목하게 파이는 마모이므로 옆면 마모와는 발생 위치가 다르다.
오류나 개정된 내용이 보이면 알려주세요
구성인선(built-up edge) 방지를 위한 것이 아닌 것은?
절삭 깊이를 작게 한다.
경사각을 작게 한다.
윤활성이 좋은 절삭 유제를 사용한다.
절삭속도를 크게 한다.
구성인선은 경사각이 작을수록 잘 생기므로, 방지를 위해서는 경사각을 크게 해야 한다. 따라서 경사각을 작게 한다는 설명은 구성인선 방지 방법이 아니다.
절삭 깊이를 작게 하고 윤활성이 좋은 절삭 유제를 사용하며 절삭속도를 크게 하는 것은 모두 구성인선 발생을 억제하는 실제 방법이다.
오류나 개정된 내용이 보이면 알려주세요
측정량이 증가, 또는 감소하는 방향이 다름으로써 생기는 동일치수에 대한 지시량의 차를 무엇이라 하는가?
개인 오차
우연 오차
후퇴 오차
접촉 오차
측정량이 증가하는 방향과 감소하는 방향에서 같은 치수를 측정해도 지시값에 차이가 생기는 현상을 후퇴오차(히스테리시스 오차)라 한다.
개인 오차는 측정자에 따른 오차, 우연 오차는 예측할 수 없는 불규칙 오차, 접촉 오차는 측정자와 측정물의 접촉 방식에 의한 오차로, 방향성에 의한 차이와는 성격이 다르다.
오류나 개정된 내용이 보이면 알려주세요
여러 가지 절삭공구를 방사형으로 공정에 맞게 설치하여 볼트, 작은 나사 및 핀과 같은 작은 일감을 대량 생산 하거나 능률적으로 가공할 때 주로 사용하는 선반은?
터릿 선반
자동 선반
모방 선반
공구 선반
여러 절삭공구를 방사형으로 배치하여 공정 순서대로 신속히 교환하면서 작은 부품을 대량·능률적으로 가공하는 선반은 터릿 선반이다.
자동 선반은 캠 등의 기구로 가공 공정을 자동으로 진행하는 선반, 모방 선반은 형판을 따라 형상을 복사 가공하는 선반, 공구 선반은 정밀 공구 제작용 선반으로 용도가 다르다.
오류나 개정된 내용이 보이면 알려주세요
화학적 가공의 일반적인 특징 설명으로 틀린 것은?
가공 경화나 표면의 변질층이 생긴다.
재료의 표면 전체를 동시에 가공할 수 있다.
재료의 경도나 강도에 관계없이 가공할 수 있다.
변형이나 거스러미가 발생하지 않는다.
화학적 가공의 일반적인 특징을 판단하는 문항이다. 화학적 가공(식각, 전해가공 등)은 화학 반응이나 전기화학 반응으로 재료를 제거하는 방식으로, 가공 중 기계적 힘이 작용하지 않으므로 가공 경화나 표면 변질층이 생기지 않는다는 점이 물리적 가공과의 핵심 차이다.
오류나 개정된 내용이 보이면 알려주세요
소재의 불필요한 부분을 칩(chip)의 형태로 제거하여 원하는 최종 형상을 만드는 가공법은?
소성 가공법
접합 가공법
절삭 가공법
분말 가공법
소재의 불필요한 부분을 칩의 형태로 제거하여 최종 형상을 만드는 가공법은 절삭 가공법이다.
소성 가공법은 재료를 변형시켜 성형하는 방법이고, 접합 가공법은 재료를 붙이는 방법, 분말 가공법은 분말을 압축·소결하는 방법으로, 칩을 발생시켜 깎아내는 절삭 가공과는 원리가 다르다.
오류나 개정된 내용이 보이면 알려주세요
머시닝센터에서 공구교환을 지령하는 기능은?
G기능
S기능
F기능
M기능
머시닝센터에서 공구 교환을 지령하는 기능은 M기능(보조 기능, 예: M06)이다.
G기능은 준비 기능(이동·보간 등), S기능은 주축 회전수, F기능은 이송속도를 지령하는 기능으로 공구 교환과는 역할이 다르다.
오류나 개정된 내용이 보이면 알려주세요
CNC 공작기계 좌표계에서 이동위치를 지령하는 방식에 해당하지 않는 것은?
절대지령 방식
증분지령 방식
잔여지령 방식
혼합지령 방식
CNC 공작기계의 이동위치 지령 방식에는 절대지령 방식, 증분(상대)지령 방식, 그리고 둘을 함께 쓰는 혼합지령 방식이 있으며, 잔여지령 방식이라는 방식은 존재하지 않는다.
오류나 개정된 내용이 보이면 알려주세요
CNC 선반 프로그램 중에서 사이클 가공에 대한 설명으로 옳은 것은?
반복 절삭하는 과정을 몇 개의 지령절로 명령하므로 프로그램을 간단히 할 수 있는 기능이다.
사이클 가공에서 이송속도는 기계에서 정해진다.
나사 절삭시에는 사용할 수 없다.
테이퍼를 가공할 때만 사용한다.
사이클 가공은 반복되는 절삭 과정을 몇 개의 지령절로 간단히 명령할 수 있게 하는 기능으로, 프로그램을 간단히 하고 메모리를 절약할 수 있게 해 준다.
사이클 가공에서도 이송속도는 프로그램에서 F로 지정하고, 나사 절삭 사이클이 따로 있어 나사 가공에도 쓰이며, 테이퍼뿐 아니라 내·외경 황삭이나 단면 절삭 등 다양한 반복 절삭에 사용되므로 나머지 설명은 틀렸다.
오류나 개정된 내용이 보이면 알려주세요
CAD/CAM 시스템에서 입력장치가 아닌 것은?
라이트 펜(light pen)
마우스(mouse)
태블릿(tablet)
플로터(plotter)
플로터는 도면을 종이에 그려 출력하는 출력장치이므로 입력장치가 아니다.
라이트 펜, 마우스, 태블릿은 모두 CAD/CAM 시스템에서 위치나 명령을 입력하는 데 사용하는 입력장치이다.
오류나 개정된 내용이 보이면 알려주세요
1000 rpm 으로 회전하는 스핀들에서 2회전 동안 일시정지(dwell)를 주려고 한다. 정지시간을 구하고, NC프로그램으로 올바른 것은?
정지시간 : 0.22초, NC프로그램 : G04 X0.22
정지시간 : 0.12초, NC프로그램 : G03 X0.12
정지시간 : 0.12초, NC프로그램 : G04 X0.12
정지시간 : 0.22초, NC프로그램 : G03 X0.22
스핀들 회전속도 1000 rpm에서 2회전 동안의 일시정지 시간을 구하려면 먼저 1회전에 소요되는 시간을 계산해야 한다. 1분(60초) ÷ 1000 rpm = 0.06초/회전이므로, 2회전 = 0.06초 × 2 = 0.12초이다. NC프로그램에서 일시정지는 G04(Dwell) 코드를 사용하며, 정지시간을 X축 주소로 지정한다. 따라서 올바른 표현은 G04 X0.12이고, 정지시간은 0.12초이다.
오류나 개정된 내용이 보이면 알려주세요
일감을 측정하거나 정확한 거리의 이동 또는 공구보정 할 때 사용하며 현 위치가 좌표계의 원점이 되고 필요에 따라 그 위치를 기준점으로 지정할 수 있는 좌표계는?
상대 좌표계
기계 좌표계
공구 좌표계
임시 좌표계
현재 위치를 좌표계의 원점으로 삼고 필요에 따라 그 위치를 기준점으로 임의 지정할 수 있어, 일감 측정이나 정확한 거리 이동, 공구 보정에 사용하는 좌표계는 상대 좌표계이다.
기계 좌표계는 기계 제작사가 정한 기계 원점을 기준으로 하는 고정 좌표계로, 임의의 현재 위치를 원점으로 삼는 상대 좌표계와는 성격이 다르다.
오류나 개정된 내용이 보이면 알려주세요
CNC선반 작업시 안전 및 유의 사항으로 틀린 것은?
작업하기 전에 프로그램의 이상 유무를 확인한다.
비상정지 버튼의 위치를 확인하고 있어야 한다.
툴링(tooling)시 프로그램 원점의 위치를 확인하고, 충돌 사고에 유의한다.
작업이 종료되면 반드시 기계를 원점 복귀시켜야 한다.
기계 원점 복귀는 전원을 투입한 뒤 작업을 시작하기 전에 기계 좌표계를 설정하기 위해 수행하는 절차이며, 작업이 끝날 때마다 반드시 해야 하는 절차는 아니다.
작업 전 프로그램 이상 유무 확인, 비상정지 버튼 위치 숙지, 툴링 시 프로그램 원점 확인과 충돌 사고 주의는 모두 CNC 선반 작업의 실제 안전 수칙이다.
오류나 개정된 내용이 보이면 알려주세요
다음 그림에서 시작점에서 종점으로 가공하는 머시닝센터 프로그램으로 틀린 것은?
A → G90 G02 X50. Y30. R30. F80 ;
B → G90 G02 X50. Y30. R30. F80 ;
C → G90 G03 X50. Y30. R30. F80 ;
D → G90 G03 X50. Y30. R-30. F80 ;
틀린 프로그램은 A 경로를 G90 G02 X50. Y30. R30. F80 ;으로 지령한 것이다. A는 180°를 넘는 원호이므로 R-30.으로 지령해야 한다.
그림에는 시작점과 종점(50, 30)을 함께 지나는 반지름 30인 원이 두 개 있다. 왼쪽 위 원의 큰 호가 A, 작은 호가 C이고, 오른쪽 아래 원의 작은 호가 B, 큰 호가 D다. XY 평면에서 시계 방향은 G02, 반시계 방향은 G03이고, 원호 각이 180°를 넘으면 R에 − 부호를 붙인다.
오류나 개정된 내용이 보이면 알려주세요
CNC공작기계에서 이용되고 있는 서보기구의 제어 방식이 아닌 것은?
개방회로 방식
반개방회로 방식
폐쇄회로 방식
반폐쇄회로 방식
CNC 서보기구의 제어 방식에는 개방회로 방식, 폐쇄회로 방식, 반폐쇄회로 방식(그리고 이를 절충한 복합회로 방식)이 있으며, 반개방회로 방식이라는 제어 방식은 존재하지 않는다.
오류나 개정된 내용이 보이면 알려주세요
CNC 공작기계의 운전시 일상 점검사항이 아닌 것은?
공구의 파손이나 마모상태 확인
가공할 재료의 성분분석
공기압이나 유압상태 확인
각종 계기의 상태확인
CNC 공작기계의 일상 점검사항은 공구·기계 상태를 육안·계기로 확인하는 수준의 점검이며, 재료의 성분분석은 별도의 재료시험(화학분석) 영역이라 운전 전후 일상 점검 범위에 들지 않는다.
공구의 파손·마모 확인, 공기압·유압 상태 확인, 각종 계기의 상태 확인은 모두 기계를 가동하기 전후에 매번 챙겨야 하는 일상 점검 항목이다.
오류나 개정된 내용이 보이면 알려주세요
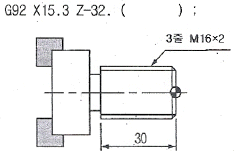
CNC 선반에서 나사 절삭 사이클을 이용하여 그림과 같은 나사를 가공하려고 한다. ( )에 알맞은 것은?
F1.6
F2.0
F4.0
F6.0
( )에는 F6.0이 들어간다.
그림의 나사는 3줄 M16×2(피치 2mm, 나사부 길이 30)이고 프로그램은 G92 X15.3 Z-32. ( ) ; 이다. G92 나사 절삭 사이클의 F는 피치가 아니라 리드를 지령한다.
공식:
대입:
결과: 이므로 F6.0
오류나 개정된 내용이 보이면 알려주세요
보조기능을 프로그램을 제어하는 보조기능과 기계 보조 장치를 제어하는 보조기능으로 나눌 때 프로그램을 제어하는 보조기능은?
M03
M05
M08
M30
보조기능(M기능) 중 프로그램의 진행 자체를 제어하는 것은 프로그램의 종료·리셋을 지시하는 M30이다.
M03(주축 정회전), M05(주축 정지), M08(절삭유 공급)은 모두 공작기계의 보조 장치(주축 모터, 절삭유 펌프 등)를 직접 동작시키는 기계 보조 장치 제어 기능이다.
오류나 개정된 내용이 보이면 알려주세요
오른손 직교좌표를 나타낸 것 중 표기가 잘못된 것은?
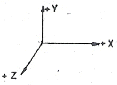
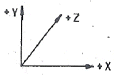
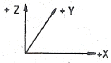
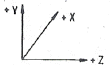
표기가 잘못된 것은 X축 오른쪽, Y축 위쪽, Z축이 오른쪽 위(종이 안쪽)로 그려진 좌표계다.
오른손 직교좌표계는 X에서 Y 쪽으로 오른나사를 돌렸을 때 나사가 나아가는 방향이 +Z인 좌표계다. 사선으로 그린 축은 오른쪽 위로 뻗으면 종이 안쪽, 왼쪽 아래로 뻗으면 보는 사람 쪽을 뜻한다.
오류나 개정된 내용이 보이면 알려주세요
사업장에서 사업주가 지켜야 할 질병 예방 대책이 아닌 것은?
건강에 관한 정기 교육을 실시한다.
근로자의 건강진단을 빠짐없이 실시한다.
사업장 환경개선을 통한 쾌적한 작업환경을 조성한다.
작업복을 청결히 하는 등 개인위생을 철저히 지킨다.
사업주가 지켜야 할 질병 예방 대책은 정기 건강 교육, 건강진단 실시, 작업환경 개선과 같이 사업장 차원에서 이루어지는 조치이다.
작업복을 청결히 하는 등의 개인위생 관리는 근로자 스스로 실천해야 할 사항으로, 사업주가 이행해야 하는 질병 예방 대책과는 구분된다.
오류나 개정된 내용이 보이면 알려주세요
CNC 프로그램에서 공구 길이보정과 관계없는 준비기능은?
G42
G43
G44
G49
CNC 프로그램에서 공구 길이보정과 관련된 준비기능은 G43(+방향 보정)·G44(−방향 보정)·G49(보정 취소)이다.
G42는 공구 진행 방향의 오른쪽으로 공구 반지름만큼 보정하는 공구 반지름(지름) 보정 기능이라 공구 길이보정과는 관계가 없다.
오류나 개정된 내용이 보이면 알려주세요
CNC선반 프로그램에서 나사가공 준비기능이 아닌 것은?
G32
G42
G76
G92
CNC 선반에서 나사가공과 관련된 준비기능은 단순 나사절삭의 G32, 나사가공 사이클인 G92, 복합형 나사가공 사이클인 G76이다.
G42는 공구인선 반지름보정(우측) 기능으로 나사가공과는 무관하다.
오류나 개정된 내용이 보이면 알려주세요
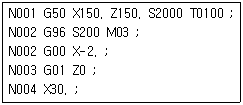
다음 CNC 프로그램의 N004 블록에서 주축 회전수는?
200 rpm
212 rpm
2000 rpm
2123 rpm
G96 S200은 절삭속도 200m/min의 주속일정제어이지만, N003에서 Z0로 이동하여 공작물 중심(X0)에 위치하면서 X30 지점 도달 전 구간의 회전수는 초기 설정된 G50 X150 Z150 S2000의 최대 회전수 2000rpm으로 제한되어 적용된다. 즉 N004 블록 실행 시점에서 주축은 G50에서 지정한 최고 회전수 2000rpm으로 회전한다.
오류나 개정된 내용이 보이면 알려주세요
CNC 프로그램에서 G96 S200 M03 ; 지령에서 S200 이 뜻하는 것은?
분당 공구의 이송량이 200mm로 일정제어 된다.
1회전당 공구의 이송량이 200mm로 일정제어 된다.
주축의 원주속도가 200m/min로 일정제어 된다.
주축회전수가 200rpm으로 일정제어 된다.
G96은 주축의 원주(절삭)속도를 일정하게 유지하는 준비기능이므로, G96 S200 M03;에서 S200은 주축의 원주속도가 200m/min으로 일정하게 제어됨을 의미한다.
G96 모드에서는 공작물의 지름이 변하더라도 원주속도가 일정하도록 주축 회전수가 자동으로 바뀌므로, S값을 회전수(rpm)나 이송량(mm)으로 해석해서는 안 된다.
오류나 개정된 내용이 보이면 알려주세요
[컴퓨터응용밀링기능사 필기] 10년 3회차 시험지 PDF 다운로드·인쇄 →
[컴퓨터응용밀링기능사 필기] 10년 3회차 정답과 해설은 무료인가요?
이 페이지의 60문항 정답과 해설은 로그인 없이 무료로 볼 수 있습니다. 무제한 풀이·실전 모의고사·PDF 출력·전자책 다운로드는 베이직 플랜에 포함됩니다.
이 회차를 CBT 로 직접 풀어볼 수 있나요?
컴퓨터응용밀링기능사 필기 기출문제 암기장에서 이 회차를 회차별·랜덤으로 풀고 오답노트에 자동으로 모을 수 있습니다. 컴퓨터응용밀링기능사 필기 기출문제 풀러 가기 →
시험지 PDF 나 전자책으로도 볼 수 있나요?
이 회차의 인쇄용 시험지 PDF 페이지에서 시험지를 받을 수 있습니다. 시험지 PDF 받기 →