2019년 1회 기출복원 모의고사
"용접작업 부근에 점화원을 둘 것"은 화재 및 폭발 방지 조치와 반대되는 내용이다.
점화원은 가연성 가스나 증기와 만나면 발화로 이어지므로 작업 부근에서 제거해야 하는 대상이다.
- "대기 중에 가연성 가스를 방출시키지 말 것"은 화재 및 폭발 방지를 위한 조치이다.
- "필요한 곳에 화재 진화를 위한 방화설비를 설치할 것"도 화재 및 폭발 방지를 위한 조치이다.
- "배관에서 가연성 증기의 누출 여부를 철저히 점검할 것"도 화재 및 폭발 방지를 위한 조치이다.
불활성가스 아크용접에 주로 사용되는 가스는 아르곤(Ar)이다.
TIG·MIG 같은 불활성가스 아크용접은 용융금속과 반응하지 않는 불활성가스로 아크와 용융지를 대기로부터 보호하며, 그중 가장 널리 쓰이는 것이 아르곤이다.
- CO2는 불활성가스가 아니라 이산화탄소 아크용접에 쓰는 활성가스이다.
- O2는 용융금속을 산화시키는 조연성 가스로 불활성가스가 아니다.
- C2H2(아세틸렌)는 가스용접에 쓰는 가연성 가스이다.
가스아크 용접에서 아크전압이 높을 때는 비드 폭이 넓어진다.
아크전압이 높아지면 아크 길이가 길어지면서 비드가 넓고 납작해지는 형태로 나타난다.
- "아크 길이가 짧아진다."는 아크전압이 높을 때와 반대되는 설명이다.
- "비드 높이가 높아진다."는 아크전압이 높을 때와 반대되는 설명이다.
- "용입이 깊어진다."는 아크전압이 높을 때와 반대되는 설명이다.
직류 역극성에서는 전극이 (+)극이 되어 열이 전극에 많이 발생하므로, 같은 전류라면 정극성보다 굵은 전극이 필요하다.
- 직류 정극성 — 열의 약 70%가 모재 쪽에 발생해 용입이 깊고 비드 폭이 좁다.
- 토륨 텅스텐 — 토륨을 1~2% 함유한 전극은 순텅스텐보다 전자 방사 능력이 좋아 아크 발생이 쉽고 전극 소모가 적다.
- 청정작용 — 직류 역극성이나 교류에서 나타나며, 알루미늄에는 주로 고주파 교류를 쓴다.
정답은 '스패터 발생식'이다.
피복제가 연소해 생긴 물질로 용접부를 보호하는 방식에는 가스 발생식·슬래그 생성식·반가스 발생식이 있다.
- 가스 발생식 — 피복제가 연소해 생긴 가스로 용접부를 보호하는 방식이다.
- 슬래그 생성식 — 생성된 슬래그로 용접부를 덮어 보호하는 방식이다.
- 반가스 발생식 — 가스와 슬래그를 함께 이용해 보호하는 방식이다.
아크 에어 가우징에서 압축 공기가 부족한 긴급 상황에는 질소나 아르곤 가스를 용기에 담아 대신 사용할 수 있다.
- 압축 공기의 압력은 2~3kgf/cm² 가 아니라 5~7kgf/cm² 정도가 적당하다.
- 압축 공기는 탄소봉의 바로 앞이 아니라 봉과 나란히 뒤쪽에서 분사되어야 효과적이다.
- 약간의 압력 변동은 작업에 큰 영향을 주지 않는다.
전기용접에서 전격의 위험이 가장 높은 경우는 '용접 중 접지가 불량할 때'이다.
접지 불량은 전기용접의 전격 위험을 높이는 조건이다.
- '용접부가 두꺼울 때'는 모재 두께에 관한 조건으로 접지 상태와 관계없다.
- '용접봉이 굵고 전류가 높을 때'는 용접봉 지름과 전류에 관한 조건으로 접지 상태와 관계없다.
- '용접부가 불규칙할 때'는 용접부 모양에 관한 조건으로 접지 상태와 관계없다.
전진법과 비교한 후진법의 특징에 해당하지 않는 것은 '용접 변형이 크다.'이다.
후진법은 전진법보다 용접 변형이 작고, 용접 속도가 빠르며 홈 각도가 작다.
- '두꺼운 판의 용접에 적합하다.'는 후진법의 특징이다.
- '용접 속도가 빠르다.'는 후진법의 특징이다.
- '소요홈의 각도가 작다.'는 후진법의 특징이다.
작업장의 농도가 일 때는 두통 및 뇌빈혈을 일으킨다.
이산화탄소 농도가 이보다 높아지면 위험한 상태나 치사량에 이르는 등 인체에 미치는 영향이 커진다.
- "위험 상태가 된다."는 이보다 높은 농도에서 나타나는 영향이다.
- "치사량이 된다."는 훨씬 높은 농도에서 나타나는 영향이다.
- "아무렇지도 않다."는 이 농도 구간에는 해당되지 않는다.
아크쏠림(자기불림)은 직류 용접 시 자기장에 의해 아크가 한쪽으로 쏠리는 현상으로, 교류용접으로 바꾸면 자기장 방향이 계속 바뀌어 쏠림이 크게 줄어든다.
이 밖에 접지점을 용접부에서 멀리 두고, 아크 길이를 짧게 하며, 용접봉 끝을 쏠리는 반대 방향으로 기울이는 것이 실제 방지 대책이므로, 나머지 보기들은 방향이 반대로 서술되어 있다.
직사광선을 피해 보관해야 하므로 "통풍이 잘되고 직사광선이 잘 드는 곳에 보관한다."는 설명은 맞지 않다.
나머지 항목은 산소 용기의 올바른 취급 사항이다.
- "용기 운반 시 충격을 주어서는 안 된다."는 산소 용기 취급상 주의사항이다.
- "기름이 묻은 손이나 장갑을 끼고 취급하지 않는다."는 산소 용기 취급상 주의사항이다.
- "가연성 물질이 있는 곳에는 용기를 보관하지 말아야 한다."는 산소 용기 취급상 주의사항이다.
예열은 저온균열을 방지할 목적으로 용접 전에 모재 전체 또는 이음부 부근의 온도를 올리는 것이다.
예열을 하면 용접부의 냉각속도가 느려져 저온에서 발생하는 균열을 줄일 수 있다.
- "잠열"은 예열과 다른 개념을 가리키는 용어이다.
- "후열"은 예열과 다른 개념을 가리키는 용어이다.
- "발열"은 예열과 다른 개념을 가리키는 용어이다.
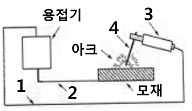
번호 순서에 맞게 표현된 것은 '1:전극케이블, 2:접지케이블, 3:홀더, 4:용접봉'이다.
그림에서 1은 용접기 위쪽 단자에서 나와 오른쪽 끝의 손잡이 모양 기구(그림의 3)로 이어지는 선이므로 전극 케이블이고, 2는 용접기 아래쪽 단자에서 모재로 이어지는 선이므로 접지 케이블이다. 3은 전극 케이블 끝에 달린 홀더, 4는 홀더에 물려 모재 쪽 아크가 일어나는 곳까지 뻗은 가는 막대인 용접봉이다.
- '1:전극케이블, 2:접지케이블, 3:용접봉, 4:홀더'는 그림의 3과 4를 바꿔 적었다. 3은 케이블 끝의 굵은 손잡이, 4는 그 끝에 물린 가는 막대이다.
- '1:접지케이블, 2:전극케이블, 3:홀더, 4:용접봉'은 그림의 1과 2를 바꿔 적었다. 모재에 이어진 선은 2이다.
- '1:홀더, 2:전극케이블, 3:접지케이블, 4:용접봉'은 그림의 1이 케이블 선이고 3이 홀더여서 맞지 않는다.
탄산가스(CO2) 아크용접은 산화성 분위기의 가스를 사용하므로 연강 용접에 주로 적용된다.
알루미늄이나 스테인리스강처럼 산화에 민감한 금속에는 부적합하다.
역률은 40%, 효율은 75%이다.
아크출력 = , 소비전력 = 아크출력 + 내부손실 = 이다.
전원입력 = 무부하 전압 × 아크 전류 = 이다.
역률 = , 효율 = 이다.
역률 30%는 아크출력을 전원입력으로 나눈 값이어서 소비전력을 쓰지 않은 잘못된 계산이다.
정답은 '콘택트 팁에서 통전되므로 와이어 중에 저항열이 적게 발생되어 고전류 사용이 가능하다.'이다.
콘택트 팁에서 와이어에 통전하는 방식은 MIG 용접처럼 와이어를 전극으로 송급하는 용접의 구조이며, TIG 용접은 녹지 않는 텅스텐 전극봉을 쓴다.
펄스 TIG 용접기는 전극봉의 소모가 적어 수명이 길다.
펄스 TIG 용접기는 이하의 저전류에서도 아크 발생이 안정되고 이하 박판 용접이 가능하다.
펄스 TIG 용접기는 좁은 홈에서도 아크 교란 없이 안정된 용융지를 형성한다.
동일한 용접 조건에서 용입이 가장 깊게 나타나는 것은 직류 정극성(DCSP)이다.
직류 정극성은 모재 쪽에 열이 집중되는 극성이어서 다른 전원보다 용입이 깊게 나타난다.
- "교류(AC)"는 직류 정극성보다 용입이 얕게 나타난다.
- "직류 역극성(DCRP)"은 직류 정극성보다 용입이 얕게 나타난다.
- "고주파 교류(ACHF)"는 교류 계열 전원으로, 직류 정극성보다 용입이 얕게 나타난다.
"용접하기 전에 예열을 하여야 한다."는 오스테나이트 스테인리스강 용접 시 유의 사항으로 틀린 설명이다.
오스테나이트 스테인리스강은 예열을 하지 않고, 낮은 전류값으로 입열을 억제하며 짧은 아크 길이로 용접한다.
- "아크를 중단하기 전에 크레이터 처리를 한다."는 실제로 지켜야 하는 유의 사항이다.
- "낮은 전류값으로 용접하여 용접 입열을 억제한다."도 실제로 지켜야 하는 유의 사항이다.
- "짧은 아크 길이를 유지한다."도 실제로 지켜야 하는 유의 사항이다.
"전기 저항 납땜에는 부도체를 사용할 것"이라는 조건은 납땜용 용제가 갖추어야 할 조건과 맞지 않는다.
전기저항을 이용하는 납땜에서는 전류가 흘러야 하므로 용제는 전기가 통하는 성질을 가져야 한다.
- "사용재료의 산화를 방지할 것"은 납땜용 용제가 갖추어야 할 조건으로 꼽힌다.
- "모재와의 친화력을 좋게 할 것"은 납땜용 용제가 갖추어야 할 조건으로 꼽힌다.
- "산화피막 등의 불순물을 제거하고 유동성이 좋을 것"은 납땜용 용제가 갖추어야 할 조건으로 꼽힌다.
정답은 '침투시험'이다.
침투시험은 표면 결함을 침투액으로 조사하는 비파괴 시험이다.
- 인장시험 — 시험편을 파단시켜 조사하는 기계적 시험이다.
- 화학시험 — 재료의 화학 성분 등을 분석하는 시험이다.
- 균열시험 — 용접 시험편에 생기는 균열로 균열 감수성을 조사하는 파괴 시험이다.
불활성 가스 금속 아크 용접의 특징이 아닌 것은 "전류밀도가 낮아 3㎜이상의 두꺼운 용접에 비능률적이다."이다.
불활성 가스 금속 아크 용접은 전류밀도가 높고 이상의 두꺼운 판 용접에 능률적이다.
- "대체로 모든 금속의 용접이 가능하다."는 옳은 설명이다.
- "수동 피복 아크 용접에 비해 용착효율이 높아 고능률적이다."는 옳은 설명이다.
- "아크의 자기제어 기능이 있다."는 옳은 설명이다.
사용률 는 용접 시 아크 발생시간이 전체 시간의 정도임을 뜻한다.
사용률은 아크 발생시간을 아크 발생시간과 휴식시간을 합한 전체 시간으로 나눈 비율이다.
- "용접작업 준비시간이 전체시간의 40% 정도이다."는 아크 발생시간이 아닌 준비시간을 기준으로 하여 사용률의 정의와 다르다.
- "용접기가 쉬는 시간의 전체의 40% 정도이다."는 휴식시간을 기준으로 하여 사용률의 정의와 반대이다.
- "용접시의 아크를 발생시키지 않고 쉬는 시간이 전체의 40% 정도이다."는 휴식시간을 기준으로 하여 사용률의 정의와 반대이다.
설명된 반자동 용접장치는 그래비트 용접이다.
그래비트 용접은 피더에 철분계 용접봉을 장착해 수평 필릿 용접을 전용으로 하며, 모재와 경사를 이룬 금속지주를 따라 홀더가 자중으로 하강하면서 용접이 진행된다.
- "용사"는 이 설명에 해당하는 용접법이 아니다.
- "스터드 용접"은 이 설명에 해당하는 용접법이 아니다.
- "테르밋 용접"은 이 설명에 해당하는 용접법이 아니다.
정답은 '박판 절단시 속도가 아세틸렌 보다 빠르다.'이다.
프로판가스는 박판을 절단할 때 아세틸렌보다 절단 속도가 느리다.
- 절단면의 위 모서리 — 프로판가스는 위 모서리가 잘 녹지 않는다.
- 절단면 상태 — 프로판가스는 절단면이 매끄럽고 거칠기가 곱다.
- 슬래그 제거 — 프로판가스는 절단 후 슬래그 제거가 수월하다.
'양호한 용접성을 얻기 위해서 용접부에 물로 분무한다.'는 용접 전 확인 사항으로 틀린 것이다.
용접 전에는 이음부의 수분, 기름, 녹 등을 제거한다.
- '예열,후열의 필요성을 검토한다.'는 용접 전에 확인해야 할 사항이다.
- '용접전류, 용접순서, 용접조건을 미리 선정한다.'도 용접 전에 확인해야 할 사항이다.
- '이음부에 페인트, 기름, 녹 등의 불순물이 없는지 확인 후 제거한다.'도 용접 전에 확인해야 할 사항이다.
소비한 산소량은 "4000L"이다.
산소 소비량은 내용적 × (충전압력 − 잔압)으로 구한다.
- "2000L"는 으로 잔압만 곱한 값이며 계산 결과 4000 L와 다르다.
- "3000L"는 계산 결과 4000 L와 다르다.
- "5000L"는 계산 결과 4000 L와 다르다.
합성저항은 약 이다.
병렬접속에서 합성저항의 역수는 각 저항 역수의 합과 같다.
- "18"은 가장 작은 저항 보다 크므로 병렬 합성저항이 될 수 없다.
- "19"는 세 저항을 직렬로 더한 값 이다.
- "1.9"는 역수가 으로, 역수의 합 와 맞지 않는다.
정답은 '산소와의 접촉 면적이 좁을수록 온도가 떨어지지 않아 연소가 잘된다.'이다.
산소와의 접촉 면적이 넓을수록 연소가 잘된다.
- 화학적 친화력 — 화학적 친화력이 큰 물질일수록 연소가 잘된다는 것은 맞는 설명이다.
- 발열량 — 발열량이 큰 것일수록 산화반응이 일어나기 쉽다는 것은 맞는 설명이다.
- 예열 — 예열하면 착화 온도가 낮아져 착화하기 쉽다는 것은 맞는 설명이다.
역변형법은 용접 전에 변형을 미리 예측해 반대로 잡아주는 방법으로, 잔류응력을 제거하는 방법에는 속하지 않는다.
노 내 풀림법·국부 풀림법·기계적 응력 완화법은 용접 후 이미 생긴 잔류응력을 줄이는 방법이다.
- 노 내 풀림법은 잔류응력을 제거하는 방법이다.
- 국부 풀림법은 잔류응력을 제거하는 방법이다.
- 기계적 응력 완화법은 잔류응력을 제거하는 방법이다.
슬래그는 비드 표면을 덮어 급랭을 방지하고 대기(산소·질소)와의 접촉을 차단한다.
피복제는 아크열로 녹아 가스와 슬래그를 만들며, 슬래그는 용융금속 위에 떠서 응고할 때까지 보호막 역할을 한다.
- 냉각속도를 높인다는 설명 — 반대이다. 슬래그는 서랭시켜 조직이 굳고 취약해지는 것을 막는다.
- 수소 공급 — 수소는 기공과 균열의 원인이므로 공급 대상이 아니라 줄여야 할 대상이다.
- 용접 전류 — 용접기에서 조정하는 값으로 슬래그와 관계가 없다.
가스용접의 전진법(좌진법)은 토치를 오른쪽에서 왼쪽으로 이동시키며 용접봉을 화염 앞에서 진행시키는 방식으로, 후진법보다 용접 속도가 느리다.
- 열이용률은 후진법이 더 좋으므로, 전진법이 후진법보다 좋다는 설명은 틀린 방향이다.
- 산화의 정도는 화염에 더 오래 노출되는 전진법이 후진법보다 강하다.
- 용착금속의 조직은 후진법이 더 미세하므로, 전진법의 조직이 더 미세하다는 설명은 틀렸다.
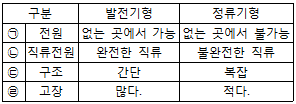
내용이 틀린 항목은 구조를 반대로 적은 (ㄷ) 항목이다.
발전기형은 전동기 또는 엔진으로 발전기를 구동하는 회전형 구조이므로 구조가 복잡하고, 정류기형은 변압기와 정류소자로 구성되어 구조가 간단하다.
전원(ㄱ), 직류전원(ㄴ), 고장(ㄹ) 항목은 실제 특성과 일치한다.
피복 아크 용접의 위빙 운봉 폭은 용접봉 심선 지름의 "약 2~3 배"로 하는 것이 적절하다.
나머지 보기는 이 심선 지름 2~3배보다 좁거나 넓은 폭이다.
- "1배 이하"는 심선 지름 2~3배보다 좁다.
- "약 4~5배"는 심선 지름 2~3배보다 넓다.
- "약 6~7배"는 심선 지름 2~3배보다 넓다.
가접부에 균열·슬래그 혼입 같은 결함이 있으면 본용접 전에 반드시 제거해야 한다.
가접은 본용접의 일부로 남는 경우가 많아 결함이 그대로 본용접부 결함으로 이어지기 때문이다.
- 용접봉 굵기 — 가접에는 충분한 용입을 얻기 위해 본용접보다 지름이 약간 가는 용접봉을 쓴다.
- 응력 집중부 — 모서리, 용접의 시점·종점처럼 응력이 집중되는 곳은 가접을 피한다.
- 작업자 기량 — 가접도 본용접과 비슷한 기량을 가진 작업자가 해야 한다.
틀린 설명은 용접봉을 낮은 곳에 보관한다는 것이다.
용접봉은 습기로부터 보호하기 위해 높고 건조한 곳에 보관해야 하며, 습도 50% 이하의 환경을 유지해야 한다.
제조자 지시를 따르는 것은 기본 원칙으로 정확하다.
보통 용접봉은 70~100℃에서 30~60분, 저수소계 용접봉은 300~350℃에서 1~2시간 건조하는 것이 종류별 표준 건조 조건으로 모두 올바르다.
저항 용접은 국소 부위에 집중된 높은 전류로 단시간에 열을 발생시키기 때문에 오히려 열손실이 적고, 용접 후에도 필요시 템퍼링 등 후속 열처리를 추가로 가할 수 있으므로 "열손실이 많고, 용접후에 집중열을 가할 수 없다"는 오류다.
저항 용접은 전류의 열(I²R)을 이용하여 접합면을 녹이는 방식으로, 다음은 모두 올바른 특징이다.
- 산화 및 변질부분이 적다: 용접부가 전극 사이에 국한되고 산화 환경이 제한된다.
- 용접봉, 용제 등이 불필요하다: 모재 자체만 사용한다.
- 작업속도가 빠르고 대량생산에 적합하다: 자동화가 용이하고 짧은 시간에 완료된다.
가스용접봉 표시 GA46에서 46은 용착 금속의 최소 인장강도를 뜻한다.
가스용접봉 규격에서 는 가스용접봉임을, 는 용착금속의 연신율 구분을 나타내고 뒤의 숫자는 최소 인장강도를 나타낸다.
- 제품의 고유번호는 이 숫자가 뜻하는 것이 아니다.
- 용접할 재질의 종류는 이 숫자가 뜻하는 것이 아니다.
- 용접봉의 최소지름은 이 숫자가 뜻하는 것이 아니다.
용접구조물이 리벳구조물보다 나쁜 점이라고 할 수 없는 것은 '작업공정의 단축'이다.
작업공정의 단축은 용접구조물의 장점이다.
- '품질검사곤란'은 용접구조물의 단점이다.
- '열영향에 의한 재질변화'도 용접구조물의 단점이다.
- '잔류응력의 발생'도 용접구조물의 단점이다.
산소는 스스로 연소하지 못하지만 다른 가연성 물질의 연소를 돕는 조연성 가스이다.
가스 용접에서 조연성 가스는 연료가스의 연소를 돕는 역할을 한다.
- "수소"는 스스로 연소하는 가연성 가스이다.
- "프로판"은 스스로 연소하는 가연성 가스이다.
- "메탄"은 스스로 연소하는 가연성 가스이다.
용접 후 경도가 증가하려면 담금질 가능한 마르텐사이트 스테인리스강이어야 한다. STS 410은 마르텐사이트계 스테인리스강으로 Cr 함량(약 11.5~13.5%)이 높고 Ni 함량이 낮아 용접 시 열영향부에서 마르텐사이트가 형성되어 경도가 증가한다.
반면 STS 316, 304, 202는 모두 오스테나이트계 스테인리스강으로 Cr과 Ni 함량이 높아 상온에서 안정적인 오스테나이트 조직을 유지하며, 담금질해도 경도 증가가 거의 없다. 따라서 담금질 가능성과 용접 후 경도 증가 특성을 갖춘 것은 STS 410이다.
킬드강을 제조할 때는 Fe-Si, Al을 탈산제로 사용한다.
킬드강은 강한 탈산제로 완전히 탈산한 강이다.
- "C, Fe-Mn"은 킬드강 탈산제 조합이 아니다.
- "C, Al"은 킬드강 탈산제 조합이 아니다.
- "Fe-Mn, S"는 킬드강 탈산제 조합이 아니다.
'크롬탄화물을 형성토록 시효처리한다.'는 오스테나이트계 스테인리스강 용접부의 녹 방지 대책이 아니다.
크롬탄화물이 결정립계에 석출되면 그 주변의 크롬 농도가 낮아진다.
- 'Ti, V, Nb 등이 첨가된 재료를 사용한다.'는 녹 방지 대책에 해당한다.
- '저탄소의 재료를 선택한다.'도 녹 방지 대책에 해당한다.
- '용체화처리 후 사용한다.'도 녹 방지 대책에 해당한다.
정답은 코르손 합금이다.
코르손 합금은 구리-니켈 합금에 소량의 규소(Si)를 첨가한 석출경화형 합금으로, 강도와 전기전도도가 좋아 통신선·전화선에 쓰인다.
켈밋은 Cu-Pb계 베어링 합금이고, 에드미럴티는 7:3 황동에 주석을 약 1% 넣은 것이며, 문쯔메탈은 6:4 황동이다.
구리는 상온에서 면심입방(FCC, Face-Centered Cubic) 구조를 가진다.
FCC 구조는 정육면체의 꼭짓점과 각 면의 중심에 원자가 배치되어 있으며, 구리를 포함한 많은 금속(Al, Ag, Au, Ni 등)이 이 구조를 채택한다.
HCP는 육방최밀충전이고 BCC는 체심입방으로 Fe나 Cr 같은 금속이 채택하며, 구리는 이들 구조가 아니다.
합금 공구강에 첨가하는 원소 중 담금질 효과를 증대시키는 원소는 Cr이다.
Cr은 강의 담금질성을 높이고 내마모성·내식성을 좋게 하는 원소로 합금 공구강에 첨가된다.
- 'Pt'는 합금 공구강에 담금질 효과를 높이려고 첨가하는 원소가 아니다.
- 'Al'은 질화강에서 질화 효과를 크게 하는 원소이며, 담금질 효과를 높이는 원소가 아니다.
- 'Zr'도 합금 공구강에 담금질 효과를 높이려고 첨가하는 원소가 아니다.
Cu, Ni, Mg를 알루미늄에 첨가해 고온에서 기계적 성질이 우수하고 자동차 피스톤용에 사용되는 합금은 Y 합금이다.
Y 합금은 Al-Cu-Ni-Mg계 내열 합금으로 고온 강도가 우수해 피스톤, 실린더 헤드 등에 사용된다.
- "슈퍼인바"는 Fe-Ni계의 열팽창이 매우 작은 불변강이다.
- "코슨합금"은 Cu-Ni-Si계의 석출경화형 구리합금이다.
- "두랄루민"은 Al-Cu-Mg-Mn계의 시효경화형 알루미늄 합금이다.
티타늄은 비중이 약 4.5로 강(약 7.8)보다 가볍고, 비강도와 내식성이 우수하다.
마그네슘의 비중은 약 1.74로 실용 금속 중 가장 가벼우며, 2.7은 알루미늄의 비중이다.
니켈은 상온에서 강자성체이며 약 360℃ 부근에서 자성을 잃는다.
티타늄의 용융점은 약 1670℃로 높다. 660℃는 알루미늄의 용융점이다.
정답은 '엘렉트론'이다.
엘렉트론은 마그네슘-알루미늄-아연계 합금이다.
- 실루민 — 알루미늄-규소계 합금이다.
- 듀랄루민 — 알루미늄-구리-마그네슘-망간계 합금이다.
- Y합금 — 알루미늄-구리-니켈-마그네슘계 합금이다.
비자성이고 상온에서 오스테나이트 조직인 스테인리스강은 "18 Cr - 8 Ni 스테인리스강"이다.
Cr에 Ni을 함께 넣은 18-8 스테인리스강은 상온에서도 오스테나이트 조직을 유지하여 자성이 없다.
- "13 Cr 스테인리스강"은 마텐자이트계 스테인리스강이다.
- "Cr계 스테인리스강"은 Ni 없이 Cr만 넣은 계열로, 상온에서 오스테나이트 조직이 아니다.
- "13 Cr - Al 스테인리스강"은 Ni 없이 Cr을 넣은 계열로, 상온에서 오스테나이트 조직이 아니다.
주철은 600℃ 이상에서 가열·냉각을 반복하면 흑연화나 미세 균열 등으로 조직이 팽창해 부피가 증가하는 성장(growth) 현상을 보이므로, 부피가 감소한다는 설명은 옳지 않다.
탄소(C)와 규소(Si) 함량이 많을수록 비중과 용융점이 낮아지고, 화합 탄소를 줄이고 유리 탄소를 균일하게 분포시키면 투자율이 커진다는 나머지 설명은 주철의 실제 성질과 일치한다.
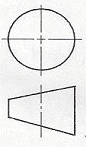
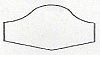
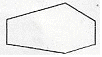
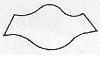
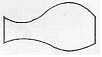
상하면이 서로 다른 경사각으로 잘린 원통의 전개도는 양 끝이 평행한 세로 직선이고 위아래 경계가 모두 곡선인 보기다.
그림의 정면도는 윗변과 아랫변이 서로 다른 기울기의 직선인 사다리꼴이다. 원통 옆면을 펼치면 모선은 서로 평행한 세로 직선이 되고, 비스듬히 잘린 윗면과 아랫면의 경계는 각각 곡선으로 펼쳐진다.
- 윗변은 곡선이지만 아랫변이 꺾인 직선으로 된 보기는 아래쪽 경사 절단 경계가 곡선으로 펼쳐지지 않았다.
- 모든 경계가 꺾인 직선으로 된 보기는 위아래 경계에 곡선이 없다.
- 양 끝이 서로 반대로 기운 직선인 보기는 양 끝 모선이 평행한 세로 직선이 아니다.
틀린 설명은 "우측면도는 평면도의 우측에 도시한다"는 것이다.
우측면도는 정면도의 우측에 도시되어야 하며, 평면도는 정면도 위쪽에만 있으므로 평면도의 우측에 우측면도를 배치할 수 없다.
제3각법은 정면도를 기준으로 한 도면 배치 규칙에 따르는 직교도법이다.
정면도 위쪽에 평면도(위에서 본 모양)를 배치하고, 정면도 아래쪽에 저면도(아래에서 본 모양)를 배치한다.
정면도 좌측에 좌측면도, 정면도 우측에 우측면도를 배치한다.
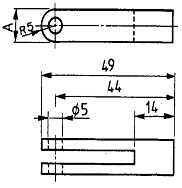
A부의 치수는 10이다.
평면도에서 A는 부품의 폭이고, 왼쪽 끝이 R5인 반원으로 둥글게 끝난다. 반원이 폭 전체를 차지하므로 폭 = 지름 = 2 × 5 = 10이다.
정면도에서도 전체 길이 49와 구멍 중심에서 오른쪽 끝까지 44의 차가 49 − 44 = 5로, 구멍 중심에서 왼쪽 끝까지가 반지름 5임이 확인된다.
- 5: 반지름만 읽은 값이다.
- 15: 도면의 치수로는 나오지 않는 값이다.
- 14: 오른쪽 끝에서 홈 안쪽까지의 길이로, 폭이 아니다.


확장 조인트의 도시기호는 배관 중앙에 주름 또는 벨로우즈(bellows) 형태의 도형이 있는 기호이다.
확장 조인트(Expansion Joint)는 온도 변화에 따른 배관의 신축을 흡수하기 위한 부품으로, 도시기호상 원형 또는 호형의 주름진 모양으로 표현되며 배관의 신축을 수용하는 표준 도시기호에 해당한다.
나머지 기호는 각각 플렉시블 조인트(유연한 연결), 일반 배관 연결, 스트레이너(여과기) 등 다른 배관 부품을 나타낸다.

이 기호가 뜻하는 것은 유니언이다.
그림은 좌우로 곧게 이어진 관 선 사이에 짧은 세로선 두 개와 그 사이의 긴 세로선 하나가 놓인 모양이며, 이것이 유니언 기호이다.
- '엘보'는 관의 방향을 바꾸는 이음인데, 그림의 관 선은 기호 양쪽이 한 직선 위에 있다.
- '부시'는 짧은 세로선 두 개 사이에 긴 세로선이 있는 이 기호의 명칭이 아니다.
- '플러그'는 관 끝을 막는 이음인데, 그림의 관 선은 기호 양쪽으로 계속 이어진다.
제도에서 외형선은 물체의 보이는 부분의 형상을 나타내는 선으로 굵은 실선을 사용하며, 가는 실선이 아니다.
피치선과 중심선은 가는 1점쇄선, 숨은선은 가는 파선(또는 굵은 파선)으로 표시하는 것이 맞는 설명이다.
플러그 용접은 필릿 용접, 점 용접, 심 용접, 각종 맞대기 용접 등과 함께 기본기호에 속한다.
기본기호는 용접 이음의 종류를 나타내고, 보조기호는 기본기호에 덧붙여 용접부의 표면 형상이나 처리 상태를 나타낸다(KS B 0052).
- 볼록형 표면 — 평면·오목형과 함께 표면 모양을 지시하는 보조기호이다.
- 토우를 매끄럽게 함 — 끝단부 처리를 지시하는 보조기호이다.
- 제거 가능한 이면 판재 사용(MR) — 영구적인 이면 판재 사용(M)과 함께 보조기호이다.
기계제도에서 사용하는 척도에 대한 설명으로 틀린 것은 "한 장의 도면에 서로 다른 척도를 사용할 필요가 있는 경우에는 해당되는 척도를 모두 표제란에 기입한다."는 설명이다.
한 도면에 서로 다른 척도를 사용하는 경우에는 해당 부분 근처에 개별적으로 척도를 기입하는 것이 원칙이며 표제란에는 대표 척도만 기입한다.
- "척도의 표시방법에는 현척, 배척, 축척이 있다."는 척도에 대한 옳은 설명이다.
- "도면에 사용한 척도는 일반적으로 표제란에 기입한다."는 척도에 대한 옳은 설명이다.
- "척도는 대상물과 도면의 크기로 정해진다."는 척도에 대한 옳은 설명이다.
 3 × 25(7)”일 때의 설명으로 틀린 것은?
 - 필릿 용접
틀린 설명은 "3 – 용접부의 폭"이다. 3은 실제로 용접부의 개수를 나타낸다.
필릿 용접 도시기호 표기에서 a4의 a는 목두께(다리길이) 기호이며 숫자 4가 목두께를 의미한다.
필릿 기호 뒤의 3은 목길이가 아니라 용접부의 개수를 나타낸다.
25는 용접부 하나의 길이, ( )안의 7은 인접한 용접부 사이의 피치(간격)를 의미한다.
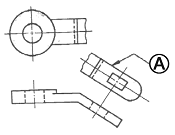
경사면의 실형을 나타낼 때 쓰는 투상도는 보조 투상도이다.
그림의 아래쪽 투상도에서 오른쪽 팔은 비스듬히 꺾여 있어, 위쪽 투상도에서는 그 경사 부분의 실제 모양이 나타나지 않는다. A가 가리키는 그림은 이 경사 부분과 나란한 방향으로 따로 투상한 것으로, 둥근 끝과 구멍이 있는 팔의 실제 모양을 보여 준다.
- '국부 투상도'는 경사면과 나란한 방향으로 따로 투상해 실형을 나타낸 이 그림의 명칭이 아니다.
- '전개 투상도'는 경사면과 나란한 방향으로 따로 투상해 실형을 나타낸 이 그림의 명칭이 아니다.
- '회전 투상도'는 경사면과 나란한 방향으로 따로 투상해 실형을 나타낸 이 그림의 명칭이 아니다.
"용접작업 부근에 점화원을 둘 것"은 화재 및 폭발 방지 조치와 반대되는 내용이다.
점화원은 가연성 가스나 증기와 만나면 발화로 이어지므로 작업 부근에서 제거해야 하는 대상이다.
- "대기 중에 가연성 가스를 방출시키지 말 것"은 화재 및 폭발 방지를 위한 조치이다.
- "필요한 곳에 화재 진화를 위한 방화설비를 설치할 것"도 화재 및 폭발 방지를 위한 조치이다.
- "배관에서 가연성 증기의 누출 여부를 철저히 점검할 것"도 화재 및 폭발 방지를 위한 조치이다.
불활성가스 아크용접에 주로 사용되는 가스는 아르곤(Ar)이다.
TIG·MIG 같은 불활성가스 아크용접은 용융금속과 반응하지 않는 불활성가스로 아크와 용융지를 대기로부터 보호하며, 그중 가장 널리 쓰이는 것이 아르곤이다.
- CO2는 불활성가스가 아니라 이산화탄소 아크용접에 쓰는 활성가스이다.
- O2는 용융금속을 산화시키는 조연성 가스로 불활성가스가 아니다.
- C2H2(아세틸렌)는 가스용접에 쓰는 가연성 가스이다.
가스아크 용접에서 아크전압이 높을 때는 비드 폭이 넓어진다.
아크전압이 높아지면 아크 길이가 길어지면서 비드가 넓고 납작해지는 형태로 나타난다.
- "아크 길이가 짧아진다."는 아크전압이 높을 때와 반대되는 설명이다.
- "비드 높이가 높아진다."는 아크전압이 높을 때와 반대되는 설명이다.
- "용입이 깊어진다."는 아크전압이 높을 때와 반대되는 설명이다.
직류 역극성에서는 전극이 (+)극이 되어 열이 전극에 많이 발생하므로, 같은 전류라면 정극성보다 굵은 전극이 필요하다.
- 직류 정극성 — 열의 약 70%가 모재 쪽에 발생해 용입이 깊고 비드 폭이 좁다.
- 토륨 텅스텐 — 토륨을 1~2% 함유한 전극은 순텅스텐보다 전자 방사 능력이 좋아 아크 발생이 쉽고 전극 소모가 적다.
- 청정작용 — 직류 역극성이나 교류에서 나타나며, 알루미늄에는 주로 고주파 교류를 쓴다.
정답은 '스패터 발생식'이다.
피복제가 연소해 생긴 물질로 용접부를 보호하는 방식에는 가스 발생식·슬래그 생성식·반가스 발생식이 있다.
- 가스 발생식 — 피복제가 연소해 생긴 가스로 용접부를 보호하는 방식이다.
- 슬래그 생성식 — 생성된 슬래그로 용접부를 덮어 보호하는 방식이다.
- 반가스 발생식 — 가스와 슬래그를 함께 이용해 보호하는 방식이다.
아크 에어 가우징에서 압축 공기가 부족한 긴급 상황에는 질소나 아르곤 가스를 용기에 담아 대신 사용할 수 있다.
- 압축 공기의 압력은 2~3kgf/cm² 가 아니라 5~7kgf/cm² 정도가 적당하다.
- 압축 공기는 탄소봉의 바로 앞이 아니라 봉과 나란히 뒤쪽에서 분사되어야 효과적이다.
- 약간의 압력 변동은 작업에 큰 영향을 주지 않는다.
전기용접에서 전격의 위험이 가장 높은 경우는 '용접 중 접지가 불량할 때'이다.
접지 불량은 전기용접의 전격 위험을 높이는 조건이다.
- '용접부가 두꺼울 때'는 모재 두께에 관한 조건으로 접지 상태와 관계없다.
- '용접봉이 굵고 전류가 높을 때'는 용접봉 지름과 전류에 관한 조건으로 접지 상태와 관계없다.
- '용접부가 불규칙할 때'는 용접부 모양에 관한 조건으로 접지 상태와 관계없다.
전진법과 비교한 후진법의 특징에 해당하지 않는 것은 '용접 변형이 크다.'이다.
후진법은 전진법보다 용접 변형이 작고, 용접 속도가 빠르며 홈 각도가 작다.
- '두꺼운 판의 용접에 적합하다.'는 후진법의 특징이다.
- '용접 속도가 빠르다.'는 후진법의 특징이다.
- '소요홈의 각도가 작다.'는 후진법의 특징이다.
작업장의 농도가 일 때는 두통 및 뇌빈혈을 일으킨다.
이산화탄소 농도가 이보다 높아지면 위험한 상태나 치사량에 이르는 등 인체에 미치는 영향이 커진다.
- "위험 상태가 된다."는 이보다 높은 농도에서 나타나는 영향이다.
- "치사량이 된다."는 훨씬 높은 농도에서 나타나는 영향이다.
- "아무렇지도 않다."는 이 농도 구간에는 해당되지 않는다.
아크쏠림(자기불림)은 직류 용접 시 자기장에 의해 아크가 한쪽으로 쏠리는 현상으로, 교류용접으로 바꾸면 자기장 방향이 계속 바뀌어 쏠림이 크게 줄어든다.
이 밖에 접지점을 용접부에서 멀리 두고, 아크 길이를 짧게 하며, 용접봉 끝을 쏠리는 반대 방향으로 기울이는 것이 실제 방지 대책이므로, 나머지 보기들은 방향이 반대로 서술되어 있다.
직사광선을 피해 보관해야 하므로 "통풍이 잘되고 직사광선이 잘 드는 곳에 보관한다."는 설명은 맞지 않다.
나머지 항목은 산소 용기의 올바른 취급 사항이다.
- "용기 운반 시 충격을 주어서는 안 된다."는 산소 용기 취급상 주의사항이다.
- "기름이 묻은 손이나 장갑을 끼고 취급하지 않는다."는 산소 용기 취급상 주의사항이다.
- "가연성 물질이 있는 곳에는 용기를 보관하지 말아야 한다."는 산소 용기 취급상 주의사항이다.
예열은 저온균열을 방지할 목적으로 용접 전에 모재 전체 또는 이음부 부근의 온도를 올리는 것이다.
예열을 하면 용접부의 냉각속도가 느려져 저온에서 발생하는 균열을 줄일 수 있다.
- "잠열"은 예열과 다른 개념을 가리키는 용어이다.
- "후열"은 예열과 다른 개념을 가리키는 용어이다.
- "발열"은 예열과 다른 개념을 가리키는 용어이다.
번호 순서에 맞게 표현된 것은 '1:전극케이블, 2:접지케이블, 3:홀더, 4:용접봉'이다.
그림에서 1은 용접기 위쪽 단자에서 나와 오른쪽 끝의 손잡이 모양 기구(그림의 3)로 이어지는 선이므로 전극 케이블이고, 2는 용접기 아래쪽 단자에서 모재로 이어지는 선이므로 접지 케이블이다. 3은 전극 케이블 끝에 달린 홀더, 4는 홀더에 물려 모재 쪽 아크가 일어나는 곳까지 뻗은 가는 막대인 용접봉이다.
- '1:전극케이블, 2:접지케이블, 3:용접봉, 4:홀더'는 그림의 3과 4를 바꿔 적었다. 3은 케이블 끝의 굵은 손잡이, 4는 그 끝에 물린 가는 막대이다.
- '1:접지케이블, 2:전극케이블, 3:홀더, 4:용접봉'은 그림의 1과 2를 바꿔 적었다. 모재에 이어진 선은 2이다.
- '1:홀더, 2:전극케이블, 3:접지케이블, 4:용접봉'은 그림의 1이 케이블 선이고 3이 홀더여서 맞지 않는다.
탄산가스(CO2) 아크용접은 산화성 분위기의 가스를 사용하므로 연강 용접에 주로 적용된다.
알루미늄이나 스테인리스강처럼 산화에 민감한 금속에는 부적합하다.
역률은 40%, 효율은 75%이다.
아크출력 = , 소비전력 = 아크출력 + 내부손실 = 이다.
전원입력 = 무부하 전압 × 아크 전류 = 이다.
역률 = , 효율 = 이다.
역률 30%는 아크출력을 전원입력으로 나눈 값이어서 소비전력을 쓰지 않은 잘못된 계산이다.
정답은 '콘택트 팁에서 통전되므로 와이어 중에 저항열이 적게 발생되어 고전류 사용이 가능하다.'이다.
콘택트 팁에서 와이어에 통전하는 방식은 MIG 용접처럼 와이어를 전극으로 송급하는 용접의 구조이며, TIG 용접은 녹지 않는 텅스텐 전극봉을 쓴다.
펄스 TIG 용접기는 전극봉의 소모가 적어 수명이 길다.
펄스 TIG 용접기는 이하의 저전류에서도 아크 발생이 안정되고 이하 박판 용접이 가능하다.
펄스 TIG 용접기는 좁은 홈에서도 아크 교란 없이 안정된 용융지를 형성한다.
동일한 용접 조건에서 용입이 가장 깊게 나타나는 것은 직류 정극성(DCSP)이다.
직류 정극성은 모재 쪽에 열이 집중되는 극성이어서 다른 전원보다 용입이 깊게 나타난다.
- "교류(AC)"는 직류 정극성보다 용입이 얕게 나타난다.
- "직류 역극성(DCRP)"은 직류 정극성보다 용입이 얕게 나타난다.
- "고주파 교류(ACHF)"는 교류 계열 전원으로, 직류 정극성보다 용입이 얕게 나타난다.
"용접하기 전에 예열을 하여야 한다."는 오스테나이트 스테인리스강 용접 시 유의 사항으로 틀린 설명이다.
오스테나이트 스테인리스강은 예열을 하지 않고, 낮은 전류값으로 입열을 억제하며 짧은 아크 길이로 용접한다.
- "아크를 중단하기 전에 크레이터 처리를 한다."는 실제로 지켜야 하는 유의 사항이다.
- "낮은 전류값으로 용접하여 용접 입열을 억제한다."도 실제로 지켜야 하는 유의 사항이다.
- "짧은 아크 길이를 유지한다."도 실제로 지켜야 하는 유의 사항이다.
"전기 저항 납땜에는 부도체를 사용할 것"이라는 조건은 납땜용 용제가 갖추어야 할 조건과 맞지 않는다.
전기저항을 이용하는 납땜에서는 전류가 흘러야 하므로 용제는 전기가 통하는 성질을 가져야 한다.
- "사용재료의 산화를 방지할 것"은 납땜용 용제가 갖추어야 할 조건으로 꼽힌다.
- "모재와의 친화력을 좋게 할 것"은 납땜용 용제가 갖추어야 할 조건으로 꼽힌다.
- "산화피막 등의 불순물을 제거하고 유동성이 좋을 것"은 납땜용 용제가 갖추어야 할 조건으로 꼽힌다.
정답은 '침투시험'이다.
침투시험은 표면 결함을 침투액으로 조사하는 비파괴 시험이다.
- 인장시험 — 시험편을 파단시켜 조사하는 기계적 시험이다.
- 화학시험 — 재료의 화학 성분 등을 분석하는 시험이다.
- 균열시험 — 용접 시험편에 생기는 균열로 균열 감수성을 조사하는 파괴 시험이다.
불활성 가스 금속 아크 용접의 특징이 아닌 것은 "전류밀도가 낮아 3㎜이상의 두꺼운 용접에 비능률적이다."이다.
불활성 가스 금속 아크 용접은 전류밀도가 높고 이상의 두꺼운 판 용접에 능률적이다.
- "대체로 모든 금속의 용접이 가능하다."는 옳은 설명이다.
- "수동 피복 아크 용접에 비해 용착효율이 높아 고능률적이다."는 옳은 설명이다.
- "아크의 자기제어 기능이 있다."는 옳은 설명이다.
사용률 는 용접 시 아크 발생시간이 전체 시간의 정도임을 뜻한다.
사용률은 아크 발생시간을 아크 발생시간과 휴식시간을 합한 전체 시간으로 나눈 비율이다.
- "용접작업 준비시간이 전체시간의 40% 정도이다."는 아크 발생시간이 아닌 준비시간을 기준으로 하여 사용률의 정의와 다르다.
- "용접기가 쉬는 시간의 전체의 40% 정도이다."는 휴식시간을 기준으로 하여 사용률의 정의와 반대이다.
- "용접시의 아크를 발생시키지 않고 쉬는 시간이 전체의 40% 정도이다."는 휴식시간을 기준으로 하여 사용률의 정의와 반대이다.
설명된 반자동 용접장치는 그래비트 용접이다.
그래비트 용접은 피더에 철분계 용접봉을 장착해 수평 필릿 용접을 전용으로 하며, 모재와 경사를 이룬 금속지주를 따라 홀더가 자중으로 하강하면서 용접이 진행된다.
- "용사"는 이 설명에 해당하는 용접법이 아니다.
- "스터드 용접"은 이 설명에 해당하는 용접법이 아니다.
- "테르밋 용접"은 이 설명에 해당하는 용접법이 아니다.
정답은 '박판 절단시 속도가 아세틸렌 보다 빠르다.'이다.
프로판가스는 박판을 절단할 때 아세틸렌보다 절단 속도가 느리다.
- 절단면의 위 모서리 — 프로판가스는 위 모서리가 잘 녹지 않는다.
- 절단면 상태 — 프로판가스는 절단면이 매끄럽고 거칠기가 곱다.
- 슬래그 제거 — 프로판가스는 절단 후 슬래그 제거가 수월하다.
'양호한 용접성을 얻기 위해서 용접부에 물로 분무한다.'는 용접 전 확인 사항으로 틀린 것이다.
용접 전에는 이음부의 수분, 기름, 녹 등을 제거한다.
- '예열,후열의 필요성을 검토한다.'는 용접 전에 확인해야 할 사항이다.
- '용접전류, 용접순서, 용접조건을 미리 선정한다.'도 용접 전에 확인해야 할 사항이다.
- '이음부에 페인트, 기름, 녹 등의 불순물이 없는지 확인 후 제거한다.'도 용접 전에 확인해야 할 사항이다.
소비한 산소량은 "4000L"이다.
산소 소비량은 내용적 × (충전압력 − 잔압)으로 구한다.
- "2000L"는 으로 잔압만 곱한 값이며 계산 결과 4000 L와 다르다.
- "3000L"는 계산 결과 4000 L와 다르다.
- "5000L"는 계산 결과 4000 L와 다르다.
합성저항은 약 이다.
병렬접속에서 합성저항의 역수는 각 저항 역수의 합과 같다.
- "18"은 가장 작은 저항 보다 크므로 병렬 합성저항이 될 수 없다.
- "19"는 세 저항을 직렬로 더한 값 이다.
- "1.9"는 역수가 으로, 역수의 합 와 맞지 않는다.
정답은 '산소와의 접촉 면적이 좁을수록 온도가 떨어지지 않아 연소가 잘된다.'이다.
산소와의 접촉 면적이 넓을수록 연소가 잘된다.
- 화학적 친화력 — 화학적 친화력이 큰 물질일수록 연소가 잘된다는 것은 맞는 설명이다.
- 발열량 — 발열량이 큰 것일수록 산화반응이 일어나기 쉽다는 것은 맞는 설명이다.
- 예열 — 예열하면 착화 온도가 낮아져 착화하기 쉽다는 것은 맞는 설명이다.
역변형법은 용접 전에 변형을 미리 예측해 반대로 잡아주는 방법으로, 잔류응력을 제거하는 방법에는 속하지 않는다.
노 내 풀림법·국부 풀림법·기계적 응력 완화법은 용접 후 이미 생긴 잔류응력을 줄이는 방법이다.
- 노 내 풀림법은 잔류응력을 제거하는 방법이다.
- 국부 풀림법은 잔류응력을 제거하는 방법이다.
- 기계적 응력 완화법은 잔류응력을 제거하는 방법이다.
슬래그는 비드 표면을 덮어 급랭을 방지하고 대기(산소·질소)와의 접촉을 차단한다.
피복제는 아크열로 녹아 가스와 슬래그를 만들며, 슬래그는 용융금속 위에 떠서 응고할 때까지 보호막 역할을 한다.
- 냉각속도를 높인다는 설명 — 반대이다. 슬래그는 서랭시켜 조직이 굳고 취약해지는 것을 막는다.
- 수소 공급 — 수소는 기공과 균열의 원인이므로 공급 대상이 아니라 줄여야 할 대상이다.
- 용접 전류 — 용접기에서 조정하는 값으로 슬래그와 관계가 없다.
가스용접의 전진법(좌진법)은 토치를 오른쪽에서 왼쪽으로 이동시키며 용접봉을 화염 앞에서 진행시키는 방식으로, 후진법보다 용접 속도가 느리다.
- 열이용률은 후진법이 더 좋으므로, 전진법이 후진법보다 좋다는 설명은 틀린 방향이다.
- 산화의 정도는 화염에 더 오래 노출되는 전진법이 후진법보다 강하다.
- 용착금속의 조직은 후진법이 더 미세하므로, 전진법의 조직이 더 미세하다는 설명은 틀렸다.
내용이 틀린 항목은 구조를 반대로 적은 (ㄷ) 항목이다.
발전기형은 전동기 또는 엔진으로 발전기를 구동하는 회전형 구조이므로 구조가 복잡하고, 정류기형은 변압기와 정류소자로 구성되어 구조가 간단하다.
전원(ㄱ), 직류전원(ㄴ), 고장(ㄹ) 항목은 실제 특성과 일치한다.
피복 아크 용접의 위빙 운봉 폭은 용접봉 심선 지름의 "약 2~3 배"로 하는 것이 적절하다.
나머지 보기는 이 심선 지름 2~3배보다 좁거나 넓은 폭이다.
- "1배 이하"는 심선 지름 2~3배보다 좁다.
- "약 4~5배"는 심선 지름 2~3배보다 넓다.
- "약 6~7배"는 심선 지름 2~3배보다 넓다.
가접부에 균열·슬래그 혼입 같은 결함이 있으면 본용접 전에 반드시 제거해야 한다.
가접은 본용접의 일부로 남는 경우가 많아 결함이 그대로 본용접부 결함으로 이어지기 때문이다.
- 용접봉 굵기 — 가접에는 충분한 용입을 얻기 위해 본용접보다 지름이 약간 가는 용접봉을 쓴다.
- 응력 집중부 — 모서리, 용접의 시점·종점처럼 응력이 집중되는 곳은 가접을 피한다.
- 작업자 기량 — 가접도 본용접과 비슷한 기량을 가진 작업자가 해야 한다.
틀린 설명은 용접봉을 낮은 곳에 보관한다는 것이다.
용접봉은 습기로부터 보호하기 위해 높고 건조한 곳에 보관해야 하며, 습도 50% 이하의 환경을 유지해야 한다.
제조자 지시를 따르는 것은 기본 원칙으로 정확하다.
보통 용접봉은 70~100℃에서 30~60분, 저수소계 용접봉은 300~350℃에서 1~2시간 건조하는 것이 종류별 표준 건조 조건으로 모두 올바르다.
저항 용접은 국소 부위에 집중된 높은 전류로 단시간에 열을 발생시키기 때문에 오히려 열손실이 적고, 용접 후에도 필요시 템퍼링 등 후속 열처리를 추가로 가할 수 있으므로 "열손실이 많고, 용접후에 집중열을 가할 수 없다"는 오류다.
저항 용접은 전류의 열(I²R)을 이용하여 접합면을 녹이는 방식으로, 다음은 모두 올바른 특징이다.
- 산화 및 변질부분이 적다: 용접부가 전극 사이에 국한되고 산화 환경이 제한된다.
- 용접봉, 용제 등이 불필요하다: 모재 자체만 사용한다.
- 작업속도가 빠르고 대량생산에 적합하다: 자동화가 용이하고 짧은 시간에 완료된다.
가스용접봉 표시 GA46에서 46은 용착 금속의 최소 인장강도를 뜻한다.
가스용접봉 규격에서 는 가스용접봉임을, 는 용착금속의 연신율 구분을 나타내고 뒤의 숫자는 최소 인장강도를 나타낸다.
- 제품의 고유번호는 이 숫자가 뜻하는 것이 아니다.
- 용접할 재질의 종류는 이 숫자가 뜻하는 것이 아니다.
- 용접봉의 최소지름은 이 숫자가 뜻하는 것이 아니다.
용접구조물이 리벳구조물보다 나쁜 점이라고 할 수 없는 것은 '작업공정의 단축'이다.
작업공정의 단축은 용접구조물의 장점이다.
- '품질검사곤란'은 용접구조물의 단점이다.
- '열영향에 의한 재질변화'도 용접구조물의 단점이다.
- '잔류응력의 발생'도 용접구조물의 단점이다.
산소는 스스로 연소하지 못하지만 다른 가연성 물질의 연소를 돕는 조연성 가스이다.
가스 용접에서 조연성 가스는 연료가스의 연소를 돕는 역할을 한다.
- "수소"는 스스로 연소하는 가연성 가스이다.
- "프로판"은 스스로 연소하는 가연성 가스이다.
- "메탄"은 스스로 연소하는 가연성 가스이다.
용접 후 경도가 증가하려면 담금질 가능한 마르텐사이트 스테인리스강이어야 한다. STS 410은 마르텐사이트계 스테인리스강으로 Cr 함량(약 11.5~13.5%)이 높고 Ni 함량이 낮아 용접 시 열영향부에서 마르텐사이트가 형성되어 경도가 증가한다.
반면 STS 316, 304, 202는 모두 오스테나이트계 스테인리스강으로 Cr과 Ni 함량이 높아 상온에서 안정적인 오스테나이트 조직을 유지하며, 담금질해도 경도 증가가 거의 없다. 따라서 담금질 가능성과 용접 후 경도 증가 특성을 갖춘 것은 STS 410이다.
킬드강을 제조할 때는 Fe-Si, Al을 탈산제로 사용한다.
킬드강은 강한 탈산제로 완전히 탈산한 강이다.
- "C, Fe-Mn"은 킬드강 탈산제 조합이 아니다.
- "C, Al"은 킬드강 탈산제 조합이 아니다.
- "Fe-Mn, S"는 킬드강 탈산제 조합이 아니다.
'크롬탄화물을 형성토록 시효처리한다.'는 오스테나이트계 스테인리스강 용접부의 녹 방지 대책이 아니다.
크롬탄화물이 결정립계에 석출되면 그 주변의 크롬 농도가 낮아진다.
- 'Ti, V, Nb 등이 첨가된 재료를 사용한다.'는 녹 방지 대책에 해당한다.
- '저탄소의 재료를 선택한다.'도 녹 방지 대책에 해당한다.
- '용체화처리 후 사용한다.'도 녹 방지 대책에 해당한다.
정답은 코르손 합금이다.
코르손 합금은 구리-니켈 합금에 소량의 규소(Si)를 첨가한 석출경화형 합금으로, 강도와 전기전도도가 좋아 통신선·전화선에 쓰인다.
켈밋은 Cu-Pb계 베어링 합금이고, 에드미럴티는 7:3 황동에 주석을 약 1% 넣은 것이며, 문쯔메탈은 6:4 황동이다.
구리는 상온에서 면심입방(FCC, Face-Centered Cubic) 구조를 가진다.
FCC 구조는 정육면체의 꼭짓점과 각 면의 중심에 원자가 배치되어 있으며, 구리를 포함한 많은 금속(Al, Ag, Au, Ni 등)이 이 구조를 채택한다.
HCP는 육방최밀충전이고 BCC는 체심입방으로 Fe나 Cr 같은 금속이 채택하며, 구리는 이들 구조가 아니다.
합금 공구강에 첨가하는 원소 중 담금질 효과를 증대시키는 원소는 Cr이다.
Cr은 강의 담금질성을 높이고 내마모성·내식성을 좋게 하는 원소로 합금 공구강에 첨가된다.
- 'Pt'는 합금 공구강에 담금질 효과를 높이려고 첨가하는 원소가 아니다.
- 'Al'은 질화강에서 질화 효과를 크게 하는 원소이며, 담금질 효과를 높이는 원소가 아니다.
- 'Zr'도 합금 공구강에 담금질 효과를 높이려고 첨가하는 원소가 아니다.
Cu, Ni, Mg를 알루미늄에 첨가해 고온에서 기계적 성질이 우수하고 자동차 피스톤용에 사용되는 합금은 Y 합금이다.
Y 합금은 Al-Cu-Ni-Mg계 내열 합금으로 고온 강도가 우수해 피스톤, 실린더 헤드 등에 사용된다.
- "슈퍼인바"는 Fe-Ni계의 열팽창이 매우 작은 불변강이다.
- "코슨합금"은 Cu-Ni-Si계의 석출경화형 구리합금이다.
- "두랄루민"은 Al-Cu-Mg-Mn계의 시효경화형 알루미늄 합금이다.
티타늄은 비중이 약 4.5로 강(약 7.8)보다 가볍고, 비강도와 내식성이 우수하다.
마그네슘의 비중은 약 1.74로 실용 금속 중 가장 가벼우며, 2.7은 알루미늄의 비중이다.
니켈은 상온에서 강자성체이며 약 360℃ 부근에서 자성을 잃는다.
티타늄의 용융점은 약 1670℃로 높다. 660℃는 알루미늄의 용융점이다.
정답은 '엘렉트론'이다.
엘렉트론은 마그네슘-알루미늄-아연계 합금이다.
- 실루민 — 알루미늄-규소계 합금이다.
- 듀랄루민 — 알루미늄-구리-마그네슘-망간계 합금이다.
- Y합금 — 알루미늄-구리-니켈-마그네슘계 합금이다.
비자성이고 상온에서 오스테나이트 조직인 스테인리스강은 "18 Cr - 8 Ni 스테인리스강"이다.
Cr에 Ni을 함께 넣은 18-8 스테인리스강은 상온에서도 오스테나이트 조직을 유지하여 자성이 없다.
- "13 Cr 스테인리스강"은 마텐자이트계 스테인리스강이다.
- "Cr계 스테인리스강"은 Ni 없이 Cr만 넣은 계열로, 상온에서 오스테나이트 조직이 아니다.
- "13 Cr - Al 스테인리스강"은 Ni 없이 Cr을 넣은 계열로, 상온에서 오스테나이트 조직이 아니다.
주철은 600℃ 이상에서 가열·냉각을 반복하면 흑연화나 미세 균열 등으로 조직이 팽창해 부피가 증가하는 성장(growth) 현상을 보이므로, 부피가 감소한다는 설명은 옳지 않다.
탄소(C)와 규소(Si) 함량이 많을수록 비중과 용융점이 낮아지고, 화합 탄소를 줄이고 유리 탄소를 균일하게 분포시키면 투자율이 커진다는 나머지 설명은 주철의 실제 성질과 일치한다.
상하면이 서로 다른 경사각으로 잘린 원통의 전개도는 양 끝이 평행한 세로 직선이고 위아래 경계가 모두 곡선인 보기다.
그림의 정면도는 윗변과 아랫변이 서로 다른 기울기의 직선인 사다리꼴이다. 원통 옆면을 펼치면 모선은 서로 평행한 세로 직선이 되고, 비스듬히 잘린 윗면과 아랫면의 경계는 각각 곡선으로 펼쳐진다.
- 윗변은 곡선이지만 아랫변이 꺾인 직선으로 된 보기는 아래쪽 경사 절단 경계가 곡선으로 펼쳐지지 않았다.
- 모든 경계가 꺾인 직선으로 된 보기는 위아래 경계에 곡선이 없다.
- 양 끝이 서로 반대로 기운 직선인 보기는 양 끝 모선이 평행한 세로 직선이 아니다.
틀린 설명은 "우측면도는 평면도의 우측에 도시한다"는 것이다.
우측면도는 정면도의 우측에 도시되어야 하며, 평면도는 정면도 위쪽에만 있으므로 평면도의 우측에 우측면도를 배치할 수 없다.
제3각법은 정면도를 기준으로 한 도면 배치 규칙에 따르는 직교도법이다.
정면도 위쪽에 평면도(위에서 본 모양)를 배치하고, 정면도 아래쪽에 저면도(아래에서 본 모양)를 배치한다.
정면도 좌측에 좌측면도, 정면도 우측에 우측면도를 배치한다.
A부의 치수는 10이다.
평면도에서 A는 부품의 폭이고, 왼쪽 끝이 R5인 반원으로 둥글게 끝난다. 반원이 폭 전체를 차지하므로 폭 = 지름 = 2 × 5 = 10이다.
정면도에서도 전체 길이 49와 구멍 중심에서 오른쪽 끝까지 44의 차가 49 − 44 = 5로, 구멍 중심에서 왼쪽 끝까지가 반지름 5임이 확인된다.
- 5: 반지름만 읽은 값이다.
- 15: 도면의 치수로는 나오지 않는 값이다.
- 14: 오른쪽 끝에서 홈 안쪽까지의 길이로, 폭이 아니다.
확장 조인트의 도시기호는 배관 중앙에 주름 또는 벨로우즈(bellows) 형태의 도형이 있는 기호이다.
확장 조인트(Expansion Joint)는 온도 변화에 따른 배관의 신축을 흡수하기 위한 부품으로, 도시기호상 원형 또는 호형의 주름진 모양으로 표현되며 배관의 신축을 수용하는 표준 도시기호에 해당한다.
나머지 기호는 각각 플렉시블 조인트(유연한 연결), 일반 배관 연결, 스트레이너(여과기) 등 다른 배관 부품을 나타낸다.
이 기호가 뜻하는 것은 유니언이다.
그림은 좌우로 곧게 이어진 관 선 사이에 짧은 세로선 두 개와 그 사이의 긴 세로선 하나가 놓인 모양이며, 이것이 유니언 기호이다.
- '엘보'는 관의 방향을 바꾸는 이음인데, 그림의 관 선은 기호 양쪽이 한 직선 위에 있다.
- '부시'는 짧은 세로선 두 개 사이에 긴 세로선이 있는 이 기호의 명칭이 아니다.
- '플러그'는 관 끝을 막는 이음인데, 그림의 관 선은 기호 양쪽으로 계속 이어진다.
제도에서 외형선은 물체의 보이는 부분의 형상을 나타내는 선으로 굵은 실선을 사용하며, 가는 실선이 아니다.
피치선과 중심선은 가는 1점쇄선, 숨은선은 가는 파선(또는 굵은 파선)으로 표시하는 것이 맞는 설명이다.
플러그 용접은 필릿 용접, 점 용접, 심 용접, 각종 맞대기 용접 등과 함께 기본기호에 속한다.
기본기호는 용접 이음의 종류를 나타내고, 보조기호는 기본기호에 덧붙여 용접부의 표면 형상이나 처리 상태를 나타낸다(KS B 0052).
- 볼록형 표면 — 평면·오목형과 함께 표면 모양을 지시하는 보조기호이다.
- 토우를 매끄럽게 함 — 끝단부 처리를 지시하는 보조기호이다.
- 제거 가능한 이면 판재 사용(MR) — 영구적인 이면 판재 사용(M)과 함께 보조기호이다.
기계제도에서 사용하는 척도에 대한 설명으로 틀린 것은 "한 장의 도면에 서로 다른 척도를 사용할 필요가 있는 경우에는 해당되는 척도를 모두 표제란에 기입한다."는 설명이다.
한 도면에 서로 다른 척도를 사용하는 경우에는 해당 부분 근처에 개별적으로 척도를 기입하는 것이 원칙이며 표제란에는 대표 척도만 기입한다.
- "척도의 표시방법에는 현척, 배척, 축척이 있다."는 척도에 대한 옳은 설명이다.
- "도면에 사용한 척도는 일반적으로 표제란에 기입한다."는 척도에 대한 옳은 설명이다.
- "척도는 대상물과 도면의 크기로 정해진다."는 척도에 대한 옳은 설명이다.
3 × 25(7)”일 때의 설명으로 틀린 것은? - 필릿 용접틀린 설명은 "3 – 용접부의 폭"이다. 3은 실제로 용접부의 개수를 나타낸다.
필릿 용접 도시기호 표기에서 a4의 a는 목두께(다리길이) 기호이며 숫자 4가 목두께를 의미한다.
필릿 기호 뒤의 3은 목길이가 아니라 용접부의 개수를 나타낸다.
25는 용접부 하나의 길이, ( )안의 7은 인접한 용접부 사이의 피치(간격)를 의미한다.
경사면의 실형을 나타낼 때 쓰는 투상도는 보조 투상도이다.
그림의 아래쪽 투상도에서 오른쪽 팔은 비스듬히 꺾여 있어, 위쪽 투상도에서는 그 경사 부분의 실제 모양이 나타나지 않는다. A가 가리키는 그림은 이 경사 부분과 나란한 방향으로 따로 투상한 것으로, 둥근 끝과 구멍이 있는 팔의 실제 모양을 보여 준다.
- '국부 투상도'는 경사면과 나란한 방향으로 따로 투상해 실형을 나타낸 이 그림의 명칭이 아니다.
- '전개 투상도'는 경사면과 나란한 방향으로 따로 투상해 실형을 나타낸 이 그림의 명칭이 아니다.
- '회전 투상도'는 경사면과 나란한 방향으로 따로 투상해 실형을 나타낸 이 그림의 명칭이 아니다.