2025년 2회 기출복원 모의고사
사용한 아세틸렌 양은 2715리터이다.
용해 아세틸렌 사용량은 병 무게 감소분에 을 곱해 구하며 이다.
- "2915"는 905로 나누면 으로 무게 감소분 과 맞지 않는다.
- "2815"는 905로 나누면 으로 무게 감소분 과 맞지 않는다.
- "3815"는 905로 나누면 으로 무게 감소분 과 맞지 않는다.
정답은 '모재의 용입이 깊다.'이다.
직류 정극성은 모재에 열이 많이 집중되는 극성이다.
이 극성에서는 용입이 깊고 용접봉 용융은 느리다.
- 용접봉의 용융이 빠르다는 서술은 직류 역극성의 특징에 해당하는 서술이다.
- 모재의 용입이 얕다는 서술은 직류 역극성의 특징에 해당하는 서술이다.
- 모든 사항이 역극성과 같다는 서술은 정극성과 역극성의 열 분포가 서로 다르다는 사실과 어긋나는 서술이다.
산소-아세틸렌 가스 용접은 아크 용접에 비해 열의 집중성이 낮다는 것이 오히려 단점이므로, 열 집중성이 높아 효율적이라는 설명은 가스 용접의 장점으로 볼 수 없다.
용접기의 운반이 비교적 자유롭고, 유해광선 발생이 아크 용접보다 적으며, 가열할 때 열량 조절이 자유롭다는 점은 가스 용접의 실제 장점이다.
"전기가 필요하고 설비비가 비싸다."는 테르밋 용접의 특징과 맞지 않는다.
테르밋 용접은 산화철과 알루미늄 분말의 화학 반응열을 이용하므로 전기가 필요 없고 설비비가 저렴하다.
- "용접 작업이 단순하고 용접 결과의 재현성이 높다."는 테르밋 용접의 특징이다.
- "용접시간이 짧고 용접 후 변형이 적다."는 테르밋 용접의 특징이다.
- "용접기구가 간단하고 작업장소의 이동이 쉽다."는 테르밋 용접의 특징이다.
절단용 산소 중 불순물이 증가하면 산소의 순도가 낮아져 절단 능력이 저하된다.
이 경우 절단속도가 늦어지고, 절단 개시에 필요한 시간이 길어지며, 절단 홈의 폭이 넓어진다.
반면 불순물 증가로 산소 순도가 낮아지면 같은 절단 효과를 내기 위해 산소 소비량이 더 많아져야 하므로, 산소 소비량이 적어진다는 서술은 절단 결과와 모순된다.
가스 용접도 불꽃에서 강한 빛과 자외선이 나오므로 보안경을 착용해야 한다.
- 높은 곳에서 용접할 때 안전벨트와 안전모를 착용하는 것은 맞는 설명이다.
- 유해 가스 발생에 대비해 통풍·환기 장치가 필요하다는 것도 맞는 설명이다.
- 가연성 분진·화약류가 있는 곳에서 용접을 금지하는 것도 맞는 설명이다.
따라서 가스 용접은 보안경을 착용하지 않아도 된다는 설명은 실제와 달라 틀린 내용이다.
국소배기장치는 흄이 퍼지기 전에 빨아들이는 장치이므로 후드를 발생원에 가깝게 둘수록 효과가 좋다.
후드에서 멀어질수록 흡인 속도가 급격히 떨어져 흄이 작업자의 호흡 위치로 올라오게 된다.
- 흄은 금속 증기가 식으면서 생긴 매우 미세한 입자여서 폐 깊숙이 들어간다.
- 아연 도금 강판의 흄을 마시면 오한·발열이 나는 금속열을 일으킬 수 있다.
- 창문을 닫으면 흄이 실내에 쌓이므로 환기를 충분히 해야 한다.
언더컷은 부적당한 용접봉을 사용한 경우에 발생하는 원인에 해당한다.
언더컷은 전류 과대, 아크 길이 과대, 용접 속도 과대와 함께 용접봉 선택이 적절하지 않을 때도 발생한다.
- "전류가 너무 낮은 경우"는 언더컷의 원인과 반대 방향이며, 언더컷은 전류가 과대할 때 발생한다.
- "아크 길이가 너무 짧은 경우"는 언더컷의 원인과 반대 방향이며, 언더컷은 아크 길이가 과대할 때 발생한다.
- "용접 속도가 너무 느린 경우"는 언더컷의 원인과 반대 방향이며, 언더컷은 용접 속도가 과대할 때 발생한다.
용접의 저전류 영역에서는 가스유량을 정도로 하는 것이 적당하다.
나머지 보기는 이 유량 범위보다 낮거나 높은 값이다.
- "5~10 ℓ/min"은 보다 낮은 값이다.
- "15~20 ℓ/min"은 보다 높은 값이다.
- "20~25 ℓ/min"은 보다 높은 값이다.
"용제의 융점은 모재의 융점보다 높은 것이 좋다."는 가스 용접 용제 설명으로 틀렸다.
가스 용접 용제는 융점이 모재의 융점보다 낮은 것이 좋다.
- "용제는 용접 중에 생기는 금속의 산화물을 용해한다."는 옳은 설명이다.
- "용제는 용접 중에 생기는 비금속 개재물을 용해한다."는 옳은 설명이다.
- "용제는 건조한 분말, 페이스트 또는 용접부 표면 피복한 것도 있다."는 옳은 설명이다.
용접 결함 분류에서 변형은 치수상 결함에 속한다.
치수상 결함에는 변형·치수 불량·형상 불량 등이 있다.
- 융합불량은 구조상 결함에 속한다.
- 슬래그 섞임은 구조상 결함에 속한다.
- 언더컷은 구조상 결함에 속한다.
가스절단에서 양호한 절단면의 조건으로 틀린 것은 '드래그(drag)가 가능한 한 클 것'이다.
양호한 절단면의 조건은 드래그가 가능한 한 작은 것이며, 표준 드래그 길이는 판 두께의 이다.
- '경제적인 절단이 이루어질 것'은 옳은 조건이다.
- '슬래그 이탈이 양호할 것'도 옳은 조건이다.
- '절단면 표면의 각이 예리할 것'도 옳은 조건이다.
가스 가우징으로 홈을 가공할 때 홈의 깊이에 대한 나비의 비는 이 가장 적당하다.
곧 홈의 나비를 깊이의 2~3배로 한다.
- 은 나비가 깊이의 5~7배인 비로, 2~3배보다 넓다.
- 은 깊이가 나비의 2~3배인 비로, 깊이와 나비가 뒤바뀌어 있다.
- 은 깊이가 나비의 5~7배인 비로, 깊이와 나비가 뒤바뀌어 있다.
"산소압력 조정기 설치구 나사부나 조정기의 각 부에 그리스를 발라 잘 조립되도록 한다."는 틀린 설명이다.
산소와 접촉하는 부위에 기름 성분이 묻으면 화재·폭발 위험이 있어 그리스 도포는 피해야 한다.
- "산소용기에 산소압력 조정기를 설치할 때 압력조정기 설치구에 있는 먼지를 털어내고 연결한다."는 올바른 설치 절차이다.
- "산소압력 조정기를 견고하게 설치한 후 가스 누설여부를 비눗물로 점검한다."는 올바른 점검 방법이다.
- "산소압력 조정기의 압력 지시계가 잘 보이도록 설치하며 유리가 파손되지 않도록 한다."는 올바른 설치 방법이다.
전격방지 장치는 교류용접기의 무부하전압이 높아 생기는 감전 위험으로부터 용접사를 보호하기 위해 설치한다.
전격방지 장치는 아크가 끊기면 2차 무부하전압을 낮은 값으로 자동으로 떨어뜨려 감전을 예방한다.
- "초음파 장치"는 감전 방지와 관련이 없는 장치이다.
- "원격 제어 장치"는 용접 전류를 먼 곳에서 조정하는 장치이다.
- "핫 스타트 장치"는 아크 발생 초기에 전류를 순간적으로 크게 하는 장치이다.
"접지 지점을 바꾸고, 용접 지점과의 거리를 멀리 한다."는 아크 쏠림에 대한 적절한 조치이다.
아크 쏠림 대책으로는 짧은 아크 사용, 교류 용접, 접지점을 멀리 하는 방법, 용접봉 끝을 쏠림 반대 방향으로 기울이는 방법 등이 있다.
- "긴 아크를 사용한다."는 짧은 아크를 쓰는 대책과 맞지 않는다.
- "용접 전류를 하강시킨다."는 아크 쏠림 대책에 해당하지 않는다.
- "용접봉 끝을 아크 쏠림 방향으로 기울인다."는 쏠림 반대 방향으로 기울이는 대책과 반대이다.
용접기 내부의 먼지는 절연을 나쁘게 하고 과열의 원인이 되므로, 전원을 차단한 뒤 건조한 압축공기로 주기적으로 불어낸다.
- 냉각팬이 돌지 않으면 내부 온도가 올라 권선이 소손되므로, 회전 상태를 점검하고 회전부에 주유한다.
- 접점이 거칠어지면 접촉 저항이 커져 발열과 아크 불안정이 생기므로 손질하거나 교체한다.
- 단자 볼트가 느슨하면 접속부가 과열되어 손상되므로 확실하게 조이다.
슬래그를 털어낼 때는 파편이 눈으로 튀므로 비산물 방지용 투명 보안경을 착용한다.
아크를 끈 상태의 작업이므로 짙은 차광 렌즈가 아니라 앞이 잘 보이는 투명 렌즈로 눈을 가리는 것이 알맞다.
- 귀덮개는 소음으로부터 청력을 보호하는 보호구이다.
- 방진마스크는 흄·분진의 흡입을 막는 호흡용 보호구이다.
- 방열복은 고열·복사열로부터 몸을 보호하는 보호구이다.
자분 탐상시험은 자화가 되는 금속으로 만든 구조물이나 부품의 표면부 결함을 검출하는 비파괴시험법이다.
철, 니켈처럼 자기변태를 나타내는 금속이나 그 합금을 자화시켜 결함부의 자속 누설을 이용해 검출한다.
- 맴돌이 전류시험은 유도 전류의 변화를 이용하는 비파괴시험법이다.
- γ선 투과시험은 방사선을 투과시켜 내부 결함을 검출하는 비파괴시험법이다.
- 초음파 탐상시험은 초음파의 반사를 이용하는 비파괴시험법이다.
연납은 납과 주석으로 그 성분이 구성되어 있다.
연납은 납-주석계 합금으로, 융점이 낮은 땜납이다.
- "니켈"은 연납의 주요 구성 성분이 아니다.
- "알루미늄"도 연납의 주요 구성 성분이 아니다.
- "스테인리스"도 연납의 주요 구성 성분이 아니다.
다이버전트 팁은 같은 산소 소비량에서 절단속도를 높일 수 있는 팁이다.
절단 산소 구멍의 출구 쪽이 넓어지는 팁으로 고속분출을 얻는 데 적합하다.
- "직선형 팁"은 절단 산소 구멍이 곧게 뚫린 팁이다.
- "산소-LP형 팁"은 LP 가스를 사용하는 절단에 쓰는 팁이다.
- "보통형 팁"은 발문에서 비교 기준으로 삼은 보통의 팁이다.
피복아크 용접봉의 피복제 역할로 맞는 것은 "아크를 안정시킨다."이다.
피복제는 이 밖에도 용착금속을 대기로부터 보호하고 슬래그를 형성해 냉각 속도를 완화하는 등의 작용을 한다.
- "냉각속도를 빠르게 한다."는 피복제가 냉각 속도를 완화하는 작용과 반대되는 설명이다.
- "스패터의 발생을 증가시킨다."는 피복제가 스패터 발생을 줄이는 작용과 반대되는 설명이다.
- "산화 정련작용을 한다."는 피복제가 탈산 정련작용을 한다는 사실과 반대되는 설명이다.
용접부의 연성결함 유무를 확인하는 시험법은 굽힘 시험이다.
시험편을 규정된 각도까지 구부려 표면이나 이면에 균열이 생기는지를 관찰해 용착금속과 열영향부의 연성을 평가한다.
산소-아세틸렌 가스 용접에서 주철용 용제에 해당하지 않는 것은 "염화나트륨"이다.
주철용 용제로는 붕사, 탄산나트륨, 중탄산나트륨 등이 쓰인다.
- "붕사"는 주철용 용제에 해당한다.
- "탄산나트륨"은 주철용 용제에 해당한다.
- "중탄산나트륨"은 주철용 용제에 해당한다.
정답은 '5826'이다.
피복아크 용접봉 기호에서 끝 두 자리 26은 철분 저수소계를 나타내는 숫자이다.
- '5316'은 끝 두 자리가 16이고, 저수소계를 나타내는 숫자이다.
- '5003'은 끝 두 자리가 03이고, 라임티타니아계를 나타내는 숫자이다.
- '5001'은 끝 두 자리가 01이고, 일미나이트계를 나타내는 숫자이다.
"크레이터"는 절단 작업이 아니라 용접금속에서 나타나는 결함이다.
산소창 절단, 아크 에어 가우징, 분말 절단은 모두 절단 작업에 해당한다.
- "산소창 절단"은 절단 작업이다.
- "아크 에어 가우징"은 절단 작업이다.
- "분말 절단"은 절단 작업이다.
정답은 '회색'이다.
고압가스 용기 도색 기준에서 아르곤 용기는 회색으로 표시한다.
- 황색은 아세틸렌 용기의 색이다.
- 녹색은 산소 용기의 색이다.
- 흰색은 암모니아 용기의 색이다.
전기용접기 취급관리 안전사항으로 잘못된 것은 '용접 전류 조정은 용접을 진행하면서 조정한다.'이다.
용접 전류는 용접을 멈춘 상태에서 조정한다.
- '용접기는 항상 건조한 곳에 설치 후 작업한다.'는 올바른 안전사항이다.
- '용접전류는 용접봉 심선의 굵기에 따라 적정 전류를 정한다.'도 올바른 안전사항이다.
- '용접기는 통풍이 잘되고 그늘진 곳에 설치를 하고 습기가 없어야 한다.'도 올바른 안전사항이다.
정답은 모재를 예열하고 용접하였을 때이다.
예열은 피트 발생 원인에 해당하지 않는다.
- 모재 가운데 탄소, 망간 등의 합금원소가 많을 때는 피트 발생 원인이다.
- 습기가 많거나 기름, 녹, 페인트가 묻었을 때는 피트 발생 원인이다.
- 모재 가운데 황 함유량이 많을 때는 피트 발생 원인이다.
TIG 용접 토치는 형태에 따라 직선형, T형, 플렉시블형으로 분류된다. Y형 토치는 형태 분류의 표준 종류에 포함되지 않으며, 토치의 냉각 방식(공기 냉각 vs 수냉식)이나 다른 분류 체계에서만 나타나거나 실무에서 비표준적으로 사용되는 용어다.
형태에 따른 정식 분류는 토치 헤드의 각도와 구조에 따른 세 가지만 인정되므로 Y형 토치는 정답이다.
용접순서 결정의 기본 원칙은 수축이 큰 이음을 먼저 용접하고 수축이 작은 이음을 나중에 용접하는 것이다.
이렇게 해야 먼저 용접된 부분의 수축으로 인한 변형을 뒤따르는 용접에서 교정할 수 있고, 전체 구조물의 변형을 최소화할 수 있다.
이를 역순으로 기술한 선택지가 잘못된 내용이며, 나머지 선택지는 모두 용접순서 결정 시 고려해야 할 올바른 유의사항이다.
금속현미경 시험은 시료 채취 → 연마 → 세척 및 건조 → 부식 → 현미경 관찰의 순서로 진행한다.
연마 후 표면의 이물질을 제거하기 위해 세척·건조를 거친 다음 조직을 드러내기 위한 부식(에칭)을 실시하고 마지막으로 관찰한다.
레이저 절단은 빛을 아주 작은 점으로 모아 쓰므로 절단 홈의 폭이 좁고 열영향부가 작아 정밀 절단에 유리한다.
플라스마 절단은 고온·고속의 플라스마 제트로 금속을 녹여 불어내므로 두꺼운 판을 빠르게 자르는 데 유리하지만 절단 홈은 상대적으로 넓다.
- 이행형은 전극과 모재 사이에 아크를 발생시키므로 전기가 통하는 재료에만 쓸 수 있고, 비금속에는 비이행형을 쓴다.
- 레이저 절단은 공구가 닿지 않는 비접촉식 절단이다.
- 예열 불꽃과 산화 반응열을 이용하는 것은 산소-가스 절단이다.
용제와 와이어가 분리 공급되고 용제 속에서 아크가 발생하는 잠호용접은 서브머지드 아크 용접이다.
용융된 용제가 아크와 용융지를 덮어 대기와 차단하므로 잠호(潛弧) 용접이라고도 불린다.
- "MIG 용접"은 불활성 가스를 보호가스로 사용하는 용접법이다.
- "시임용접"은 회전 롤러 전극으로 연속 점 용접을 이어가는 저항 용접법이다.
- "일렉트로 슬래그 용접"은 용융 슬래그의 저항열을 이용하는 용접법이다.
정답은 'LPG'이다.
LPG는 가연성 가스로, 스파크에 의해 인화·폭발할 수 있다.
- 가스는 불연성 가스이다.
- 가스는 불활성 가스이다.
- 가스는 스스로 타지 않고 연소를 돕는 조연성 가스이다.
정답은 '무부하 전압이 높다.'이다.
교류 아크 용접기는 직류 아크 용접기에 비해 무부하 전압이 높아 감전 위험이 크다.
- '고장이 많다.'는 교류 아크 용접기가 구조가 간단하고 고장이 적다는 점과 맞지 않는다.
- '아크쏠림 방지가 불가능하다.'는 교류 아크 용접기에서 아크쏠림 방지가 가능하다는 점과 맞지 않는다.
- '역률이 매우 양호하다.'는 교류 아크 용접기의 역률이 불량하다는 점과 맞지 않는다.
용접 중 아크를 중단시킬 때 용융풀의 급속한 냉각으로 인해 용접부가 오목하게 파인 현상을 크레이터(crater)라고 한다. 이는 용접 종료 시점에서 열원이 제거되면서 모재와 용가재가 급속히 냉각·수축하면서 용접부 표면이 오목한 구멍 모양으로 함몰되는 결함이다.
피트는 용접부 표면의 기공이나 소공, 언더컷은 모재가 용접금속보다 낮게 파인 현상, 오버랩은 용접금속이 모재 위에 겹치는 현상으로 모두 다른 결함이다.
"용접부의 결함, 가접의 제거 등에 사용된다."는 가스 가우징에 대한 설명으로 옳은 내용이다.
가스 가우징은 가스 불꽃과 산소로 강재 표면에 홈을 파내는 가공법이다.
- "드릴작업의 일종이다."는 가스 가우징의 가공 방식과 다른 절삭 가공을 가리키는 내용이다.
- "저압식 토치의 압력조절방법의 일종이다."는 토치의 압력 조절에 관한 내용으로 가스 가우징의 정의와 다르다.
- "가스의 순도를 조절하기 위한 방법이다."는 가스 순도 조절에 관한 내용으로 가스 가우징의 정의와 다르다.
회전하중은 피로시험의 하중 방식이 아니며, 피로시험의 하중 방식에는 반복하중·교번하중·편진하중 등이 있다.
시험편을 회전시키는 회전 굽힘 피로시험에서도 시험편 표면의 한 점에는 인장과 압축이 번갈아 걸리는 교번하중이 작용한다.
- 반복하중은 같은 방향의 하중이 되풀이해 걸리는 하중 방식이다.
- 교번하중은 인장과 압축이 번갈아 걸리는 하중 방식이다.
- 편진하중은 한쪽 방향으로만 크기가 변하며 걸리는 하중 방식이다.
금속의 열전도율은 자유전자의 밀도와 이동도에 의존하며, 일반적으로 알루미늄(237 W/m·K), 은(429 W/m·K), 구리(401 W/m·K)는 모두 우수한 열전도체인 반면, 납(35 W/m·K)은 비금속 재료에 가까운 수준으로 매우 낮은 열전도율을 갖는다.
납은 원자구조상 전자의 유효질량이 크고 자유전자의 이동도가 현저히 떨어져 다른 금속들에 비해 열을 전달하는 능력이 약 10배 이상 작다.
면심입방격자는 배위수 12, 단위격자당 원자 수 4개이며 Al, Cu, Ni, Ag, Au 등이 속하고 전연성이 좋아 가공하기 쉽다.
- 단위격자당 원자 수 2개에 Cr·Mo·W가 속하는 것은 체심입방격자(BCC)이다.
- Mg·Zn이 속하고 전연성이 떨어지는 것은 조밀육방격자(HCP)이다.
- 충진율 약 68 %는 체심입방격자의 값이며, 면심입방격자는 약 74 %로 더 조밀한다.
정답은 '전기 및 열의 전도율이 구리보다 좋다.'이다.
알루미늄의 전기 및 열전도율은 구리보다 낮다.
- 비중이 가벼운 경금속인 것은 알루미늄의 성질이다.
- 상온 및 고온에서 가공이 용이한 것은 알루미늄의 성질이다.
- 공기 중에서 표면에 의 얇은 막이 생겨 내식성이 좋은 것은 알루미늄의 성질이다.
주강(鑄鋼) 제품의 기포·기공은 주로 산화물 개재물과 용존 산소로 인해 발생하므로, 제강 작업 시 탈산제를 사용하여 용강 내 산소를 제거해야 한다. Fe-Mn(페로망간)은 Mn이 O와의 친화력이 강하여 용강 중 산소를 빠르게 제거하는 효율적인 탈산제로 널리 사용된다.
P와 S는 불순물이며 오히려 제거해야 할 원소이고, CO₂는 산화성 가스로 산소를 추가 공급하므로 부적절하며, Fe₂O₃도 산화물이므로 탈산제로 사용될 수 없다.
주조, 단조, 압연 및 용접 후의 잔류 응력을 제거하는 열처리로 정도에서 가열해 서냉시키는 것은 '응력제거풀림'이다.
응력제거풀림은 가열 후 서냉하는 풀림의 하나이다.
- '담금질'은 강을 가열한 뒤 급랭해 경화시키는 열처리이다.
- '질화 불림'은 잔류 응력을 제거하는 풀림의 명칭이 아니다.
- '저온뜨임'은 담금질한 강을 낮은 온도로 다시 가열하는 뜨임이다.
합금 주철에 첨가한 크롬(Cr)이 "내열성과 내식성을 감소시킨다."는 설명은 잘못된 내용이다.
크롬은 주철의 내열성과 내식성을 오히려 높이는 원소이다.
- "내마모성을 향상시킨다."는 크롬 첨가로 나타나는 실제 효과에 해당하는 설명이다.
- "흑연의 구상화를 방해하지 않는다."는 크롬 첨가로 나타나는 실제 효과에 해당하는 설명이다.
- "크롬 0.2∼1.5% 정도 포함시키면 기계적 성질을 향상시킨다."는 크롬 첨가로 나타나는 실제 효과에 해당하는 설명이다.
성분 금속이 합금이 되면 일반적으로 기계적 성질이 개선되고 용융점이 낮아지며 내마멸성이 좋아지는 특징이 나타난다.
반면 전기저항은 오히려 증가하고 열전도율은 낮아지는 것이 합금화의 일반적인 특징이므로, 전기저항이 감소하고 열전도율이 높아진다는 설명은 옳지 않다.
미세한 결정립을 가지고 특정 응력 조건에서 수백 % 이상의 큰 연신율을 보이는 합금은 초소성합금이다.
초소성은 결정립이 매우 미세할 때 고온·저속 변형 조건에서 나타나는 현상으로, 일반 금속의 연신율과는 차원이 다른 큰 변형이 가능하다.
- 제진합금은 진동 에너지를 흡수하는 감쇠 특성이 목적인 합금으로 큰 연신율과는 관계가 없다.
- 비정질합금은 결정 구조 자체가 없는 합금으로 미세 결정립 설명과 맞지 않는다.
- 형상기억합금은 변형 후 원래 형상으로 되돌아가는 특성이 핵심으로, 큰 연신율 자체가 특징은 아니다.
모넬메탈(Monel metal)은 니켈을 정도 함유한 합금으로 내식성과 내마모성이 우수해 터빈날개, 펌프 임펠러 등에 쓰인다.
니켈을 주성분으로 하는 이 합금은 내식성이 뛰어나 가혹한 환경의 부품에 적용된다.
- "콘스탄탄(Constantan)"은 이 용도로 쓰이는 합금이 아니다.
- "커프로니켈(Cupro nickel)"도 이 용도로 쓰이는 합금이 아니다.
- "문쯔메탈(Muntz metal)"도 이 용도로 쓰이는 합금이 아니다.
오스테나이트계 스테인리스강에 대한 설명이다.
오스테나이트계 스테인리스강은 내식성이 가장 우수하고 비자성이지만, 염산, 황산, 염소가스 등에는 약하고 결정입계 부식이 발생하기 쉬운 특성을 가진다.
- "석출강화계 스테인리스강"은 석출경화 처리를 통해 강도를 높인 스테인리스강이다.
- "페라이트계 스테인리스강"은 자성을 띠는 스테인리스강이다.
- "마텐자이트계 스테인리스강"은 자성을 띠며 담금질 경화가 가능한 스테인리스강이다.
정답은 'S'이다.
탄소강의 적열 메짐을 일으키는 원소는 황이다.
- 'CO 2'는 원소가 아닌 화합물이다.
- 규소는 강의 강도와 경도를 높이는 원소이다.
- 망간은 적열 메짐을 방지하는 원소이다.
리벳의 호칭 표기법은 규격번호, 종류, 호칭지름×길이, 재료 순서로 표기된다.
예를 들어 'JIS B 1051 팬헤드 리벳 4×20 철'과 같이 국가표준(규격번호) → 리벳의 형태(종류) → 지름과 길이(호칭지름×길이) → 재질(재료) 순으로 명기하는 것이 표준 관례이다.
제1각법과 제3각법이 함께 속하는 투상법은 정투상법이다.
정투상법은 투상면에 대해 눈-물체-투상면의 배치 순서에 따라 제1각법과 제3각법으로 나뉜다.
- 등각 투상법은 하나의 그림에 세 축을 동일한 각도로 나타내는 입체 투상법으로 각법 구분과는 별개의 방식이다.
- 사투상법은 정면을 실형으로 그리고 옆면을 경사지게 그리는 입체 투상법으로 제1각법·제3각법 구분과 무관하다.
- 부등각 투상법은 세 축의 각도를 서로 다르게 나타내는 입체 투상법으로 정투상법과는 다른 분류다.
단속 필릿 용접은 기호 오른쪽에 n×l(e)의 형식으로 기입하며, n은 용접부 개수, l은 용접 길이, (e)는 인접한 용접부 간격이다.
따라서 '3×50(100)'은 길이 50 mm의 용접부 3개를 100 mm 간격으로 둔다는 뜻이다.
- × 앞의 숫자는 길이가 아니라 용접부의 개수이다.
- 목 두께나 목 길이는 필릿 용접 기호의 왼쪽에 a 또는 z와 함께 기입한다.
- 괄호 안의 값이 간격이고, × 바로 뒤의 값이 용접 길이이다.
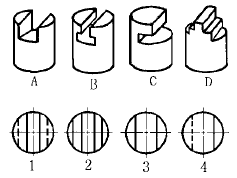
입체도와 평면도를 바르게 짝지은 것은 'A-3, B-1, C-4, D-2'이다.
A는 윗면을 가로지르는 곧은 홈이 파여 있어 위에서 보면 홈의 두 벽이 실선 두 줄로만 나타나고, B는 입구가 좁고 안쪽이 넓어지는 홈이라 좁은 입구는 실선 두 줄, 넓어진 부분의 벽은 위에 가려 그 바깥쪽에 파선 두 줄로 나타난다. C는 한쪽이 높고 그 높은 부분 아래에 가려진 파인 부분이 있어 실선 한 줄과 파선 한 줄이, D는 계단 모양이라 여러 줄의 실선이 나타난다.
- 'A-1, B-4, C-2, D-3'은 곧은 홈만 있어 가려진 선이 없는 A를 파선이 있는 평면도와 짝지었다.
- 'A-4, B-2, C-3, D-1'은 A를 파선이 있는 평면도와, B를 파선이 없는 평면도와 짝지었다.
- 'A-3, B-2, C-1, D-4'는 넓어진 홈 벽이 파선으로 나타나야 하는 B를 실선만 있는 평면도와 짝지었다.
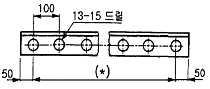
(★) 자리의 치수는 이다.
'13-15 드릴'은 지름 15인 드릴 구멍 13개를 뜻하고, 이웃 구멍 중심 사이 간격은 100으로 기입되어 있다. (★) 치수선은 첫 구멍 중심에서 마지막 구멍 중심까지이므로 간격 수는 구멍 수보다 하나 적은 12개이다.
- '1400㎜'는 로 간격이 14개, 곧 구멍이 15개여야 하는 값이다.
- '1300㎜'는 으로 간격이 13개, 곧 구멍이 14개여야 하는 값이다.
- '1100㎜'는 로 간격이 11개, 곧 구멍이 12개여야 하는 값이다.
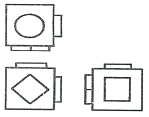


세 투상도가 가리키는 입체는 윗면에 원기둥 보스, 앞면에 45°로 기울어진 사각 보스, 오른쪽 면에 사각 보스가 하나씩 붙은 상자다.
평면도 안의 원은 윗면 보스가 원형임을, 정면도 안의 마름모는 앞면 보스가 정사각형을 45° 돌려 붙인 것임을, 우측면도 안의 사각형은 오른쪽 면 보스의 변이 수평·수직임을 나타낸다.
각 뷰 바깥으로 튀어나온 작은 사각 돌기는 다른 면에 붙은 보스가 옆에서 보인 것이므로 보스가 세 면에 하나씩 있다는 점도 함께 확인된다.
- 앞면 보스가 똑바로 놓인 사각이고 오른쪽 면 보스가 기울어진 것은 두 면의 형상이 서로 뒤바뀐 것이다.
- 윗면 보스가 원이 아니라 사각으로 그려진 것은 평면도 안의 원과 맞지 않는다.
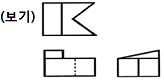


정투상도에 가장 적합한 입체도는 왼쪽 띠 윗면이 앞쪽 끝에서 높이 없이 시작해 뒤쪽으로 갈수록 높아지고, 오른쪽 끝의 V자 홈이 앞뒤 두 모서리까지 뾰족하게 파인 입체도이다.
평면도는 세로선으로 왼쪽 띠와 오른쪽 부분이 나뉘고, 오른쪽 변의 위아래 두 꼭짓점에서 안쪽 한 점으로 모이는 V자 선이 있다. 정면도는 왼쪽 위에 낮은 사각형이 얹혀 있고 V자 안쪽 끝 위치에 세로 숨은선이 있으며, 우측면도는 윗변 경사선이 왼쪽(정면 쪽)에서 낮고 오른쪽으로 갈수록 높아지고 가운데에 세로 실선이 있다.
- V자 홈의 뒤쪽 끝에 작은 세로 끝면이 남아 있는 입체도는 평면도에서 V자 선이 오른쪽 위 꼭짓점에서 바로 시작하는 것과 맞지 않는다.
- V자 홈의 앞쪽과 뒤쪽 끝 모두에 작은 세로 끝면이 남아 있는 입체도는 평면도에서 V자 선이 오른쪽 위아래 꼭짓점에서 바로 시작하는 것과 맞지 않는다.
- 왼쪽 띠가 앞쪽 끝에서 가장 높고 뒤로 갈수록 낮아지는 입체도는 우측면도 경사선이 정면 쪽인 왼쪽에서 낮은 것과 맞지 않는다.
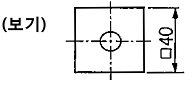
치수 앞의 '□'는 정사각형의 변을 뜻한다.
그림의 물체는 가운데 구멍이 있는 사각형 윤곽이며, 세로 치수선에 □40 하나만 기입되어 있다. 치수 숫자 앞의 □는 한 변이 40인 정사각형임을 나타낸다.
- '이론적으로 정확한 치수'는 치수 숫자를 사각 틀로 둘러싸 나타내며, 숫자 앞에 붙는 □ 기호와 다르다.
- '판의 두께'는 치수 숫자 앞에 t를 붙여 나타낸다.
- '참고치수'는 치수 숫자를 괄호로 묶어 나타낸다.
 가 나타내는 의미 설명으로 올바른 것은?
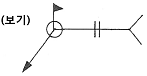
'가' 기호가 뜻하는 것은 전둘레 현장 용접이다.
'가' 기호는 세로 막대 위의 깃발과 그 아래의 원으로 이루어져 있고, 보기 그림에서도 깃발이 달린 원이 화살표와 기준선이 만나는 꺾임점에 그려져 있다. 깃발은 현장 용접, 꺾임점의 원은 전둘레 용접을 나타낸다.
- '전둘레 필릿 용접'은 깃발(현장 용접)의 뜻이 빠져 있고, '가' 기호에는 필릿 용접의 삼각형이 없다.
- '현장 필릿 용접'은 꺾임점 원(전둘레 용접)의 뜻이 빠져 있고, '가' 기호에는 필릿 용접의 삼각형이 없다.
- '현장 점 용접'은 원을 점 용접으로 본 것인데, 이 원은 기준선 위가 아니라 화살표와 기준선이 만나는 꺾임점에 있다.
긴 용지는 짧은 변은 그대로 두고 긴 변을 짧은 변의 배수로 늘린다. A3(297×420)을 3배 하면 긴 변이 297×3 = 891 mm이므로 A3×3 = 420×891 mm이고, 630 mm는 틀린다.
나머지 A3×4 = 420×1189, A4×3 = 297×630(210×3), A4×4 = 297×841(210×4)은 모두 맞다.
사용한 아세틸렌 양은 2715리터이다.
용해 아세틸렌 사용량은 병 무게 감소분에 을 곱해 구하며 이다.
- "2915"는 905로 나누면 으로 무게 감소분 과 맞지 않는다.
- "2815"는 905로 나누면 으로 무게 감소분 과 맞지 않는다.
- "3815"는 905로 나누면 으로 무게 감소분 과 맞지 않는다.
정답은 '모재의 용입이 깊다.'이다.
직류 정극성은 모재에 열이 많이 집중되는 극성이다.
이 극성에서는 용입이 깊고 용접봉 용융은 느리다.
- 용접봉의 용융이 빠르다는 서술은 직류 역극성의 특징에 해당하는 서술이다.
- 모재의 용입이 얕다는 서술은 직류 역극성의 특징에 해당하는 서술이다.
- 모든 사항이 역극성과 같다는 서술은 정극성과 역극성의 열 분포가 서로 다르다는 사실과 어긋나는 서술이다.
산소-아세틸렌 가스 용접은 아크 용접에 비해 열의 집중성이 낮다는 것이 오히려 단점이므로, 열 집중성이 높아 효율적이라는 설명은 가스 용접의 장점으로 볼 수 없다.
용접기의 운반이 비교적 자유롭고, 유해광선 발생이 아크 용접보다 적으며, 가열할 때 열량 조절이 자유롭다는 점은 가스 용접의 실제 장점이다.
"전기가 필요하고 설비비가 비싸다."는 테르밋 용접의 특징과 맞지 않는다.
테르밋 용접은 산화철과 알루미늄 분말의 화학 반응열을 이용하므로 전기가 필요 없고 설비비가 저렴하다.
- "용접 작업이 단순하고 용접 결과의 재현성이 높다."는 테르밋 용접의 특징이다.
- "용접시간이 짧고 용접 후 변형이 적다."는 테르밋 용접의 특징이다.
- "용접기구가 간단하고 작업장소의 이동이 쉽다."는 테르밋 용접의 특징이다.
절단용 산소 중 불순물이 증가하면 산소의 순도가 낮아져 절단 능력이 저하된다.
이 경우 절단속도가 늦어지고, 절단 개시에 필요한 시간이 길어지며, 절단 홈의 폭이 넓어진다.
반면 불순물 증가로 산소 순도가 낮아지면 같은 절단 효과를 내기 위해 산소 소비량이 더 많아져야 하므로, 산소 소비량이 적어진다는 서술은 절단 결과와 모순된다.
가스 용접도 불꽃에서 강한 빛과 자외선이 나오므로 보안경을 착용해야 한다.
- 높은 곳에서 용접할 때 안전벨트와 안전모를 착용하는 것은 맞는 설명이다.
- 유해 가스 발생에 대비해 통풍·환기 장치가 필요하다는 것도 맞는 설명이다.
- 가연성 분진·화약류가 있는 곳에서 용접을 금지하는 것도 맞는 설명이다.
따라서 가스 용접은 보안경을 착용하지 않아도 된다는 설명은 실제와 달라 틀린 내용이다.
국소배기장치는 흄이 퍼지기 전에 빨아들이는 장치이므로 후드를 발생원에 가깝게 둘수록 효과가 좋다.
후드에서 멀어질수록 흡인 속도가 급격히 떨어져 흄이 작업자의 호흡 위치로 올라오게 된다.
- 흄은 금속 증기가 식으면서 생긴 매우 미세한 입자여서 폐 깊숙이 들어간다.
- 아연 도금 강판의 흄을 마시면 오한·발열이 나는 금속열을 일으킬 수 있다.
- 창문을 닫으면 흄이 실내에 쌓이므로 환기를 충분히 해야 한다.
언더컷은 부적당한 용접봉을 사용한 경우에 발생하는 원인에 해당한다.
언더컷은 전류 과대, 아크 길이 과대, 용접 속도 과대와 함께 용접봉 선택이 적절하지 않을 때도 발생한다.
- "전류가 너무 낮은 경우"는 언더컷의 원인과 반대 방향이며, 언더컷은 전류가 과대할 때 발생한다.
- "아크 길이가 너무 짧은 경우"는 언더컷의 원인과 반대 방향이며, 언더컷은 아크 길이가 과대할 때 발생한다.
- "용접 속도가 너무 느린 경우"는 언더컷의 원인과 반대 방향이며, 언더컷은 용접 속도가 과대할 때 발생한다.
용접의 저전류 영역에서는 가스유량을 정도로 하는 것이 적당하다.
나머지 보기는 이 유량 범위보다 낮거나 높은 값이다.
- "5~10 ℓ/min"은 보다 낮은 값이다.
- "15~20 ℓ/min"은 보다 높은 값이다.
- "20~25 ℓ/min"은 보다 높은 값이다.
"용제의 융점은 모재의 융점보다 높은 것이 좋다."는 가스 용접 용제 설명으로 틀렸다.
가스 용접 용제는 융점이 모재의 융점보다 낮은 것이 좋다.
- "용제는 용접 중에 생기는 금속의 산화물을 용해한다."는 옳은 설명이다.
- "용제는 용접 중에 생기는 비금속 개재물을 용해한다."는 옳은 설명이다.
- "용제는 건조한 분말, 페이스트 또는 용접부 표면 피복한 것도 있다."는 옳은 설명이다.
용접 결함 분류에서 변형은 치수상 결함에 속한다.
치수상 결함에는 변형·치수 불량·형상 불량 등이 있다.
- 융합불량은 구조상 결함에 속한다.
- 슬래그 섞임은 구조상 결함에 속한다.
- 언더컷은 구조상 결함에 속한다.
가스절단에서 양호한 절단면의 조건으로 틀린 것은 '드래그(drag)가 가능한 한 클 것'이다.
양호한 절단면의 조건은 드래그가 가능한 한 작은 것이며, 표준 드래그 길이는 판 두께의 이다.
- '경제적인 절단이 이루어질 것'은 옳은 조건이다.
- '슬래그 이탈이 양호할 것'도 옳은 조건이다.
- '절단면 표면의 각이 예리할 것'도 옳은 조건이다.
가스 가우징으로 홈을 가공할 때 홈의 깊이에 대한 나비의 비는 이 가장 적당하다.
곧 홈의 나비를 깊이의 2~3배로 한다.
- 은 나비가 깊이의 5~7배인 비로, 2~3배보다 넓다.
- 은 깊이가 나비의 2~3배인 비로, 깊이와 나비가 뒤바뀌어 있다.
- 은 깊이가 나비의 5~7배인 비로, 깊이와 나비가 뒤바뀌어 있다.
"산소압력 조정기 설치구 나사부나 조정기의 각 부에 그리스를 발라 잘 조립되도록 한다."는 틀린 설명이다.
산소와 접촉하는 부위에 기름 성분이 묻으면 화재·폭발 위험이 있어 그리스 도포는 피해야 한다.
- "산소용기에 산소압력 조정기를 설치할 때 압력조정기 설치구에 있는 먼지를 털어내고 연결한다."는 올바른 설치 절차이다.
- "산소압력 조정기를 견고하게 설치한 후 가스 누설여부를 비눗물로 점검한다."는 올바른 점검 방법이다.
- "산소압력 조정기의 압력 지시계가 잘 보이도록 설치하며 유리가 파손되지 않도록 한다."는 올바른 설치 방법이다.
전격방지 장치는 교류용접기의 무부하전압이 높아 생기는 감전 위험으로부터 용접사를 보호하기 위해 설치한다.
전격방지 장치는 아크가 끊기면 2차 무부하전압을 낮은 값으로 자동으로 떨어뜨려 감전을 예방한다.
- "초음파 장치"는 감전 방지와 관련이 없는 장치이다.
- "원격 제어 장치"는 용접 전류를 먼 곳에서 조정하는 장치이다.
- "핫 스타트 장치"는 아크 발생 초기에 전류를 순간적으로 크게 하는 장치이다.
"접지 지점을 바꾸고, 용접 지점과의 거리를 멀리 한다."는 아크 쏠림에 대한 적절한 조치이다.
아크 쏠림 대책으로는 짧은 아크 사용, 교류 용접, 접지점을 멀리 하는 방법, 용접봉 끝을 쏠림 반대 방향으로 기울이는 방법 등이 있다.
- "긴 아크를 사용한다."는 짧은 아크를 쓰는 대책과 맞지 않는다.
- "용접 전류를 하강시킨다."는 아크 쏠림 대책에 해당하지 않는다.
- "용접봉 끝을 아크 쏠림 방향으로 기울인다."는 쏠림 반대 방향으로 기울이는 대책과 반대이다.
용접기 내부의 먼지는 절연을 나쁘게 하고 과열의 원인이 되므로, 전원을 차단한 뒤 건조한 압축공기로 주기적으로 불어낸다.
- 냉각팬이 돌지 않으면 내부 온도가 올라 권선이 소손되므로, 회전 상태를 점검하고 회전부에 주유한다.
- 접점이 거칠어지면 접촉 저항이 커져 발열과 아크 불안정이 생기므로 손질하거나 교체한다.
- 단자 볼트가 느슨하면 접속부가 과열되어 손상되므로 확실하게 조이다.
슬래그를 털어낼 때는 파편이 눈으로 튀므로 비산물 방지용 투명 보안경을 착용한다.
아크를 끈 상태의 작업이므로 짙은 차광 렌즈가 아니라 앞이 잘 보이는 투명 렌즈로 눈을 가리는 것이 알맞다.
- 귀덮개는 소음으로부터 청력을 보호하는 보호구이다.
- 방진마스크는 흄·분진의 흡입을 막는 호흡용 보호구이다.
- 방열복은 고열·복사열로부터 몸을 보호하는 보호구이다.
자분 탐상시험은 자화가 되는 금속으로 만든 구조물이나 부품의 표면부 결함을 검출하는 비파괴시험법이다.
철, 니켈처럼 자기변태를 나타내는 금속이나 그 합금을 자화시켜 결함부의 자속 누설을 이용해 검출한다.
- 맴돌이 전류시험은 유도 전류의 변화를 이용하는 비파괴시험법이다.
- γ선 투과시험은 방사선을 투과시켜 내부 결함을 검출하는 비파괴시험법이다.
- 초음파 탐상시험은 초음파의 반사를 이용하는 비파괴시험법이다.
연납은 납과 주석으로 그 성분이 구성되어 있다.
연납은 납-주석계 합금으로, 융점이 낮은 땜납이다.
- "니켈"은 연납의 주요 구성 성분이 아니다.
- "알루미늄"도 연납의 주요 구성 성분이 아니다.
- "스테인리스"도 연납의 주요 구성 성분이 아니다.
다이버전트 팁은 같은 산소 소비량에서 절단속도를 높일 수 있는 팁이다.
절단 산소 구멍의 출구 쪽이 넓어지는 팁으로 고속분출을 얻는 데 적합하다.
- "직선형 팁"은 절단 산소 구멍이 곧게 뚫린 팁이다.
- "산소-LP형 팁"은 LP 가스를 사용하는 절단에 쓰는 팁이다.
- "보통형 팁"은 발문에서 비교 기준으로 삼은 보통의 팁이다.
피복아크 용접봉의 피복제 역할로 맞는 것은 "아크를 안정시킨다."이다.
피복제는 이 밖에도 용착금속을 대기로부터 보호하고 슬래그를 형성해 냉각 속도를 완화하는 등의 작용을 한다.
- "냉각속도를 빠르게 한다."는 피복제가 냉각 속도를 완화하는 작용과 반대되는 설명이다.
- "스패터의 발생을 증가시킨다."는 피복제가 스패터 발생을 줄이는 작용과 반대되는 설명이다.
- "산화 정련작용을 한다."는 피복제가 탈산 정련작용을 한다는 사실과 반대되는 설명이다.
용접부의 연성결함 유무를 확인하는 시험법은 굽힘 시험이다.
시험편을 규정된 각도까지 구부려 표면이나 이면에 균열이 생기는지를 관찰해 용착금속과 열영향부의 연성을 평가한다.
산소-아세틸렌 가스 용접에서 주철용 용제에 해당하지 않는 것은 "염화나트륨"이다.
주철용 용제로는 붕사, 탄산나트륨, 중탄산나트륨 등이 쓰인다.
- "붕사"는 주철용 용제에 해당한다.
- "탄산나트륨"은 주철용 용제에 해당한다.
- "중탄산나트륨"은 주철용 용제에 해당한다.
정답은 '5826'이다.
피복아크 용접봉 기호에서 끝 두 자리 26은 철분 저수소계를 나타내는 숫자이다.
- '5316'은 끝 두 자리가 16이고, 저수소계를 나타내는 숫자이다.
- '5003'은 끝 두 자리가 03이고, 라임티타니아계를 나타내는 숫자이다.
- '5001'은 끝 두 자리가 01이고, 일미나이트계를 나타내는 숫자이다.
"크레이터"는 절단 작업이 아니라 용접금속에서 나타나는 결함이다.
산소창 절단, 아크 에어 가우징, 분말 절단은 모두 절단 작업에 해당한다.
- "산소창 절단"은 절단 작업이다.
- "아크 에어 가우징"은 절단 작업이다.
- "분말 절단"은 절단 작업이다.
정답은 '회색'이다.
고압가스 용기 도색 기준에서 아르곤 용기는 회색으로 표시한다.
- 황색은 아세틸렌 용기의 색이다.
- 녹색은 산소 용기의 색이다.
- 흰색은 암모니아 용기의 색이다.
전기용접기 취급관리 안전사항으로 잘못된 것은 '용접 전류 조정은 용접을 진행하면서 조정한다.'이다.
용접 전류는 용접을 멈춘 상태에서 조정한다.
- '용접기는 항상 건조한 곳에 설치 후 작업한다.'는 올바른 안전사항이다.
- '용접전류는 용접봉 심선의 굵기에 따라 적정 전류를 정한다.'도 올바른 안전사항이다.
- '용접기는 통풍이 잘되고 그늘진 곳에 설치를 하고 습기가 없어야 한다.'도 올바른 안전사항이다.
정답은 모재를 예열하고 용접하였을 때이다.
예열은 피트 발생 원인에 해당하지 않는다.
- 모재 가운데 탄소, 망간 등의 합금원소가 많을 때는 피트 발생 원인이다.
- 습기가 많거나 기름, 녹, 페인트가 묻었을 때는 피트 발생 원인이다.
- 모재 가운데 황 함유량이 많을 때는 피트 발생 원인이다.
TIG 용접 토치는 형태에 따라 직선형, T형, 플렉시블형으로 분류된다. Y형 토치는 형태 분류의 표준 종류에 포함되지 않으며, 토치의 냉각 방식(공기 냉각 vs 수냉식)이나 다른 분류 체계에서만 나타나거나 실무에서 비표준적으로 사용되는 용어다.
형태에 따른 정식 분류는 토치 헤드의 각도와 구조에 따른 세 가지만 인정되므로 Y형 토치는 정답이다.
용접순서 결정의 기본 원칙은 수축이 큰 이음을 먼저 용접하고 수축이 작은 이음을 나중에 용접하는 것이다.
이렇게 해야 먼저 용접된 부분의 수축으로 인한 변형을 뒤따르는 용접에서 교정할 수 있고, 전체 구조물의 변형을 최소화할 수 있다.
이를 역순으로 기술한 선택지가 잘못된 내용이며, 나머지 선택지는 모두 용접순서 결정 시 고려해야 할 올바른 유의사항이다.
금속현미경 시험은 시료 채취 → 연마 → 세척 및 건조 → 부식 → 현미경 관찰의 순서로 진행한다.
연마 후 표면의 이물질을 제거하기 위해 세척·건조를 거친 다음 조직을 드러내기 위한 부식(에칭)을 실시하고 마지막으로 관찰한다.
레이저 절단은 빛을 아주 작은 점으로 모아 쓰므로 절단 홈의 폭이 좁고 열영향부가 작아 정밀 절단에 유리한다.
플라스마 절단은 고온·고속의 플라스마 제트로 금속을 녹여 불어내므로 두꺼운 판을 빠르게 자르는 데 유리하지만 절단 홈은 상대적으로 넓다.
- 이행형은 전극과 모재 사이에 아크를 발생시키므로 전기가 통하는 재료에만 쓸 수 있고, 비금속에는 비이행형을 쓴다.
- 레이저 절단은 공구가 닿지 않는 비접촉식 절단이다.
- 예열 불꽃과 산화 반응열을 이용하는 것은 산소-가스 절단이다.
용제와 와이어가 분리 공급되고 용제 속에서 아크가 발생하는 잠호용접은 서브머지드 아크 용접이다.
용융된 용제가 아크와 용융지를 덮어 대기와 차단하므로 잠호(潛弧) 용접이라고도 불린다.
- "MIG 용접"은 불활성 가스를 보호가스로 사용하는 용접법이다.
- "시임용접"은 회전 롤러 전극으로 연속 점 용접을 이어가는 저항 용접법이다.
- "일렉트로 슬래그 용접"은 용융 슬래그의 저항열을 이용하는 용접법이다.
정답은 'LPG'이다.
LPG는 가연성 가스로, 스파크에 의해 인화·폭발할 수 있다.
- 가스는 불연성 가스이다.
- 가스는 불활성 가스이다.
- 가스는 스스로 타지 않고 연소를 돕는 조연성 가스이다.
정답은 '무부하 전압이 높다.'이다.
교류 아크 용접기는 직류 아크 용접기에 비해 무부하 전압이 높아 감전 위험이 크다.
- '고장이 많다.'는 교류 아크 용접기가 구조가 간단하고 고장이 적다는 점과 맞지 않는다.
- '아크쏠림 방지가 불가능하다.'는 교류 아크 용접기에서 아크쏠림 방지가 가능하다는 점과 맞지 않는다.
- '역률이 매우 양호하다.'는 교류 아크 용접기의 역률이 불량하다는 점과 맞지 않는다.
용접 중 아크를 중단시킬 때 용융풀의 급속한 냉각으로 인해 용접부가 오목하게 파인 현상을 크레이터(crater)라고 한다. 이는 용접 종료 시점에서 열원이 제거되면서 모재와 용가재가 급속히 냉각·수축하면서 용접부 표면이 오목한 구멍 모양으로 함몰되는 결함이다.
피트는 용접부 표면의 기공이나 소공, 언더컷은 모재가 용접금속보다 낮게 파인 현상, 오버랩은 용접금속이 모재 위에 겹치는 현상으로 모두 다른 결함이다.
"용접부의 결함, 가접의 제거 등에 사용된다."는 가스 가우징에 대한 설명으로 옳은 내용이다.
가스 가우징은 가스 불꽃과 산소로 강재 표면에 홈을 파내는 가공법이다.
- "드릴작업의 일종이다."는 가스 가우징의 가공 방식과 다른 절삭 가공을 가리키는 내용이다.
- "저압식 토치의 압력조절방법의 일종이다."는 토치의 압력 조절에 관한 내용으로 가스 가우징의 정의와 다르다.
- "가스의 순도를 조절하기 위한 방법이다."는 가스 순도 조절에 관한 내용으로 가스 가우징의 정의와 다르다.
회전하중은 피로시험의 하중 방식이 아니며, 피로시험의 하중 방식에는 반복하중·교번하중·편진하중 등이 있다.
시험편을 회전시키는 회전 굽힘 피로시험에서도 시험편 표면의 한 점에는 인장과 압축이 번갈아 걸리는 교번하중이 작용한다.
- 반복하중은 같은 방향의 하중이 되풀이해 걸리는 하중 방식이다.
- 교번하중은 인장과 압축이 번갈아 걸리는 하중 방식이다.
- 편진하중은 한쪽 방향으로만 크기가 변하며 걸리는 하중 방식이다.
금속의 열전도율은 자유전자의 밀도와 이동도에 의존하며, 일반적으로 알루미늄(237 W/m·K), 은(429 W/m·K), 구리(401 W/m·K)는 모두 우수한 열전도체인 반면, 납(35 W/m·K)은 비금속 재료에 가까운 수준으로 매우 낮은 열전도율을 갖는다.
납은 원자구조상 전자의 유효질량이 크고 자유전자의 이동도가 현저히 떨어져 다른 금속들에 비해 열을 전달하는 능력이 약 10배 이상 작다.
면심입방격자는 배위수 12, 단위격자당 원자 수 4개이며 Al, Cu, Ni, Ag, Au 등이 속하고 전연성이 좋아 가공하기 쉽다.
- 단위격자당 원자 수 2개에 Cr·Mo·W가 속하는 것은 체심입방격자(BCC)이다.
- Mg·Zn이 속하고 전연성이 떨어지는 것은 조밀육방격자(HCP)이다.
- 충진율 약 68 %는 체심입방격자의 값이며, 면심입방격자는 약 74 %로 더 조밀한다.
정답은 '전기 및 열의 전도율이 구리보다 좋다.'이다.
알루미늄의 전기 및 열전도율은 구리보다 낮다.
- 비중이 가벼운 경금속인 것은 알루미늄의 성질이다.
- 상온 및 고온에서 가공이 용이한 것은 알루미늄의 성질이다.
- 공기 중에서 표면에 의 얇은 막이 생겨 내식성이 좋은 것은 알루미늄의 성질이다.
주강(鑄鋼) 제품의 기포·기공은 주로 산화물 개재물과 용존 산소로 인해 발생하므로, 제강 작업 시 탈산제를 사용하여 용강 내 산소를 제거해야 한다. Fe-Mn(페로망간)은 Mn이 O와의 친화력이 강하여 용강 중 산소를 빠르게 제거하는 효율적인 탈산제로 널리 사용된다.
P와 S는 불순물이며 오히려 제거해야 할 원소이고, CO₂는 산화성 가스로 산소를 추가 공급하므로 부적절하며, Fe₂O₃도 산화물이므로 탈산제로 사용될 수 없다.
주조, 단조, 압연 및 용접 후의 잔류 응력을 제거하는 열처리로 정도에서 가열해 서냉시키는 것은 '응력제거풀림'이다.
응력제거풀림은 가열 후 서냉하는 풀림의 하나이다.
- '담금질'은 강을 가열한 뒤 급랭해 경화시키는 열처리이다.
- '질화 불림'은 잔류 응력을 제거하는 풀림의 명칭이 아니다.
- '저온뜨임'은 담금질한 강을 낮은 온도로 다시 가열하는 뜨임이다.
합금 주철에 첨가한 크롬(Cr)이 "내열성과 내식성을 감소시킨다."는 설명은 잘못된 내용이다.
크롬은 주철의 내열성과 내식성을 오히려 높이는 원소이다.
- "내마모성을 향상시킨다."는 크롬 첨가로 나타나는 실제 효과에 해당하는 설명이다.
- "흑연의 구상화를 방해하지 않는다."는 크롬 첨가로 나타나는 실제 효과에 해당하는 설명이다.
- "크롬 0.2∼1.5% 정도 포함시키면 기계적 성질을 향상시킨다."는 크롬 첨가로 나타나는 실제 효과에 해당하는 설명이다.
성분 금속이 합금이 되면 일반적으로 기계적 성질이 개선되고 용융점이 낮아지며 내마멸성이 좋아지는 특징이 나타난다.
반면 전기저항은 오히려 증가하고 열전도율은 낮아지는 것이 합금화의 일반적인 특징이므로, 전기저항이 감소하고 열전도율이 높아진다는 설명은 옳지 않다.
미세한 결정립을 가지고 특정 응력 조건에서 수백 % 이상의 큰 연신율을 보이는 합금은 초소성합금이다.
초소성은 결정립이 매우 미세할 때 고온·저속 변형 조건에서 나타나는 현상으로, 일반 금속의 연신율과는 차원이 다른 큰 변형이 가능하다.
- 제진합금은 진동 에너지를 흡수하는 감쇠 특성이 목적인 합금으로 큰 연신율과는 관계가 없다.
- 비정질합금은 결정 구조 자체가 없는 합금으로 미세 결정립 설명과 맞지 않는다.
- 형상기억합금은 변형 후 원래 형상으로 되돌아가는 특성이 핵심으로, 큰 연신율 자체가 특징은 아니다.
모넬메탈(Monel metal)은 니켈을 정도 함유한 합금으로 내식성과 내마모성이 우수해 터빈날개, 펌프 임펠러 등에 쓰인다.
니켈을 주성분으로 하는 이 합금은 내식성이 뛰어나 가혹한 환경의 부품에 적용된다.
- "콘스탄탄(Constantan)"은 이 용도로 쓰이는 합금이 아니다.
- "커프로니켈(Cupro nickel)"도 이 용도로 쓰이는 합금이 아니다.
- "문쯔메탈(Muntz metal)"도 이 용도로 쓰이는 합금이 아니다.
오스테나이트계 스테인리스강에 대한 설명이다.
오스테나이트계 스테인리스강은 내식성이 가장 우수하고 비자성이지만, 염산, 황산, 염소가스 등에는 약하고 결정입계 부식이 발생하기 쉬운 특성을 가진다.
- "석출강화계 스테인리스강"은 석출경화 처리를 통해 강도를 높인 스테인리스강이다.
- "페라이트계 스테인리스강"은 자성을 띠는 스테인리스강이다.
- "마텐자이트계 스테인리스강"은 자성을 띠며 담금질 경화가 가능한 스테인리스강이다.
정답은 'S'이다.
탄소강의 적열 메짐을 일으키는 원소는 황이다.
- 'CO 2'는 원소가 아닌 화합물이다.
- 규소는 강의 강도와 경도를 높이는 원소이다.
- 망간은 적열 메짐을 방지하는 원소이다.
리벳의 호칭 표기법은 규격번호, 종류, 호칭지름×길이, 재료 순서로 표기된다.
예를 들어 'JIS B 1051 팬헤드 리벳 4×20 철'과 같이 국가표준(규격번호) → 리벳의 형태(종류) → 지름과 길이(호칭지름×길이) → 재질(재료) 순으로 명기하는 것이 표준 관례이다.
제1각법과 제3각법이 함께 속하는 투상법은 정투상법이다.
정투상법은 투상면에 대해 눈-물체-투상면의 배치 순서에 따라 제1각법과 제3각법으로 나뉜다.
- 등각 투상법은 하나의 그림에 세 축을 동일한 각도로 나타내는 입체 투상법으로 각법 구분과는 별개의 방식이다.
- 사투상법은 정면을 실형으로 그리고 옆면을 경사지게 그리는 입체 투상법으로 제1각법·제3각법 구분과 무관하다.
- 부등각 투상법은 세 축의 각도를 서로 다르게 나타내는 입체 투상법으로 정투상법과는 다른 분류다.
단속 필릿 용접은 기호 오른쪽에 n×l(e)의 형식으로 기입하며, n은 용접부 개수, l은 용접 길이, (e)는 인접한 용접부 간격이다.
따라서 '3×50(100)'은 길이 50 mm의 용접부 3개를 100 mm 간격으로 둔다는 뜻이다.
- × 앞의 숫자는 길이가 아니라 용접부의 개수이다.
- 목 두께나 목 길이는 필릿 용접 기호의 왼쪽에 a 또는 z와 함께 기입한다.
- 괄호 안의 값이 간격이고, × 바로 뒤의 값이 용접 길이이다.
입체도와 평면도를 바르게 짝지은 것은 'A-3, B-1, C-4, D-2'이다.
A는 윗면을 가로지르는 곧은 홈이 파여 있어 위에서 보면 홈의 두 벽이 실선 두 줄로만 나타나고, B는 입구가 좁고 안쪽이 넓어지는 홈이라 좁은 입구는 실선 두 줄, 넓어진 부분의 벽은 위에 가려 그 바깥쪽에 파선 두 줄로 나타난다. C는 한쪽이 높고 그 높은 부분 아래에 가려진 파인 부분이 있어 실선 한 줄과 파선 한 줄이, D는 계단 모양이라 여러 줄의 실선이 나타난다.
- 'A-1, B-4, C-2, D-3'은 곧은 홈만 있어 가려진 선이 없는 A를 파선이 있는 평면도와 짝지었다.
- 'A-4, B-2, C-3, D-1'은 A를 파선이 있는 평면도와, B를 파선이 없는 평면도와 짝지었다.
- 'A-3, B-2, C-1, D-4'는 넓어진 홈 벽이 파선으로 나타나야 하는 B를 실선만 있는 평면도와 짝지었다.
(★) 자리의 치수는 이다.
'13-15 드릴'은 지름 15인 드릴 구멍 13개를 뜻하고, 이웃 구멍 중심 사이 간격은 100으로 기입되어 있다. (★) 치수선은 첫 구멍 중심에서 마지막 구멍 중심까지이므로 간격 수는 구멍 수보다 하나 적은 12개이다.
- '1400㎜'는 로 간격이 14개, 곧 구멍이 15개여야 하는 값이다.
- '1300㎜'는 으로 간격이 13개, 곧 구멍이 14개여야 하는 값이다.
- '1100㎜'는 로 간격이 11개, 곧 구멍이 12개여야 하는 값이다.
세 투상도가 가리키는 입체는 윗면에 원기둥 보스, 앞면에 45°로 기울어진 사각 보스, 오른쪽 면에 사각 보스가 하나씩 붙은 상자다.
평면도 안의 원은 윗면 보스가 원형임을, 정면도 안의 마름모는 앞면 보스가 정사각형을 45° 돌려 붙인 것임을, 우측면도 안의 사각형은 오른쪽 면 보스의 변이 수평·수직임을 나타낸다.
각 뷰 바깥으로 튀어나온 작은 사각 돌기는 다른 면에 붙은 보스가 옆에서 보인 것이므로 보스가 세 면에 하나씩 있다는 점도 함께 확인된다.
- 앞면 보스가 똑바로 놓인 사각이고 오른쪽 면 보스가 기울어진 것은 두 면의 형상이 서로 뒤바뀐 것이다.
- 윗면 보스가 원이 아니라 사각으로 그려진 것은 평면도 안의 원과 맞지 않는다.
정투상도에 가장 적합한 입체도는 왼쪽 띠 윗면이 앞쪽 끝에서 높이 없이 시작해 뒤쪽으로 갈수록 높아지고, 오른쪽 끝의 V자 홈이 앞뒤 두 모서리까지 뾰족하게 파인 입체도이다.
평면도는 세로선으로 왼쪽 띠와 오른쪽 부분이 나뉘고, 오른쪽 변의 위아래 두 꼭짓점에서 안쪽 한 점으로 모이는 V자 선이 있다. 정면도는 왼쪽 위에 낮은 사각형이 얹혀 있고 V자 안쪽 끝 위치에 세로 숨은선이 있으며, 우측면도는 윗변 경사선이 왼쪽(정면 쪽)에서 낮고 오른쪽으로 갈수록 높아지고 가운데에 세로 실선이 있다.
- V자 홈의 뒤쪽 끝에 작은 세로 끝면이 남아 있는 입체도는 평면도에서 V자 선이 오른쪽 위 꼭짓점에서 바로 시작하는 것과 맞지 않는다.
- V자 홈의 앞쪽과 뒤쪽 끝 모두에 작은 세로 끝면이 남아 있는 입체도는 평면도에서 V자 선이 오른쪽 위아래 꼭짓점에서 바로 시작하는 것과 맞지 않는다.
- 왼쪽 띠가 앞쪽 끝에서 가장 높고 뒤로 갈수록 낮아지는 입체도는 우측면도 경사선이 정면 쪽인 왼쪽에서 낮은 것과 맞지 않는다.
치수 앞의 '□'는 정사각형의 변을 뜻한다.
그림의 물체는 가운데 구멍이 있는 사각형 윤곽이며, 세로 치수선에 □40 하나만 기입되어 있다. 치수 숫자 앞의 □는 한 변이 40인 정사각형임을 나타낸다.
- '이론적으로 정확한 치수'는 치수 숫자를 사각 틀로 둘러싸 나타내며, 숫자 앞에 붙는 □ 기호와 다르다.
- '판의 두께'는 치수 숫자 앞에 t를 붙여 나타낸다.
- '참고치수'는 치수 숫자를 괄호로 묶어 나타낸다.
가 나타내는 의미 설명으로 올바른 것은?'가' 기호가 뜻하는 것은 전둘레 현장 용접이다.
'가' 기호는 세로 막대 위의 깃발과 그 아래의 원으로 이루어져 있고, 보기 그림에서도 깃발이 달린 원이 화살표와 기준선이 만나는 꺾임점에 그려져 있다. 깃발은 현장 용접, 꺾임점의 원은 전둘레 용접을 나타낸다.
- '전둘레 필릿 용접'은 깃발(현장 용접)의 뜻이 빠져 있고, '가' 기호에는 필릿 용접의 삼각형이 없다.
- '현장 필릿 용접'은 꺾임점 원(전둘레 용접)의 뜻이 빠져 있고, '가' 기호에는 필릿 용접의 삼각형이 없다.
- '현장 점 용접'은 원을 점 용접으로 본 것인데, 이 원은 기준선 위가 아니라 화살표와 기준선이 만나는 꺾임점에 있다.
긴 용지는 짧은 변은 그대로 두고 긴 변을 짧은 변의 배수로 늘린다. A3(297×420)을 3배 하면 긴 변이 297×3 = 891 mm이므로 A3×3 = 420×891 mm이고, 630 mm는 틀린다.
나머지 A3×4 = 420×1189, A4×3 = 297×630(210×3), A4×4 = 297×841(210×4)은 모두 맞다.