04년 2회차
총배기량은 약 1608cc이다.
실린더 1개의 배기량(단면적 × 행정)에 실린더 수를 곱한다. 안지름 80mm = 8cm, 행정 80mm = 8cm 를 대입한다.
- 2048cc 는 으로, 단면적에 필요한 를 빠뜨린 값이다.
- 1842cc 는 실린더 1개당 약 가 되어야 하는 값으로, 이 조건의 실린더 1개 배기량(약 )과 맞지 않는다.
- 6431cc 는 실린더 1개당 약 가 되어야 하는 값으로, 이 조건의 실린더 1개 배기량(약 )과 맞지 않는다.
실린더 블록이나 헤드의 평면도(휨)는 직각자(스트레이트 에지)와 필러 게이지를 함께 사용해 측정한다.
직각자를 면에 대고 생기는 틈새를 필러 게이지로 재어 허용 휨량을 초과하는지 판단한다.
- 마이크로미터는 지름이나 두께 같은 길이 치수를 측정하는 도구다.
- 다이얼 게이지는 축의 흔들림이나 런아웃 측정에 적합하다.
- 버니어 캘리퍼스는 내외경, 깊이 등을 재는 범용 측정기로 평면도 측정에는 쓰이지 않는다.
연료탱크에서 증발하는 가솔린 증기를 활성탄에 흡착시켰다가 엔진 가동 시 흡기 계통으로 보내 연소시키는 장치가 캐니스터이다.
이를 통해 대기 중으로 가솔린 증기가 그대로 방출되어 손실되는 것을 막는다.
- 연료압력조절기는 인젝터에 걸리는 연료압을 일정하게 유지하는 장치다.
- 서지탱크는 흡입 공기의 맥동을 줄여 균일하게 분배하는 역할을 한다.
- 연료제트는 연료 통로의 유량을 제한하는 부품이다.
브레이크 파이프에 작용하는 유압은 힘을 마스터실린더 단면적으로 나눈 값으로, 계산하면 약 32kgf/cm²이다.
마스터실린더 단면적은 이다.
유압은 로 계산된다.
피스톤링 1개당 마찰력에 링의 개수와 실린더 수를 모두 곱해야 총마찰력이 되므로, 각 값을 모두 곱한 식으로 나타낸다.
즉 이며, 한 실린더에 있는 모든 링의 마찰력 합에 실린더 개수를 곱해 전체 마찰력을 구한다.
4에틸 납(테트라에틸 납)은 휘발유의 옥탄가 향상제로 사용되는 물질로, 물과의 혼화성이 없고 엔진 냉각수 부동액으로서의 기능이 전혀 없으므로 냉각수 부동액으로 사용되지 않는다.
냉각수의 부동액으로 사용되는 물질은 물과의 혼화성이 우수하고, 어는점을 낮추며, 끓는점을 높이고, 부식성이 낮아야 한다.
- 에틸렌 글리콜은 자동차 냉각수의 표준 부동액으로 가장 널리 사용된다.
- 글리세린도 물과 잘 섞이고 부동액 성능이 우수하여 사용 가능하다.
- 메탄올은 물에 완전히 혼화되고 어는점 저하 효과가 크며 과거에 사용되기도 했다.
전자제어 기관에서 스로틀 보디는 가속페달과 연동되어 실린더로 들어가는 공기량을 조절하는 역할을 한다.
연료 분사량이나 공연비, 혼합 비율은 스로틀 보디가 아니라 ECU가 각종 센서 신호를 받아 인젝터를 제어함으로써 결정한다.
제동출력은 토크암에 작용하는 힘으로 구한 토크와 회전속도를 이용해 계산하며, 값은 약 16.7PS이다.
토크는 이다.
제동출력은 로 계산된다.
클러치판은 변속기 입력축(클러치축)의 스플라인에 끼워져, 클러치가 접속될 때 입력축을 회전시켜 동력을 변속기로 전달한다.
플라이휠은 크랭크축 끝에 결합되고 클러치 커버(압력판)는 그 플라이휠에 고정되며, 클러치판은 플라이휠과 압력판 사이에 끼인 채 입력축 스플라인 위를 앞뒤로 미끄러지면서 접속·차단된다.
축전지 셀에서는 음극판(-)이 양극판보다 1장 더 많다. 양극판이 화학적으로 더 활발해 팽창·변형되기 쉬우므로, 양쪽에서 음극판이 감싸 양극판의 활물질 탈락과 변형을 줄이기 위한 구조이다.
전자제어 점화장치에서 1차 전류를 ON/OFF로 단속하는 것은 파워 트랜지스터(파워 TR)이다.
ECU가 크랭크각 센서 등의 신호로 점화시기를 계산해 파워 TR의 베이스 신호를 제어하면, 파워 TR이 1차 코일 전류를 단속해 2차 쪽에 고전압을 유도한다.
- 크랭크각 센서와 TDC 센서는 ECU에 위치·회전 정보를 주는 입력 신호일 뿐 전류를 직접 단속하지 않는다.
- 노이즈 필터는 신호선의 잡음을 제거하는 부품으로 전류 단속과는 무관하다.
L-Jetronic은 흡입공기온도센서의 기준을 20℃로 두고 보정을 하는데, 흡입공기 온도가 20℃보다 높아지면 기본 분사량이 줄어드는 쪽으로 보정된다.
흡입공기 온도가 높으면 공기 밀도가 낮아져 실제 흡입 산소량이 줄어들므로, 그에 맞춰 연료 분사량도 감소시켜 공연비를 유지한다.
- 대기압이 표준대기압보다 높으면 공기 밀도가 높아져 오히려 분사량이 늘어나는 방향으로 보정된다.
- 냉각수 온도가 낮으면 워밍업 증량 보정이 들어가 분사량이 늘어난다.
- 축전지 전압이 낮으면 인젝터 무효 분사시간을 보상하기 위해 분사시간이 늘어난다.
키를 ST 위치로 돌려 크랭킹할 때 ECU는 크랭킹 신호를 별도로 입력받아 시동 모드임을 인식하고 시동 시 전용 연료 보정(시동 분사량 증량 등)을 수행한다.
크랭크각 센서, No.1 TDC 센서, 흡기온 센서는 크랭킹 여부와 관계없이 엔진이 회전하는 동안 상시 입력되는 신호로, ST 신호와는 별개의 정보이다.
다링톤 트랜지스터는 2개의 트랜지스터(일반적으로 NPN 또는 PNP)를 직렬로 결합한 구조로, 첫 번째 트랜지스터의 출력이 두 번째 트랜지스터의 베이스에 연결되어 있다. 이 구조로 인해 전류 증폭도(β)는 두 트랜지스터의 곱이 되므로 일반 트랜지스터보다 매우 높으며, 같은 출력 전류를 얻기 위해 필요한 베이스 전류는 훨씬 작다.
- "트랜지스터보다 작동 전류가 적다"와 "2개의 트랜지스터를 하나로 결합하여 전류 증폭도가 높다"는 모두 맞는 표현이지만, 후자가 다링톤 트랜지스터의 구조와 원리를 가장 직접적으로 설명한다.
- "전류 증폭도가 낮다"는 거짓이다(증폭도가 높음).
- "베이스 전류가 50A 정도 소요된다"도 거짓이다(베이스 전류는 μA 단위로 매우 작음).
토크컨버터의 스테이터는 펌프에서 나와 터빈을 거친 오일의 흐름 방향을 바꿔 다시 펌프 쪽으로 되돌려 보내는 역할을 하며, 이 과정에서 터빈의 회전력(토크)을 증대시킨다.
오일 흐름 방향을 바꿈으로써 반력을 만들어내 펌프가 만든 토크에 추가로 힘을 보태는 원리이다.
흡입공기량 검출 방식 중 공기의 질량유량을 직접 검출하는 것은 열선식(핫와이어) 방식이다.
가열된 열선이 통과하는 공기에 의해 냉각되는 정도로 전류 변화를 검출하는데, 이 원리는 공기의 온도·밀도 변화와 무관하게 실제 질량유량에 비례해 반응한다.
- 가동베인식은 공기 흐름에 밀리는 베인의 각도로 체적유량을 검출하는 방식이다.
- 칼만와류식도 와류 발생 빈도로 체적유량을 검출하는 방식이다.
토크 컨버터의 케이스(외함)는 엔진의 크랭크샤프트에 직접 기계적으로 연결되어 있다. 토크 컨버터는 엔진의 회전력을 유압 에너지로 변환하여 변속기에 전달하는 장치이므로, 케이스가 크랭크샤프트와 함께 회전해야 한다. 토크 컨버터 내부의 펌프 임펠러, 터빈, 스테이터 등의 요소들이 이 케이스 내에서 움직이며 유압 전달을 수행한다.
바퀴가 받는 동력은 회전력(토크)과 회전속도로 계산하며, 값은 약 15.36PS이다.
토크는 이다.
동력은 로 계산된다.
가솔린을 흡기다기관에 분사하는 스파크 점화기관의 기본 사이클은 정적사이클(오토 사이클)이다.
일정한 체적에서 열이 공급된다고 가정하는 이론 사이클로, 압축-정적가열(폭발)-팽창-정적방열의 과정을 거친다.
디젤사이클(정압사이클)은 압축착화기관, 사바데사이클은 복합기관에 적용되는 이론 사이클로 스파크 점화기관과는 다르다.
정전류 충전법에서 축전지의 적당한 충전전류는 축전지의 용량을 충전시간(시간)으로 나눈 값으로 결정된다. 일반적으로 축전지는 10시간 방전율(C/10)을 기준으로 충전전류를 설정하는 것이 표준이다. 50Ah 축전지를 10시간에 완전히 충전하려면 충전전류 = 50Ah ÷ 10h = 5A가 된다. 이 값은 축전지의 수명 연장과 과열 방지를 위한 안전한 충전 기준이다.
실루민의 주성분은 Al-Si다.
실루민은 알루미늄(Al)에 규소(Si)를 첨가한 알루미늄 합금이다.
- Al-Cu는 실루민의 주성분 표기가 아니다.
- Al-Mg는 실루민의 주성분 표기가 아니다.
- Al-Cu-Si는 실루민의 주성분 표기가 아니다.
인은 엘린바의 주요 성분에 해당하지 않는다.
엘린바는 철에 니켈과 크롬을 첨가해 만든 불변강으로 온도에 따른 탄성률 변화가 매우 작다.
- 니켈은 엘린바의 주요 성분이다.
- 크롬은 엘린바의 주요 성분이다.
- 철은 엘린바의 주요 성분이다.
고정보는 정정보가 아니다.
정정보는 힘의 평형 조건만으로 반력을 구할 수 있는 보이며, 고정보는 평형 조건만으로 반력을 구할 수 없는 부정정보에 속한다.
- 내다지보는 정정보에 해당한다.
- 단순보는 정정보에 해당한다.
- 돌출보는 정정보에 해당한다.
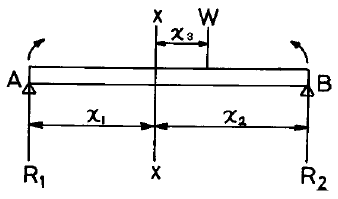
평형 상태인 보에서 X-X 지점에 대한 휨 모멘트 대수합은 0이다.
그림은 A 지점 반력 , B 지점 반력 , X-X에서 오른쪽으로 떨어진 하중 W이며, X-X까지 거리는 왼쪽 , 오른쪽 이다. 시계 방향을 양으로 잡으면 대수합은 이다.
, 를 대입하면 모든 항이 지워져 0이 된다.
- '1/2': 대수합은 하중과 거리 값에 관계없이 0이므로 성립하지 않는다.
- '1': 같은 이유로 0이 아닌 값은 나올 수 없다.
- '2': 같은 이유로 0이 아닌 값은 나올 수 없다.
전기저항 용접의 발열량은 전류의 제곱에 비례하는 줄의 법칙식으로 구한다.
저항 R과 통전시간 t는 1차항으로 들어가고 전류 I만 제곱항으로 들어가 "H = 0.24I 2 Rt"() 형태가 된다.
- "H = (0.24) 2 IRt"()는 전류가 아닌 계수가 제곱된 형태로 옳은 식이 아니다.
- "H = 0.24IR 2 t"()는 저항이 제곱된 형태로 옳은 식이 아니다.
- "H = 0.24IRt 2"()는 시간이 제곱된 형태로 옳은 식이 아니다.
전력은 4.8kW이다.
전압과 전류를 곱해 전력을 구한 뒤 킬로와트로 환산한다.
- 4.2kW 는 전압 30V 에서 전류가 140A 일 때의 값이다.
- 5.3kW 는 전압 30V 에서 전류가 160A 보다 커야 나오는 값이다.
- 7.6kW 는 전압 30V 에서 전류가 250A 를 넘어야 나오는 값이다.
"포트 파워 램"의 상품명을 가진 파워 유닛 잭은 수동식 유압 잭이다.
포트 파워는 유압 펌프·고압 호스·스피드 커플러로 구성된 유압 바디 잭이며, 램을 구동하는 유압은 유압 펌프에서 발생한다.
- 수동식 레버 블록은 포트 파워 램에 해당하지 않는다.
- 전동 유압 잭은 포트 파워 램에 해당하지 않는다.
- 공기 구동 유압 잭은 포트 파워 램에 해당하지 않는다.
공척은 도면에 쓰이는 척도 종류가 아니다.
도면 척도는 실물 크기와 같은 실척, 축소해 그리는 축척, 확대해 그리는 배척으로 구분된다.
- 실척은 척도의 한 종류다.
- 축척은 척도의 한 종류다.
- 배척은 척도의 한 종류다.
알부민수지는 수지의 종류에 해당하지 않는다.
알부민은 단백질의 일종으로, 멜라민·아크릴·우레탄과 같은 수지 계열에 속하지 않는다.
- 멜라민수지는 수지의 한 종류다.
- 아크릴수지는 수지의 한 종류다.
- 우레탄수지는 수지의 한 종류다.
탄소강은 탄소량이 증가할수록 용해되는 온도가 "낮아진다."
철-탄소 상태도에서 탄소량이 늘수록 고상선 온도가 낮아지는 경향을 보인다.
- "같다."는 탄소량에 따른 변화 사실과 맞지 않는다.
- "높아진다."는 탄소량에 따른 변화 방향과 반대다.
- "탄소의 양과는 무관하다."는 탄소량에 따라 온도가 변하는 사실과 맞지 않는다.
체심 입방격자의 원자수는 9개로 계산한다.
단위격자의 8개 꼭짓점과 중심에 위치한 1개를 모두 세어 원자수를 나타내는 방식이다.
- 8개는 꼭짓점만 센 값으로 중심 원자를 포함하지 않는다.
- 14개는 면심 입방격자의 원자수에 해당한다.
- 17개는 체심 입방격자의 원자수 계산과 맞지 않는다.
크로스 멤버의 각 접속부는 프레임 기준선에 들어가는 사항이 아니다.
프레임 기준선은 타이어가 땅에 닿는 면, 앞 뒤 차축의 중심선, 프레임 중앙 수평부분의 윗면과 같은 기준을 사용한다.
- 타이어가 땅에 닿는 면은 프레임 기준선에 들어가는 사항이다.
- 앞 뒤 차축의 중심선은 프레임 기준선에 들어가는 사항이다.
- 프레임 중앙 수평부분의 윗면은 프레임 기준선에 들어가는 사항이다.
작은 원 모양으로 변형된 박판은 박판 점 수축법으로 교정하는 것이 바람직하다.
변형 모양이 작은 원일 때 적용하는 수축 교정 방법이 점 수축법이다.
- 박판 직선 수축법은 작은 원 모양 변형의 교정 방법으로 제시되는 것이 아니다.
- 박판 기계적 처리방법은 작은 원 모양 변형의 교정 방법으로 제시되는 것이 아니다.
- 로울러 가공법은 작은 원 모양 변형의 교정 방법으로 제시되는 것이 아니다.
녹을 갈아내고 묵은 도막을 제거하는 데는 "# 16 ~ 24"의 연마지가 가장 적합하다.
연마지는 번호가 작을수록 거칠다. 제시된 범위 가운데 가장 거친 "# 16 ~ 24"가 녹과 묵은 도막 제거에 해당한다.
- "# 100 ~ 320"은 "# 16 ~ 24"보다 고운 범위다.
- "# 80 ~ 150"은 "# 16 ~ 24"보다 고운 범위다.
- "# 40 ~ 100"은 "# 16 ~ 24"보다 고운 범위다.
CO2 용접에서 용입부족(incomplete penetration)은 용접 비드가 모재에 충분히 녹아 들어가지 않는 결함으로, 주요 원인은 용접전류 부족, 용접속도 과다, 겹침 너비 부족 등 열량 부족 또는 용접 형상 문제와 관련된다. 반면 모재에 과다한 산소 공급은 산화로 인한 다공성, 용착금속 취성 증가 등의 문제를 야기하지만, 용입부족의 직접적 원인이 아니다.
- 용접겹침이 좁으면 융합면적이 감소한다.
- 용접전류가 낮으면 아크 열량이 감소한다.
- 와이어 공급률이 빠르면 상대적으로 용접속도가 빨라져 열량이 감소한다.
네 곳이 모두 일직선상에 있으면 프레임 각부의 높이가 정상임을 의미한다.
데이텀 라인 게이지는 프레임 기준선으로부터 일정한 치수를 내려 수평 바에 옮겨 높이 편차를 점검하는 도구다.
- "프레임 각부의 길이가 정상"은 이 측정 방식이 나타내는 값이 아니다.
- "프레임 각부의 너비가 정상"은 이 측정 방식이 나타내는 값이 아니다.
- "프레임 각부의 브레킷이 정상"은 이 측정 방식이 나타내는 값이 아니다.
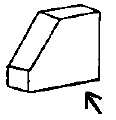


3각법으로 맞게 그린 것은 평면도 가운데에 실선, 우측면도 가운데에 숨은선(파선)이 있는 것이다.
화살표 방향에서 본 정면도는 왼쪽 끝이 낮고 경사면을 따라 오른쪽이 높아지는 윤곽이며, 네 보기의 정면도는 모두 같다. 위에서 보면 경사면과 윗면의 경계 모서리가 보여 평면도에 실선이 되고, 오른쪽에서 보면 낮은 왼쪽 끝과 경사면의 경계 모서리가 높은 오른쪽 끝면에 가려 숨은선이 된다.
- 평면도에 실선, 우측면도에 가운데 실선이 있는 그림: 오른쪽에서 가려지는 모서리를 실선으로 그렸다.
- 평면도에 파선, 우측면도에 실선이 있는 그림: 위에서 보이는 모서리를 파선으로, 가려지는 모서리를 실선으로 그렸다.
- 평면도에 가운데 선이 없고 우측면도에 파선이 있는 그림: 위에서 보이는 경사면과 윗면의 경계선이 빠졌다.
크로스 멤버의 각 접속부는 일반 프레임 기준선에 해당하지 않는다.
일반 프레임 기준선에는 타이어가 지면에 닿는 면, 프레임의 중앙 하부 수평부분의 밑바닥, 리어 스프링 브래킷 중심을 통한 선이 포함된다.
- 타이어가 지면에 닿는 면은 일반 프레임 기준선에 포함된다.
- 프레임의 중앙 하부 수평부분의 밑바닥은 일반 프레임 기준선에 포함된다.
- 리어 스프링 브래킷 중심을 통한 선은 일반 프레임 기준선에 포함된다.
아크릴·우레탄·에폭시·멜라민 등으로 구성되어 도막을 형성하는 주 요소는 수지다.
도료는 수지·안료·용제로 이루어지며, 그중 수지가 도막을 형성하는 주 요소다.
- 안료는 색채와 은폐력을 주는 성분으로 도막 형성의 주 요소가 아니다.
- 용제는 수지를 녹이는 성분으로 도막 형성의 주 요소가 아니다.
- 첨가제는 보조 성분으로 도막 형성의 주 요소가 아니다.
충돌·접촉 사고에서 차체를 보호하면서 외관상의 아름다움도 함께 주는 부품은 범퍼다.
범퍼는 차체 앞뒤에 장착되는 보호 부품이면서 외관을 이루는 부품이다.
- 프런트 펜더는 이 설명에 해당하는 부품이 아니다.
- 도어는 이 설명에 해당하는 부품이 아니다.
- 그릴은 이 설명에 해당하는 부품이 아니다.
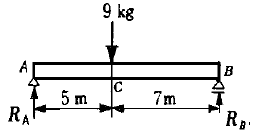
반력은 R A =5.25, R B =3.75(kg)이다.
그림은 A에서 5 m 떨어진 C점에 9 kg 하중이 걸리고 C에서 B까지 7 m, 전체 12 m인 단순보이다. 모멘트 평형으로 구한다.
,
합 로 하중과 같다.
- 'R A =4.8, R B =3.2': 합이 8로 하중 9와 맞지 않는다.
- 'R A =1.8, R B =1.29': 합이 3.09로 하중 9와 맞지 않는다.
- 'R A =21.6, R B =15.43': 합이 37.03으로 하중 9보다 크다.
충격에 의한 바디 수정의 기본고정 위치로 적합한 곳은 "라카 패널 플런지"(로커 패널 플랜지)다.
바디 수정의 기본 고정은 로커 패널(사이드 실) 하단 플랜지를 클램프로 잡아 차체를 수정기에 고정하는 방식이다.
- 카울 탑 패널 조인트는 기본고정 위치가 아니다.
- 센터 바디필러 패널은 기본고정 위치가 아니다.
- 쿼터 패널 플런지는 기본고정 위치가 아니다.
제시된 수공 판금용 공구 중 접합용 공구는 스패너다.
스패너는 볼트·너트를 조이는 공구로, 수공 판금용 공구 분류에서 접합용에 속한다.
- 펀치는 접합용 공구로 분류되지 않는다.
- 에어소-오는 접합용 공구로 분류되지 않는다.
- 꺽음대는 접합용 공구로 분류되지 않는다.
대시 로어 패널 인너의 변화 점검은 보디 뒷부분에 외력이 작용했을 때의 점검부위에 해당하지 않는다.
대시 로어 패널은 차체 앞부분(엔진룸과 실내 경계)에 위치해 뒷부분 충격 점검 범위와는 거리가 있다.
- 리어 사이드 멤버의 형상과 단면변화는 뒷부분 점검부위에 해당한다.
- 리어휀더 인너 판넬의 변화는 뒷부분 점검부위에 해당한다.
- 타고있는 사람과 적재물의 관성 운동에 의한 시트등의 장치물 손상은 뒷부분 점검부위에 해당한다.
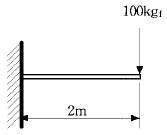
최대 굽힘모멘트는 200kgf· m이다.
그림은 왼쪽 벽에 고정된 외팔보의 끝(고정단에서 2m)에 100kgf가 걸린 모양이다. 최대 굽힘모멘트는 고정단에서 생긴다.
- '25kgf· m': 이 값이 되려면 팔 길이가 0.25 m여야 하는데 그림은 2m이다.
- '50kgf· m': 팔 길이가 0.5 m여야 하므로 그림과 맞지 않는다.
- '100kgf· m': 팔 길이가 1 m여야 하므로 그림과 맞지 않는다.
베이스 라인은 모노코크 보디의 기본 정렬 항목에 해당하지 않는다.
모노코크 보디의 기본 정렬은 데이텀 라인, 레벨, 센터 라인의 세 가지로 구성된다.
- 데이텀 라인은 기본 정렬 항목에 해당한다.
- 레벨은 기본 정렬 항목에 해당한다.
- 센터 라인은 기본 정렬 항목에 해당한다.
인괘 압출은 판금 인출 공정에 속하지 않는 항목이다.
차체정비의 인출 공정에는 흡입 인출, 타출 인출, 맞잡음 인출이 포함된다.
- 흡입 인출은 인출 공정에 속한다.
- 타출 인출은 인출 공정에 속한다.
- 맞잡음 인출은 인출 공정에 속한다.
다이케스팅은 판금작업에 이용하는 가공법이 아니다.
다이케스팅은 녹인 금속을 금형에 주입하는 주조법이고, 전단·굽힘·드로잉은 판재를 가공하는 판금작업 방법이다.
- 전단은 판금작업에 이용하는 방법이다.
- 굽힘은 판금작업에 이용하는 방법이다.
- 드로잉은 판금작업에 이용하는 방법이다.
중장비 공장에서 헬멧을 착용하는 목적은 낙하물이나 충돌 등의 위험으로부터 머리를 보호해 작업원의 안전을 지키기 위해서이다.
사기 진작이나 외관, 단합 등은 부수적 효과일 뿐 헬멧 착용을 의무화하는 본질적 이유가 아니다.
급속충전은 축전지를 손상시키지 않도록 접지(-) 케이블을 분리한 뒤 진행하는 것이 원칙이므로, 차량에 연결된 양쪽 케이블을 단단히 고정한 채로 충전한다는 설명은 틀렸다.
축전지를 차에 연결한 상태로 급속충전을 하면 큰 충전전류가 발전기의 다이오드나 전자제어장치로 흘러 손상을 일으킬 수 있기 때문이다.
- 각 셀의 플러그를 열어 가스를 배출시키는 것은 폭발을 막기 위한 올바른 조치다.
- 전해액 온도가 45℃를 넘지 않도록 관리하는 것도 올바른 주의사항이다.
- 스파크로 인한 인화성 가스 폭발을 막기 위해 불꽃이 튀지 않도록 하는 것도 맞는 설명이다.
즉시 전원을 차단하는 것이 기계에서 이상 소음·진동·냄새가 발생했을 때 가장 먼저 취해야 할 조치다.
가동을 멈추지 않고 원인을 파악하거나 보고·대기부터 하면 그 사이에 기계 손상이나 화재, 인명 사고로 이어질 위험이 커진다.
마스터 실린더를 조립할 때 부품을 세척한 뒤 마지막에는 알코올로 헹구는 것이 좋다.
브레이크 계통은 고무 컵·시일이 사용되는데, 석유나 휘발유 같은 광물성 세척유가 남아 있으면 고무가 팽윤·변질되어 오일이 새거나 작동 불량을 일으킨다. 알코올은 브레이크액과 친화성이 있고 잔류하더라도 고무를 손상시키지 않아 최종 세척에 적합하다.
기관 정비용 수공구는 정해진 규격품을 사용해야 하므로, 수공으로 적당히 만든 공구를 사용해도 된다는 설명은 틀렸다.
임의로 가공한 공구는 강도와 치수가 보증되지 않아 작업 중 파손되거나 미끄러져 부상을 일으킬 수 있다.
- 용도에 맞는 공구만 사용하는 것과 사용 후 정해진 장소에 보관하는 것, 작업대에서 떨어지지 않게 두는 것은 모두 올바른 수공구 관리 원칙이다.
가공물에 남은 줄밥은 솔로 제거하는 것이 가장 안전하다.
입으로 불면 미세한 금속 가루가 눈이나 호흡기로 들어갈 위험이 있고, 손이나 헝겊으로 닦아내면 날카로운 절삭 부스러기에 베이거나 찔릴 수 있다.
"작업 시작시는 산소 밸브와 아세틸렌 밸브를 동시에 연다."는 가스 용접의 옳지 못한 작업방법이다.
점화할 때는 아세틸렌 밸브를 먼저 열어 점화한 뒤 산소 밸브를 연다. 두 밸브를 동시에 여는 것은 이 순서와 맞지 않는다.
- "작업 시작시는 아세틸렌 밸브를 먼저 열고 점화한 후 산소 밸브를 연다."는 옳은 작업방법이다.
- "작업 착수전에 반드시 소화수 준비를 잊지 말어야 한다."는 옳은 작업방법이다.
- "역화가 발생하면 곧 토치의 산소 밸브를 닫고 아세틸렌 밸브를 닫는다."는 옳은 작업방법이다.
배관 도중에 설치되어 규정 압력을 넘으면 자동으로 가스를 배출시키는 장치는 안전밸브이다.
언로우더 밸브는 압축기의 무부하 운전을 위한 것이고, 체크밸브는 역류 방지, 압력계는 압력을 표시할 뿐 배출 기능이 없어 안전밸브와는 역할이 다르다.
운반작업에서는 무거운 물건을 아래에, 가벼운 물건을 위에 쌓아야 적재물이 안정된다.
차의 동요로 안정이 무너지기 쉬운 상황일수록 무게중심을 낮춰야 하므로, 무거운 물건을 위에 쌓는다는 설명은 안전수칙에 어긋난다.
화물이나 운반차에 사람이 타지 않도록 하고 긴 물건의 끝단에 위험 표시를 하는 것은 올바른 수칙이다.
재해나 상해가 발생할 수 있는 장소의 위험 표시에는 주황색을 사용한다.
정비 현장의 안전색채 구분에서 녹색은 안전·구급·피난, 노란색은 충돌·추락 등에 대한 주의, 보라색은 방사능 관련 표시에 쓰이는 반면, 주황색은 기계·설비의 위험 부위나 재해·상해가 발생할 우려가 있는 장소를 나타낼 때 사용한다.
총배기량은 약 1608cc이다.
실린더 1개의 배기량(단면적 × 행정)에 실린더 수를 곱한다. 안지름 80mm = 8cm, 행정 80mm = 8cm 를 대입한다.
- 2048cc 는 으로, 단면적에 필요한 를 빠뜨린 값이다.
- 1842cc 는 실린더 1개당 약 가 되어야 하는 값으로, 이 조건의 실린더 1개 배기량(약 )과 맞지 않는다.
- 6431cc 는 실린더 1개당 약 가 되어야 하는 값으로, 이 조건의 실린더 1개 배기량(약 )과 맞지 않는다.
실린더 블록이나 헤드의 평면도(휨)는 직각자(스트레이트 에지)와 필러 게이지를 함께 사용해 측정한다.
직각자를 면에 대고 생기는 틈새를 필러 게이지로 재어 허용 휨량을 초과하는지 판단한다.
- 마이크로미터는 지름이나 두께 같은 길이 치수를 측정하는 도구다.
- 다이얼 게이지는 축의 흔들림이나 런아웃 측정에 적합하다.
- 버니어 캘리퍼스는 내외경, 깊이 등을 재는 범용 측정기로 평면도 측정에는 쓰이지 않는다.
연료탱크에서 증발하는 가솔린 증기를 활성탄에 흡착시켰다가 엔진 가동 시 흡기 계통으로 보내 연소시키는 장치가 캐니스터이다.
이를 통해 대기 중으로 가솔린 증기가 그대로 방출되어 손실되는 것을 막는다.
- 연료압력조절기는 인젝터에 걸리는 연료압을 일정하게 유지하는 장치다.
- 서지탱크는 흡입 공기의 맥동을 줄여 균일하게 분배하는 역할을 한다.
- 연료제트는 연료 통로의 유량을 제한하는 부품이다.
브레이크 파이프에 작용하는 유압은 힘을 마스터실린더 단면적으로 나눈 값으로, 계산하면 약 32kgf/cm²이다.
마스터실린더 단면적은 이다.
유압은 로 계산된다.
피스톤링 1개당 마찰력에 링의 개수와 실린더 수를 모두 곱해야 총마찰력이 되므로, 각 값을 모두 곱한 식으로 나타낸다.
즉 이며, 한 실린더에 있는 모든 링의 마찰력 합에 실린더 개수를 곱해 전체 마찰력을 구한다.
4에틸 납(테트라에틸 납)은 휘발유의 옥탄가 향상제로 사용되는 물질로, 물과의 혼화성이 없고 엔진 냉각수 부동액으로서의 기능이 전혀 없으므로 냉각수 부동액으로 사용되지 않는다.
냉각수의 부동액으로 사용되는 물질은 물과의 혼화성이 우수하고, 어는점을 낮추며, 끓는점을 높이고, 부식성이 낮아야 한다.
- 에틸렌 글리콜은 자동차 냉각수의 표준 부동액으로 가장 널리 사용된다.
- 글리세린도 물과 잘 섞이고 부동액 성능이 우수하여 사용 가능하다.
- 메탄올은 물에 완전히 혼화되고 어는점 저하 효과가 크며 과거에 사용되기도 했다.
전자제어 기관에서 스로틀 보디는 가속페달과 연동되어 실린더로 들어가는 공기량을 조절하는 역할을 한다.
연료 분사량이나 공연비, 혼합 비율은 스로틀 보디가 아니라 ECU가 각종 센서 신호를 받아 인젝터를 제어함으로써 결정한다.
제동출력은 토크암에 작용하는 힘으로 구한 토크와 회전속도를 이용해 계산하며, 값은 약 16.7PS이다.
토크는 이다.
제동출력은 로 계산된다.
클러치판은 변속기 입력축(클러치축)의 스플라인에 끼워져, 클러치가 접속될 때 입력축을 회전시켜 동력을 변속기로 전달한다.
플라이휠은 크랭크축 끝에 결합되고 클러치 커버(압력판)는 그 플라이휠에 고정되며, 클러치판은 플라이휠과 압력판 사이에 끼인 채 입력축 스플라인 위를 앞뒤로 미끄러지면서 접속·차단된다.
축전지 셀에서는 음극판(-)이 양극판보다 1장 더 많다. 양극판이 화학적으로 더 활발해 팽창·변형되기 쉬우므로, 양쪽에서 음극판이 감싸 양극판의 활물질 탈락과 변형을 줄이기 위한 구조이다.
전자제어 점화장치에서 1차 전류를 ON/OFF로 단속하는 것은 파워 트랜지스터(파워 TR)이다.
ECU가 크랭크각 센서 등의 신호로 점화시기를 계산해 파워 TR의 베이스 신호를 제어하면, 파워 TR이 1차 코일 전류를 단속해 2차 쪽에 고전압을 유도한다.
- 크랭크각 센서와 TDC 센서는 ECU에 위치·회전 정보를 주는 입력 신호일 뿐 전류를 직접 단속하지 않는다.
- 노이즈 필터는 신호선의 잡음을 제거하는 부품으로 전류 단속과는 무관하다.
L-Jetronic은 흡입공기온도센서의 기준을 20℃로 두고 보정을 하는데, 흡입공기 온도가 20℃보다 높아지면 기본 분사량이 줄어드는 쪽으로 보정된다.
흡입공기 온도가 높으면 공기 밀도가 낮아져 실제 흡입 산소량이 줄어들므로, 그에 맞춰 연료 분사량도 감소시켜 공연비를 유지한다.
- 대기압이 표준대기압보다 높으면 공기 밀도가 높아져 오히려 분사량이 늘어나는 방향으로 보정된다.
- 냉각수 온도가 낮으면 워밍업 증량 보정이 들어가 분사량이 늘어난다.
- 축전지 전압이 낮으면 인젝터 무효 분사시간을 보상하기 위해 분사시간이 늘어난다.
키를 ST 위치로 돌려 크랭킹할 때 ECU는 크랭킹 신호를 별도로 입력받아 시동 모드임을 인식하고 시동 시 전용 연료 보정(시동 분사량 증량 등)을 수행한다.
크랭크각 센서, No.1 TDC 센서, 흡기온 센서는 크랭킹 여부와 관계없이 엔진이 회전하는 동안 상시 입력되는 신호로, ST 신호와는 별개의 정보이다.
다링톤 트랜지스터는 2개의 트랜지스터(일반적으로 NPN 또는 PNP)를 직렬로 결합한 구조로, 첫 번째 트랜지스터의 출력이 두 번째 트랜지스터의 베이스에 연결되어 있다. 이 구조로 인해 전류 증폭도(β)는 두 트랜지스터의 곱이 되므로 일반 트랜지스터보다 매우 높으며, 같은 출력 전류를 얻기 위해 필요한 베이스 전류는 훨씬 작다.
- "트랜지스터보다 작동 전류가 적다"와 "2개의 트랜지스터를 하나로 결합하여 전류 증폭도가 높다"는 모두 맞는 표현이지만, 후자가 다링톤 트랜지스터의 구조와 원리를 가장 직접적으로 설명한다.
- "전류 증폭도가 낮다"는 거짓이다(증폭도가 높음).
- "베이스 전류가 50A 정도 소요된다"도 거짓이다(베이스 전류는 μA 단위로 매우 작음).
토크컨버터의 스테이터는 펌프에서 나와 터빈을 거친 오일의 흐름 방향을 바꿔 다시 펌프 쪽으로 되돌려 보내는 역할을 하며, 이 과정에서 터빈의 회전력(토크)을 증대시킨다.
오일 흐름 방향을 바꿈으로써 반력을 만들어내 펌프가 만든 토크에 추가로 힘을 보태는 원리이다.
흡입공기량 검출 방식 중 공기의 질량유량을 직접 검출하는 것은 열선식(핫와이어) 방식이다.
가열된 열선이 통과하는 공기에 의해 냉각되는 정도로 전류 변화를 검출하는데, 이 원리는 공기의 온도·밀도 변화와 무관하게 실제 질량유량에 비례해 반응한다.
- 가동베인식은 공기 흐름에 밀리는 베인의 각도로 체적유량을 검출하는 방식이다.
- 칼만와류식도 와류 발생 빈도로 체적유량을 검출하는 방식이다.
토크 컨버터의 케이스(외함)는 엔진의 크랭크샤프트에 직접 기계적으로 연결되어 있다. 토크 컨버터는 엔진의 회전력을 유압 에너지로 변환하여 변속기에 전달하는 장치이므로, 케이스가 크랭크샤프트와 함께 회전해야 한다. 토크 컨버터 내부의 펌프 임펠러, 터빈, 스테이터 등의 요소들이 이 케이스 내에서 움직이며 유압 전달을 수행한다.
바퀴가 받는 동력은 회전력(토크)과 회전속도로 계산하며, 값은 약 15.36PS이다.
토크는 이다.
동력은 로 계산된다.
가솔린을 흡기다기관에 분사하는 스파크 점화기관의 기본 사이클은 정적사이클(오토 사이클)이다.
일정한 체적에서 열이 공급된다고 가정하는 이론 사이클로, 압축-정적가열(폭발)-팽창-정적방열의 과정을 거친다.
디젤사이클(정압사이클)은 압축착화기관, 사바데사이클은 복합기관에 적용되는 이론 사이클로 스파크 점화기관과는 다르다.
정전류 충전법에서 축전지의 적당한 충전전류는 축전지의 용량을 충전시간(시간)으로 나눈 값으로 결정된다. 일반적으로 축전지는 10시간 방전율(C/10)을 기준으로 충전전류를 설정하는 것이 표준이다. 50Ah 축전지를 10시간에 완전히 충전하려면 충전전류 = 50Ah ÷ 10h = 5A가 된다. 이 값은 축전지의 수명 연장과 과열 방지를 위한 안전한 충전 기준이다.
실루민의 주성분은 Al-Si다.
실루민은 알루미늄(Al)에 규소(Si)를 첨가한 알루미늄 합금이다.
- Al-Cu는 실루민의 주성분 표기가 아니다.
- Al-Mg는 실루민의 주성분 표기가 아니다.
- Al-Cu-Si는 실루민의 주성분 표기가 아니다.
인은 엘린바의 주요 성분에 해당하지 않는다.
엘린바는 철에 니켈과 크롬을 첨가해 만든 불변강으로 온도에 따른 탄성률 변화가 매우 작다.
- 니켈은 엘린바의 주요 성분이다.
- 크롬은 엘린바의 주요 성분이다.
- 철은 엘린바의 주요 성분이다.
고정보는 정정보가 아니다.
정정보는 힘의 평형 조건만으로 반력을 구할 수 있는 보이며, 고정보는 평형 조건만으로 반력을 구할 수 없는 부정정보에 속한다.
- 내다지보는 정정보에 해당한다.
- 단순보는 정정보에 해당한다.
- 돌출보는 정정보에 해당한다.
평형 상태인 보에서 X-X 지점에 대한 휨 모멘트 대수합은 0이다.
그림은 A 지점 반력 , B 지점 반력 , X-X에서 오른쪽으로 떨어진 하중 W이며, X-X까지 거리는 왼쪽 , 오른쪽 이다. 시계 방향을 양으로 잡으면 대수합은 이다.
, 를 대입하면 모든 항이 지워져 0이 된다.
- '1/2': 대수합은 하중과 거리 값에 관계없이 0이므로 성립하지 않는다.
- '1': 같은 이유로 0이 아닌 값은 나올 수 없다.
- '2': 같은 이유로 0이 아닌 값은 나올 수 없다.
전기저항 용접의 발열량은 전류의 제곱에 비례하는 줄의 법칙식으로 구한다.
저항 R과 통전시간 t는 1차항으로 들어가고 전류 I만 제곱항으로 들어가 "H = 0.24I 2 Rt"() 형태가 된다.
- "H = (0.24) 2 IRt"()는 전류가 아닌 계수가 제곱된 형태로 옳은 식이 아니다.
- "H = 0.24IR 2 t"()는 저항이 제곱된 형태로 옳은 식이 아니다.
- "H = 0.24IRt 2"()는 시간이 제곱된 형태로 옳은 식이 아니다.
전력은 4.8kW이다.
전압과 전류를 곱해 전력을 구한 뒤 킬로와트로 환산한다.
- 4.2kW 는 전압 30V 에서 전류가 140A 일 때의 값이다.
- 5.3kW 는 전압 30V 에서 전류가 160A 보다 커야 나오는 값이다.
- 7.6kW 는 전압 30V 에서 전류가 250A 를 넘어야 나오는 값이다.
"포트 파워 램"의 상품명을 가진 파워 유닛 잭은 수동식 유압 잭이다.
포트 파워는 유압 펌프·고압 호스·스피드 커플러로 구성된 유압 바디 잭이며, 램을 구동하는 유압은 유압 펌프에서 발생한다.
- 수동식 레버 블록은 포트 파워 램에 해당하지 않는다.
- 전동 유압 잭은 포트 파워 램에 해당하지 않는다.
- 공기 구동 유압 잭은 포트 파워 램에 해당하지 않는다.
공척은 도면에 쓰이는 척도 종류가 아니다.
도면 척도는 실물 크기와 같은 실척, 축소해 그리는 축척, 확대해 그리는 배척으로 구분된다.
- 실척은 척도의 한 종류다.
- 축척은 척도의 한 종류다.
- 배척은 척도의 한 종류다.
알부민수지는 수지의 종류에 해당하지 않는다.
알부민은 단백질의 일종으로, 멜라민·아크릴·우레탄과 같은 수지 계열에 속하지 않는다.
- 멜라민수지는 수지의 한 종류다.
- 아크릴수지는 수지의 한 종류다.
- 우레탄수지는 수지의 한 종류다.
탄소강은 탄소량이 증가할수록 용해되는 온도가 "낮아진다."
철-탄소 상태도에서 탄소량이 늘수록 고상선 온도가 낮아지는 경향을 보인다.
- "같다."는 탄소량에 따른 변화 사실과 맞지 않는다.
- "높아진다."는 탄소량에 따른 변화 방향과 반대다.
- "탄소의 양과는 무관하다."는 탄소량에 따라 온도가 변하는 사실과 맞지 않는다.
체심 입방격자의 원자수는 9개로 계산한다.
단위격자의 8개 꼭짓점과 중심에 위치한 1개를 모두 세어 원자수를 나타내는 방식이다.
- 8개는 꼭짓점만 센 값으로 중심 원자를 포함하지 않는다.
- 14개는 면심 입방격자의 원자수에 해당한다.
- 17개는 체심 입방격자의 원자수 계산과 맞지 않는다.
크로스 멤버의 각 접속부는 프레임 기준선에 들어가는 사항이 아니다.
프레임 기준선은 타이어가 땅에 닿는 면, 앞 뒤 차축의 중심선, 프레임 중앙 수평부분의 윗면과 같은 기준을 사용한다.
- 타이어가 땅에 닿는 면은 프레임 기준선에 들어가는 사항이다.
- 앞 뒤 차축의 중심선은 프레임 기준선에 들어가는 사항이다.
- 프레임 중앙 수평부분의 윗면은 프레임 기준선에 들어가는 사항이다.
작은 원 모양으로 변형된 박판은 박판 점 수축법으로 교정하는 것이 바람직하다.
변형 모양이 작은 원일 때 적용하는 수축 교정 방법이 점 수축법이다.
- 박판 직선 수축법은 작은 원 모양 변형의 교정 방법으로 제시되는 것이 아니다.
- 박판 기계적 처리방법은 작은 원 모양 변형의 교정 방법으로 제시되는 것이 아니다.
- 로울러 가공법은 작은 원 모양 변형의 교정 방법으로 제시되는 것이 아니다.
녹을 갈아내고 묵은 도막을 제거하는 데는 "# 16 ~ 24"의 연마지가 가장 적합하다.
연마지는 번호가 작을수록 거칠다. 제시된 범위 가운데 가장 거친 "# 16 ~ 24"가 녹과 묵은 도막 제거에 해당한다.
- "# 100 ~ 320"은 "# 16 ~ 24"보다 고운 범위다.
- "# 80 ~ 150"은 "# 16 ~ 24"보다 고운 범위다.
- "# 40 ~ 100"은 "# 16 ~ 24"보다 고운 범위다.
CO2 용접에서 용입부족(incomplete penetration)은 용접 비드가 모재에 충분히 녹아 들어가지 않는 결함으로, 주요 원인은 용접전류 부족, 용접속도 과다, 겹침 너비 부족 등 열량 부족 또는 용접 형상 문제와 관련된다. 반면 모재에 과다한 산소 공급은 산화로 인한 다공성, 용착금속 취성 증가 등의 문제를 야기하지만, 용입부족의 직접적 원인이 아니다.
- 용접겹침이 좁으면 융합면적이 감소한다.
- 용접전류가 낮으면 아크 열량이 감소한다.
- 와이어 공급률이 빠르면 상대적으로 용접속도가 빨라져 열량이 감소한다.
네 곳이 모두 일직선상에 있으면 프레임 각부의 높이가 정상임을 의미한다.
데이텀 라인 게이지는 프레임 기준선으로부터 일정한 치수를 내려 수평 바에 옮겨 높이 편차를 점검하는 도구다.
- "프레임 각부의 길이가 정상"은 이 측정 방식이 나타내는 값이 아니다.
- "프레임 각부의 너비가 정상"은 이 측정 방식이 나타내는 값이 아니다.
- "프레임 각부의 브레킷이 정상"은 이 측정 방식이 나타내는 값이 아니다.
3각법으로 맞게 그린 것은 평면도 가운데에 실선, 우측면도 가운데에 숨은선(파선)이 있는 것이다.
화살표 방향에서 본 정면도는 왼쪽 끝이 낮고 경사면을 따라 오른쪽이 높아지는 윤곽이며, 네 보기의 정면도는 모두 같다. 위에서 보면 경사면과 윗면의 경계 모서리가 보여 평면도에 실선이 되고, 오른쪽에서 보면 낮은 왼쪽 끝과 경사면의 경계 모서리가 높은 오른쪽 끝면에 가려 숨은선이 된다.
- 평면도에 실선, 우측면도에 가운데 실선이 있는 그림: 오른쪽에서 가려지는 모서리를 실선으로 그렸다.
- 평면도에 파선, 우측면도에 실선이 있는 그림: 위에서 보이는 모서리를 파선으로, 가려지는 모서리를 실선으로 그렸다.
- 평면도에 가운데 선이 없고 우측면도에 파선이 있는 그림: 위에서 보이는 경사면과 윗면의 경계선이 빠졌다.
크로스 멤버의 각 접속부는 일반 프레임 기준선에 해당하지 않는다.
일반 프레임 기준선에는 타이어가 지면에 닿는 면, 프레임의 중앙 하부 수평부분의 밑바닥, 리어 스프링 브래킷 중심을 통한 선이 포함된다.
- 타이어가 지면에 닿는 면은 일반 프레임 기준선에 포함된다.
- 프레임의 중앙 하부 수평부분의 밑바닥은 일반 프레임 기준선에 포함된다.
- 리어 스프링 브래킷 중심을 통한 선은 일반 프레임 기준선에 포함된다.
아크릴·우레탄·에폭시·멜라민 등으로 구성되어 도막을 형성하는 주 요소는 수지다.
도료는 수지·안료·용제로 이루어지며, 그중 수지가 도막을 형성하는 주 요소다.
- 안료는 색채와 은폐력을 주는 성분으로 도막 형성의 주 요소가 아니다.
- 용제는 수지를 녹이는 성분으로 도막 형성의 주 요소가 아니다.
- 첨가제는 보조 성분으로 도막 형성의 주 요소가 아니다.
충돌·접촉 사고에서 차체를 보호하면서 외관상의 아름다움도 함께 주는 부품은 범퍼다.
범퍼는 차체 앞뒤에 장착되는 보호 부품이면서 외관을 이루는 부품이다.
- 프런트 펜더는 이 설명에 해당하는 부품이 아니다.
- 도어는 이 설명에 해당하는 부품이 아니다.
- 그릴은 이 설명에 해당하는 부품이 아니다.
반력은 R A =5.25, R B =3.75(kg)이다.
그림은 A에서 5 m 떨어진 C점에 9 kg 하중이 걸리고 C에서 B까지 7 m, 전체 12 m인 단순보이다. 모멘트 평형으로 구한다.
,
합 로 하중과 같다.
- 'R A =4.8, R B =3.2': 합이 8로 하중 9와 맞지 않는다.
- 'R A =1.8, R B =1.29': 합이 3.09로 하중 9와 맞지 않는다.
- 'R A =21.6, R B =15.43': 합이 37.03으로 하중 9보다 크다.
충격에 의한 바디 수정의 기본고정 위치로 적합한 곳은 "라카 패널 플런지"(로커 패널 플랜지)다.
바디 수정의 기본 고정은 로커 패널(사이드 실) 하단 플랜지를 클램프로 잡아 차체를 수정기에 고정하는 방식이다.
- 카울 탑 패널 조인트는 기본고정 위치가 아니다.
- 센터 바디필러 패널은 기본고정 위치가 아니다.
- 쿼터 패널 플런지는 기본고정 위치가 아니다.
제시된 수공 판금용 공구 중 접합용 공구는 스패너다.
스패너는 볼트·너트를 조이는 공구로, 수공 판금용 공구 분류에서 접합용에 속한다.
- 펀치는 접합용 공구로 분류되지 않는다.
- 에어소-오는 접합용 공구로 분류되지 않는다.
- 꺽음대는 접합용 공구로 분류되지 않는다.
대시 로어 패널 인너의 변화 점검은 보디 뒷부분에 외력이 작용했을 때의 점검부위에 해당하지 않는다.
대시 로어 패널은 차체 앞부분(엔진룸과 실내 경계)에 위치해 뒷부분 충격 점검 범위와는 거리가 있다.
- 리어 사이드 멤버의 형상과 단면변화는 뒷부분 점검부위에 해당한다.
- 리어휀더 인너 판넬의 변화는 뒷부분 점검부위에 해당한다.
- 타고있는 사람과 적재물의 관성 운동에 의한 시트등의 장치물 손상은 뒷부분 점검부위에 해당한다.
최대 굽힘모멘트는 200kgf· m이다.
그림은 왼쪽 벽에 고정된 외팔보의 끝(고정단에서 2m)에 100kgf가 걸린 모양이다. 최대 굽힘모멘트는 고정단에서 생긴다.
- '25kgf· m': 이 값이 되려면 팔 길이가 0.25 m여야 하는데 그림은 2m이다.
- '50kgf· m': 팔 길이가 0.5 m여야 하므로 그림과 맞지 않는다.
- '100kgf· m': 팔 길이가 1 m여야 하므로 그림과 맞지 않는다.
베이스 라인은 모노코크 보디의 기본 정렬 항목에 해당하지 않는다.
모노코크 보디의 기본 정렬은 데이텀 라인, 레벨, 센터 라인의 세 가지로 구성된다.
- 데이텀 라인은 기본 정렬 항목에 해당한다.
- 레벨은 기본 정렬 항목에 해당한다.
- 센터 라인은 기본 정렬 항목에 해당한다.
인괘 압출은 판금 인출 공정에 속하지 않는 항목이다.
차체정비의 인출 공정에는 흡입 인출, 타출 인출, 맞잡음 인출이 포함된다.
- 흡입 인출은 인출 공정에 속한다.
- 타출 인출은 인출 공정에 속한다.
- 맞잡음 인출은 인출 공정에 속한다.
다이케스팅은 판금작업에 이용하는 가공법이 아니다.
다이케스팅은 녹인 금속을 금형에 주입하는 주조법이고, 전단·굽힘·드로잉은 판재를 가공하는 판금작업 방법이다.
- 전단은 판금작업에 이용하는 방법이다.
- 굽힘은 판금작업에 이용하는 방법이다.
- 드로잉은 판금작업에 이용하는 방법이다.
중장비 공장에서 헬멧을 착용하는 목적은 낙하물이나 충돌 등의 위험으로부터 머리를 보호해 작업원의 안전을 지키기 위해서이다.
사기 진작이나 외관, 단합 등은 부수적 효과일 뿐 헬멧 착용을 의무화하는 본질적 이유가 아니다.
급속충전은 축전지를 손상시키지 않도록 접지(-) 케이블을 분리한 뒤 진행하는 것이 원칙이므로, 차량에 연결된 양쪽 케이블을 단단히 고정한 채로 충전한다는 설명은 틀렸다.
축전지를 차에 연결한 상태로 급속충전을 하면 큰 충전전류가 발전기의 다이오드나 전자제어장치로 흘러 손상을 일으킬 수 있기 때문이다.
- 각 셀의 플러그를 열어 가스를 배출시키는 것은 폭발을 막기 위한 올바른 조치다.
- 전해액 온도가 45℃를 넘지 않도록 관리하는 것도 올바른 주의사항이다.
- 스파크로 인한 인화성 가스 폭발을 막기 위해 불꽃이 튀지 않도록 하는 것도 맞는 설명이다.
즉시 전원을 차단하는 것이 기계에서 이상 소음·진동·냄새가 발생했을 때 가장 먼저 취해야 할 조치다.
가동을 멈추지 않고 원인을 파악하거나 보고·대기부터 하면 그 사이에 기계 손상이나 화재, 인명 사고로 이어질 위험이 커진다.
마스터 실린더를 조립할 때 부품을 세척한 뒤 마지막에는 알코올로 헹구는 것이 좋다.
브레이크 계통은 고무 컵·시일이 사용되는데, 석유나 휘발유 같은 광물성 세척유가 남아 있으면 고무가 팽윤·변질되어 오일이 새거나 작동 불량을 일으킨다. 알코올은 브레이크액과 친화성이 있고 잔류하더라도 고무를 손상시키지 않아 최종 세척에 적합하다.
기관 정비용 수공구는 정해진 규격품을 사용해야 하므로, 수공으로 적당히 만든 공구를 사용해도 된다는 설명은 틀렸다.
임의로 가공한 공구는 강도와 치수가 보증되지 않아 작업 중 파손되거나 미끄러져 부상을 일으킬 수 있다.
- 용도에 맞는 공구만 사용하는 것과 사용 후 정해진 장소에 보관하는 것, 작업대에서 떨어지지 않게 두는 것은 모두 올바른 수공구 관리 원칙이다.
가공물에 남은 줄밥은 솔로 제거하는 것이 가장 안전하다.
입으로 불면 미세한 금속 가루가 눈이나 호흡기로 들어갈 위험이 있고, 손이나 헝겊으로 닦아내면 날카로운 절삭 부스러기에 베이거나 찔릴 수 있다.
"작업 시작시는 산소 밸브와 아세틸렌 밸브를 동시에 연다."는 가스 용접의 옳지 못한 작업방법이다.
점화할 때는 아세틸렌 밸브를 먼저 열어 점화한 뒤 산소 밸브를 연다. 두 밸브를 동시에 여는 것은 이 순서와 맞지 않는다.
- "작업 시작시는 아세틸렌 밸브를 먼저 열고 점화한 후 산소 밸브를 연다."는 옳은 작업방법이다.
- "작업 착수전에 반드시 소화수 준비를 잊지 말어야 한다."는 옳은 작업방법이다.
- "역화가 발생하면 곧 토치의 산소 밸브를 닫고 아세틸렌 밸브를 닫는다."는 옳은 작업방법이다.
배관 도중에 설치되어 규정 압력을 넘으면 자동으로 가스를 배출시키는 장치는 안전밸브이다.
언로우더 밸브는 압축기의 무부하 운전을 위한 것이고, 체크밸브는 역류 방지, 압력계는 압력을 표시할 뿐 배출 기능이 없어 안전밸브와는 역할이 다르다.
운반작업에서는 무거운 물건을 아래에, 가벼운 물건을 위에 쌓아야 적재물이 안정된다.
차의 동요로 안정이 무너지기 쉬운 상황일수록 무게중심을 낮춰야 하므로, 무거운 물건을 위에 쌓는다는 설명은 안전수칙에 어긋난다.
화물이나 운반차에 사람이 타지 않도록 하고 긴 물건의 끝단에 위험 표시를 하는 것은 올바른 수칙이다.
재해나 상해가 발생할 수 있는 장소의 위험 표시에는 주황색을 사용한다.
정비 현장의 안전색채 구분에서 녹색은 안전·구급·피난, 노란색은 충돌·추락 등에 대한 주의, 보라색은 방사능 관련 표시에 쓰이는 반면, 주황색은 기계·설비의 위험 부위나 재해·상해가 발생할 우려가 있는 장소를 나타낼 때 사용한다.