11년 3회차
나사의 호칭 지름은 수나사의 바깥지름(최대 지름)으로 표시한다.
피치·유효지름·암나사의 안지름은 나사를 규정하는 다른 치수 요소일 뿐, 호칭 지름을 나타내는 기준은 아니다.
전달 토크가 크고 회전 방향이 양쪽으로 바뀌는 축에는 접선 키를 사용하며, 중심각이 120°가 되도록 한 쌍을 설치해 양방향 회전력을 모두 전달한다.
드라이빙 키·스플라인·원뿔 키는 이러한 120° 쌍 설치 방식과는 다른 구조의 키·축 결합이다.
코발트(Co)는 합금 원소로 첨가되면 오히려 고온 강도와 고온 경도를 높이는 역할을 하므로, 저하시킨다는 설명은 틀린 내용이다.
니켈은 내식성·내산성을 높이고, 티탄은 부식 저항이 크며, 몰리브덴은 담금질 깊이를 깊게 하고 내식성을 높이는 것은 모두 맞는 설명이다.
압축응력은 로 구한다.
단면적은 한 변 인 정사각형이므로 이다.
따라서 로, 압축응력은 10이 된다.
Al에 Cu·Mg 각 1%, Si 12%, Ni 1.8%를 첨가한 합금은 Lo-Ex 합금으로, 열팽창 계수가 작아 내연기관 피스톤 재료로 쓰인다.
Y합금은 Al-Cu-Mg-Ni계로 Si 함량이 낮고, 라우탈은 Al-Cu-Si계, 실루민은 Al-Si계로 조성이 달라 이 문제의 성분과 맞지 않는다.
노멀라이징(불림)은 일정 온도로 가열한 뒤 공기 중에서 냉각(공랭)시켜 조직을 표준화하는 열처리로, 유냉시킨다는 설명은 틀렸다.
풀림은 재질을 연하고 균일하게 하고, 담금질은 급냉으로 경화시키며, 뜨임은 담금질된 조직에 인성을 부여하는 것은 모두 맞는 설명이다.
니켈-구리 합금에서 Ni의 일부를 Zn으로 치환하여 Ni 8~20%, Zn 20~35%, 나머지가 Cu인 단일 고용체 합금은 양백(Nickel Silver)으로, 식기·악기 등에 사용된다.
베니딕트메탈과 규프로니켈은 Zn 치환 없이 Cu에 Ni만 넣은 Ni-Cu계 합금이고, 콘스탄탄도 Ni-Cu 이원계 저항 합금이어서 조성이 이 문제와 다르다.
회주철(Gray Cast Iron)의 KS 재료 기호는 GC이다.
SC는 주강, SS는 일반구조용 압연강재, SM은 기계구조용 탄소강(SM45C 등)의 기호로 회주철과는 다른 재료를 가리킨다.
주철을 500~600℃에서 6~7시간 가열하는 풀림 처리는 주로 주조·가공 과정에서 생긴 잔류응력을 제거하기 위한 것이다.
전·연성 향상이나 흑연 구상화는 이보다 높은 온도의 별도 열처리나 용탕 처리로 얻어지는 효과로, 이 저온 풀림의 주된 목적과는 다르다.
축 방향 하중을 받아 피스톤이 이동하면서 작은 오리피스로 기름이 유출되어 진동을 흡수하는 완충 장치는 쇽업쇼버이다.
토션 바는 비틀림 탄성을, 고무 완충기와 링 스프링 완충기는 탄성체의 변형을 이용하는 방식이어서 오리피스를 통한 유체 저항과는 원리가 다르다.
합성수지는 가공성이 뛰어나고 절연성이 우수하며 원하는 색으로 착색하기 쉬운 것이 장점이다.
그러나 금속에 비해 강도·내충격성·내열성이 낮은 편이므로, 충격에 강하다는 것은 합성수지의 일반적인 장점으로 보기 어렵다.
마찰차(원동차·종동차)의 회전수는 지름에 반비례한다: .
원동차 지름은 , 종동차 지름은 반지름 의 2배인 이므로, 이다.
따라서 종동차의 회전수는 480rpm이다.
단면에 나란한(접선) 방향으로 작용해 재료를 밀어 어긋나게 하려는 응력은 전단응력이다.
인장응력과 압축응력은 단면에 수직으로 작용하는 응력이라는 점에서 접선 방향의 전단응력과 구분되며, 변형응력은 응력의 정식 분류 명칭이 아니다.
유효 장력은 벨트 전동에서 인장(긴장)측 장력과 이완측 장력의 차이를 말하며, 이 차이가 실제로 동력을 전달하는 힘이 된다.
초기 장력은 벨트를 걸 때 정지 상태에서 미리 주는 장력이고, 인장측·이완측 장력은 회전 중 각 쪽에 걸리는 개별 장력값이므로 두 값의 차이를 지칭하는 용어가 될 수 없다.
재결정온도는 가열 시간이 길수록 낮아진다. 같은 온도라도 오래 가열하면 재결정이 일어나기 때문이다.
- 가공도가 클수록 재결정온도는 낮아지므로, 가공도가 작을수록 낮다는 설명은 반대다.
- 가공 전 결정입자 크기가 작을수록 재결정온도가 낮아지므로, 입자가 클수록 낮다는 설명도 반대다.
- 구리(Cu)의 재결정온도는 약 200℃ 안팎으로, 상온 부근인 납(Pb)보다 오히려 높다.
치수허용차는 허용한계치수(최대·최소 허용치수)에서 기준치수를 뺀 값을 말한다.
치수공차는 최대허용치수와 최소허용치수의 차이, 공차역은 치수공차를 그래프로 나타낸 범위, 실치수는 실제로 측정한 치수를 뜻해 정의가 다르다.
45° 모떼기를 나타내는 치수 보조 기호는 C이다.
t는 두께, R은 반지름, Sø는 구의 지름을 나타내는 기호로 모떼기와는 다른 치수를 표시한다.
가동부분을 이동 중의 특정 위치나 이동 한계의 위치로 나타낼 때 쓰는 선은 가상선이다.
지시선은 치수·기호를 이끌어내는 선, 중심선은 대상의 중심을 표시하는 선, 파단선은 대상물의 일부를 생략할 때 경계를 나타내는 선으로 용도가 다르다.
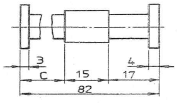
C 부는 전체 길이 82 에서 같은 치수선에 이어진 15 와 17 을 뺀 50이다.
아래 치수선 줄에 C · 15 · 17 이 왼쪽 끝면부터 오른쪽 끝면까지 이어져 있고, 그 밑에 전체 길이 82 가 같은 두 끝면 사이에 기입되어 있다. 17 의 오른쪽 화살표는 오른쪽 플랜지 끝면(82 의 끝과 같은 치수 보조선)에 닿는다.
위쪽 줄의 3 과 4 는 양쪽 플랜지 두께로, 이미 C 와 17 구간 안에 포함되어 있으므로 따로 빼면 안 된다(빼면 43 이 나오는 함정).
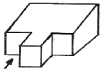


물체는 뒤쪽의 넓은 직육면체 몸체 가운데에서 같은 높이의 블록이 정면 쪽으로 튀어나온 형태라서, 위에서 본 평면도는 넓은 부분이 위·좁은 돌출부가 아래로 내려온 T자형이 된다.
입체도에서 돌출 블록 앞면의 높이는 양옆 몸체 앞면의 높이와 같고, 돌출 블록 윗면과 몸체 윗면 사이에 경계선이 없어 윗면이 한 평면으로 이어진다. 제3각법 평면도는 정면이 아래쪽에 오므로 돌출부가 아래로 향한 T자가 맞다.
- 정면도라고 붙은, 가운데 부분이 아래로 더 내려온 단차 모양 보기: 물체는 높이가 전부 같으므로 정면도는 직사각형 안에 돌출부 경계 세로선 두 개가 있는 모양이어야 한다 — 틀림.
- 우측면도라고 붙은 세로선 두 개짜리 직사각형 보기: 오른쪽에서 보면 몸체 오른쪽 면과 돌출부 오른쪽 면의 경계인 세로선 하나만 생긴다(세로선 두 개는 오히려 정면도 모양) — 틀림.
- 좌측면도라고 붙은 빗선 있는 보기: 물체에 경사면이 없다 — 틀림.
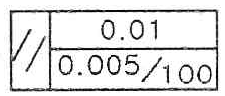
기호 칸의 ∥ 는 평행도이므로, 지정 길이 100mm 에 대해 0.005mm, 전체 길이에 대해 0.01mm 의 평행도를 뜻한다.
공차 기입 틀은 왼쪽 칸에 ∥, 오른쪽 칸 위에 0.01, 아래에 0.005/100 이 적혀 있다. 위 칸 0.01 은 대상 전체에 대한 공차, 아래 칸 0.005/100 은 임의의 100mm 구간마다 적용하는 공차다.
- 대칭도: 기호가 가로 세 줄(≡) — 틀림.
- 직각도: 기호가 ⊥ — 틀림.
- 경사도: 기호가 ∠ — 틀림.
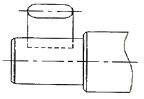
키 홈처럼 물체의 일부 모양만 그려도 충분할 때 그 부분만 떼어 그리는 것이 국부 투상도다.
그림은 축 정면도에 키 홈 깊이가 파선(숨은선)으로 나타나 있고, 그 위쪽에 양 끝이 둥근 키 홈 윤곽만 따로 그려 중심선·투상선으로 정면도와 연결했다. 축 전체의 평면도 대신 키 홈 부분만 보여 준 것이다.
- 부분 확대도: 작은 부분을 척도를 키워 따로 그리는 것 — 틀림.
- 보조 투상도: 경사면의 실형을 그 면에 나란한 투상면에 그리는 것 — 틀림.
- 회전 투상도: 각도를 가진 암 등을 회전시켜 실형을 그리는 것 — 틀림.
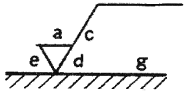
면의 지시 기호에서 V 기호 위쪽 a 자리는 표면 거칠기 지시값(중심선 평균 거칠기 값)을 적는 자리다.
그림에서 a 는 V 기호 윗변 위, c 는 지시선 옆, d 는 V 기호 오른쪽, e 는 V 기호 왼쪽, g 는 표면선 위 오른쪽에 있다. 각 자리는 c = 컷오프값, d = 줄무늬 방향 기호, e = 다듬질 여유, g = 표면 파상도다.
- 가공방법: 지시선 가로선 위(b 자리)에 적는다 — 이 그림의 a 가 아니다.
- 컷오프값: c 자리 — 틀림.
- 결무늬 모양(줄무늬 방향): V 오른쪽 d 자리 — 틀림.
이뿌리원(이골원)은 가는 실선으로 그리는 것이 원칙이므로, 가는 파선으로 그린다는 설명은 틀렸다.
잇봉우리원(이끝원)은 굵은 실선, 피치원은 가는 1점쇄선으로 그리고, 잇줄 방향은 보통 3개의 가는 실선으로 표시하는 것이 맞는 도시법이다.
분할 핀의 호칭은 규격번호 - 호칭지름 × 길이 - 재료 순으로 적는다. 즉 규격번호(KS B 1321) 뒤에 핀의 호칭지름과 길이를 곱셈 기호로 묶어 쓰고, 마지막에 재료를 붙이는 방식이다.
등급·형식만 붙이는 표기, 호칭지름을 중복해서 나열하는 표기, 길이와 재료만 적는 표기는 모두 분할 핀의 실제 호칭 방법과 맞지 않는다.
전단형 칩은 연성재료를 저속으로 절삭하면서 절삭 깊이가 클 때 발생하기 쉽다.
절삭 깊이가 작고 절삭속도가 빠르거나 경사각이 클 때, 윤활성이 좋은 절삭유를 사용할 때는 오히려 유동형 칩이 생기기 쉬운 조건이다.
ISO 선삭용 인서트 형번에서 정사각형 형상을 나타내는 기호는 S이다.
C는 80° 마름모형, D는 55° 마름모형, V는 35° 마름모형을 나타내는 기호로 정사각형과는 형상이 다르다.
랩제(연마제)로는 탄화규소, 알루미나, 산화철, 산화크롬, 다이아몬드 분말 등을 쓴다. 주철은 랩(lap) 공구의 재료로 쓰이며 랩제가 아니다.
표준 드릴의 여유각은 일반적으로 12~15° 정도가 적합하다.
여유각이 이보다 작으면 날끝이 재료에 파고들지 못해 절삭이 어렵고, 지나치게 크면 날끝 강도가 약해져 쉽게 마모되거나 파손된다.
연삭숫돌의 자생작용은 입자가 마멸되어 절삭력이 무뎌진 뒤 파쇄되고, 무뎌진 입자가 탈락하면서 그 아래의 새 입자가 생성(노출)되는 순서로 진행된다.
이 과정이 반복되면서 숫돌은 별도의 드레싱 없이도 계속 날카로운 절삭면을 유지하게 된다.
보통 선반의 이송 단위는 주축 1회전당 공구가 이동하는 거리인 mm/rev로 나타낸다.
분당 이송(mm/min)은 밀링처럼 이송축이 별도 속도로 구동되는 공작기계에서 주로 쓰이는 단위이고, 왕복당 이송이나 회전당 왕복 같은 표현은 선반의 이송 단위로 쓰이지 않는다.
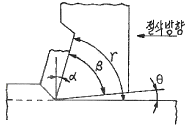
절삭각은 공구 경사면과 절삭 방향(가공면) 사이의 각이므로 그림의 ϒ 이다.
그림에서 ϒ 호는 공구 경사면 위쪽에서 시작해 가공된 수평면에 닿고, β 호는 경사면에서 여유면까지, α 는 수직선과 경사면 사이, θ 는 여유면과 가공면 사이에 표시되어 있다. 그래서 절삭각 = 날끝각 + 여유각(ϒ = β + θ)의 관계가 된다.
- α: 수직선과 경사면 사이 = 경사각 — 틀림.
- β: 경사면과 여유면 사이 = 날끝각(공구각) — 틀림.
- θ: 여유면과 가공면 사이 = 여유각 — 틀림.
평면 연삭은 바이트로 가공하는 선삭보다 절삭속도가 훨씬 빠르다. 숫돌의 원주속도가 수십 m/s에 달하기 때문에, 느리다는 설명은 틀렸다.
경화된 강처럼 단단한 재료도 가공할 수 있고, 치수 정밀도와 표면 거칠기가 우수해 부품 생산의 마무리 공정으로 주로 쓰인다는 나머지 설명은 평면 연삭의 실제 특징과 맞는다.
둥근 봉의 단면에 금긋기를 할 때는 정반 위에 공작물을 V-블록으로 받치고 서피스 게이지로 선을 긋는 방식을 쓴다.
다이스는 수나사를 깎는 나사가공 공구로, 금긋기 작업과는 용도가 전혀 다르다.
바깥지름과 정면 모두에 절삭날이 있어 밀링커터 축에 수직인 평면을 가공하기 편리한 커터는 정면 밀링 커터이다.
슬래브 밀링 커터와 평면 밀링 커터는 원통 바깥면의 날로 가공하는 수평 밀링용 커터이고, 측면 밀링 커터는 옆면 가공에 쓰여 정면 가공에는 적합하지 않다.
상향 절삭은 커터의 회전 방향과 이송 방향이 반대이므로, 이송기구의 백래시가 자연히 제거되는 것이 하향 절삭에 비해 갖는 장점이다.
커터 날의 마멸이 적고 수명이 긴 점, 일감 고정이 간편한 점, 날 자리 간격이 짧고 가공면이 깨끗한 점은 오히려 하향 절삭의 장점에 해당한다.
수직 밀링머신에서 수동 또는 자동 이송으로 회전시켜 간단한 각도 분할 작업까지 할 수 있는 부속장치는 원형테이블이다.
밀링바이스는 공작물을 고정하는 장치, 슬로팅 장치는 상하 왕복운동으로 키홈 등을 가공하는 장치, 아버는 커터를 축에 고정하는 부속으로 회전 분할 기능과는 무관하다.
마이크로미터의 최소 측정값은 나사의 피치를 딤블 원주 눈금 수로 나눈 값이다.
이므로 최소 측정값은 0.005mm이다.
선반에서 가늘고 긴 공작물을 가공할 때 떨림(진동)을 막기 위해 사용하는 장치는 방진구이다.
돌림판은 공작물에 회전력을 전달하는 장치, 맨드릴은 구멍 가공물을 고정하는 축, 센터는 공작물의 축 끝을 지지하는 역할로 떨림 방지 전용 장치는 아니다.
눈금이 없는 측정 공구는 게이지 블록이다. 정해진 치수 그 자체가 표준이 되는 블록으로, 다른 측정기의 정밀도를 검사하거나 치수를 맞추는 기준으로 쓰인다.
마이크로미터, 버니어 캘리퍼스, 다이얼 게이지는 모두 눈금을 읽어 치수를 직접 표시하는 측정기라는 점에서 다르다.
절삭온도가 높아지면 절삭공구의 마모가 증가한다. 공구 인선의 경도가 저하되고 공구재료와 공작물 사이의 화학적 반응도 촉진되기 때문이다.
절삭온도가 높아진다고 절삭성이 좋아지는 것은 아니며, 가공물의 경도가 낮을수록 절삭저항이 작아 절삭온도는 오히려 낮아지는 경향을 보인다.
공작기계의 정밀도가 가공되는 제품의 정밀도에 그대로 영향을 미친다는 원리를 모성 원리라고 한다.
정밀 원리는 이 설명에 해당하는 용어가 아니며, 아베의 원리는 측정 시 측정축과 눈금축을 일직선상에 두어야 오차가 적다는 측정 원리, 파스칼의 원리는 유체 압력에 관한 원리로 공작기계 정밀도와는 직접 관련이 없다.
CNC 공작기계에서 기계 제조사가 기계 제작 시 미리 정해 놓은 고정된 기준 위치를 기계 원점이라 한다.
프로그램 원점은 작업자가 도면을 기준으로 임의로 설정하는 좌표 원점이고, 좌표계 원점이나 공구 출발점은 기계 자체에 고정된 제조사 지정 위치라는 정의와는 다르다.
머시닝센터에서 프로그램 원점을 기준으로 좌표값을 그대로 입력하는 절대 지령 준비기능은 G90이다.
G91은 현재 위치에서 이동량을 지령하는 증분(상대) 지령, G92는 좌표계 설정, G89는 고정 사이클(보링) 코드로 절대 지령과는 기능이 다르다.
CNC 선반에서 축 방향보다 단면 방향의 가공 길이가 긴 경우에는 단면 절삭 사이클인 G94를 사용한다.
G90은 반대로 축 방향 가공 길이가 긴 내외경 절삭 사이클, G92는 나사 절삭 사이클, G76은 나사 절삭 복합 반복 사이클로 각각 용도가 다르다.
보조프로그램(서브프로그램)은 절대값과 증분값 어느 방식으로도 지령할 수 있으므로, 반드시 증분값으로 지령한다는 설명은 틀렸다.
호출은 M98, 종료(복귀)는 M99로 지령하며 보조 프로그램이 주 프로그램과 같은 메모리에 등록되어 있어야 한다는 나머지 설명은 맞는 내용이다.
절삭가공을 할 때는 드라이런(Dry Run) 스위치를 반드시 OFF 상태로 두고 운전해야 한다. ON으로 두면 프로그램의 이송속도가 무시되고 급속 이송으로 움직여 충돌 등 사고 위험이 크다.
습동부 윤활 상태 확인, 전원 투입 후 기계원점복귀, 칩 커버와 문을 닫고 가공하는 것은 모두 올바른 안전 수칙이다.
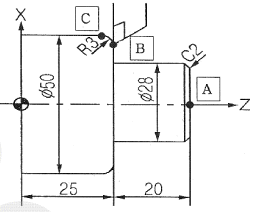
B→C 구간은 볼록 모서리 R3 를 반시계 방향으로 도는 원호이므로 G03 X50. Z22. R3. ; 이 맞다.
그림의 원점 기호는 왼쪽 끝면 중심에 있고 Z 는 오른쪽이 +다. ⌀50 부분 길이가 25 이므로 C 점(원호 끝, ⌀50 외경 시작)은 , X = 50 이다. 원점보다 오른쪽이므로 Z 값은 +22 다.
원호 중심은 X44(반지름 22)·Z22 에 있다. B 점(X44·Z25)은 중심의 오른쪽, C 점(X50·Z22)은 중심의 위쪽이므로, X 위·Z 오른쪽 좌표에서 오른쪽→위로 도는 것은 반시계 방향 = G03 이다.
- G03 X50. Z-22. R3. : Z 부호가 반대(원점이 왼쪽 끝이라 +) — 틀림.
- G02 X50. Z-23. R3. : 방향·Z 값 모두 틀림.
- G02 X50. Z-22. R3. : 시계 방향이고 Z 부호도 틀림.
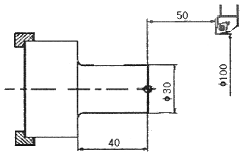
공구 시작점이 공작물 좌표 원점에서 지름 ⌀100, Z 방향 50 떨어져 있으므로 G50 X100. Z50. ; 이다.
그림에서 원점 기호는 공작물 오른쪽 끝면 중심에 있고, 그 끝면에서 공구까지 Z 방향 거리가 50, 공구 날끝 위치의 지름이 ⌀100 으로 기입되어 있다. CNC 선반의 X 는 지름값으로 지령하므로 X100., Z 는 +50. 이다.
- G50 X50. Z100. : X·Z 값을 서로 바꿔 넣음 — 틀림.
- G50 X30. Z40. : 공작물 지름 ⌀30 과 길이 40 을 넣은 것 — 틀림.
- G40 X100. Z-50. : G40 은 공구인선 보정 취소이고 Z 부호도 반대 — 틀림.
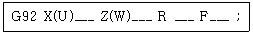
G92 나사 절삭 사이클의 R 은 테이퍼 나사를 깎을 때의 테이퍼량(시작점과 끝점의 반지름 차)이지 자동 모서리 코너 값이 아니다.
그림의 지령 형식은 G92 X(U)__ Z(W)__ R __ F__ ; 이다. 각 주소의 뜻은 다음과 같다.
- X(U) : 매 절입 때의 나사 골 지름(X 좌표) — 옳은 설명.
- Z(W) : 나사 가공 끝점, 곧 나사 가공 길이 — 옳은 설명.
- F : 나사의 리드(1줄 나사면 피치) — 옳은 설명.
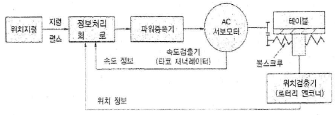
테이블에 붙인 직선자(위치 검출기)로 테이블의 실제 위치를 검출해 되먹임하는 방식은 폐쇄 회로 서보 방식이다.
그림은 위치지령 → 정보처리 회로 → 파워증폭기 → AC 서보모터 → 볼스크루 → 테이블 순으로 이어지고, 모터의 속도검출기(타코 제너레이터)가 속도 정보를, 테이블에 연결된 위치검출기가 위치 정보를 정보처리 회로로 되돌린다.
- 개방 회로: 검출·되먹임이 전혀 없다 — 틀림.
- 반폐쇄 회로: 위치를 서보모터 축(또는 볼스크루)의 회전각으로 검출한다 — 틀림.
- 반개방 회로: 이런 명칭의 서보 방식은 쓰지 않는다 — 틀림.
측정값 와 목표 치수 의 지름 차이는 이다.
반지름 보정값을 사용하므로 이 차이의 절반인 만큼 보정값을 줄여야 한다.
현재 보정값 에서 이므로, 보정값은 4.97로 수정해야 목표 치수에 맞게 가공된다.
원호 보간에서 R과 I, J는 동시에 지령할 수 없다. 둘 다 원호의 중심 위치를 정의하는 정보이므로 함께 명령한다는 설명은 틀렸다.
R은 원호의 반지름 값을, I·J는 원호 시작점에서 중심점까지의 벡터(증분) 값을 나타내며, I·J 값이 0이면 해당 주소는 생략할 수 있다는 설명은 맞다.
휴지(Dwell)를 지령할 때 P는 정수만 사용할 수 있어 소수점을 쓸 수 없다.
같은 휴지 지령이라도 X나 U 주소를 쓰면 초 단위의 실수(소수점 포함) 값으로 지령할 수 있어, P와는 표기 방식이 다르다.
테이블에 고정된 공작물의 높이를 측정할 때 가장 적당한 것은 하이트 게이지이다.
다이얼 게이지는 미세한 변위나 흔들림을 확인하는 데, 한계 게이지는 합격·불합격 판정에, 사인 바는 각도 측정에 주로 쓰여 높이 측정 용도와는 다르다.
프로그램된 이송속도 에 이송속도 조절장치(override) 를 적용하면 실제 이송속도가 된다.
이므로, 실제 이송속도는 0.12mm/rev이다.
CAD/CAM 시스템의 입출력 장치 중 결과물을 눈으로 확인하거나 인쇄해 주는 출력장치는 프린터이다.
조이스틱, 라이트 펜, 마우스는 모두 명령이나 좌표를 컴퓨터에 입력하기 위한 입력장치에 해당한다.
CNC 공작기계 작업 시 면장갑을 착용하는 것은 매우 위험하므로 절대 금지되는 사항이다. 회전하는 주축이나 공구에 장갑이 말려 들어가는 사고로 이어질 수 있다.
비상 정지 스위치 위치 확인, 칩으로부터 눈을 보호하기 위한 보안경 착용, 그래픽을 이용한 공구 경로 확인은 모두 권장되는 안전 수칙이다.
선반 작업 중 급정지를 위해 역회전 스위치를 설치하는 것은 방호장치로 부적합하다. 회전 중인 주축을 갑자기 역회전시키면 관성에 의해 오히려 더 큰 위험을 초래할 수 있기 때문이다.
칩브레이커가 달린 바이트 사용, 절삭유나 칩 비산을 막는 이동용 쉴드 설치, 긴 일감 가공 시 덮개 부착은 모두 적절한 방호 대책에 해당한다.
G97은 주축의 회전수(rpm)를 일정하게 유지하도록 지령하는 준비기능이다.
- G96은 주축의 원주속도(절삭속도)를 일정하게 유지하는 주속일정제어 기능이다.
- 머시닝센터에서 G98과 G99는 고정 사이클 종료 후 공구가 복귀하는 높이(초기점 복귀·R점 복귀)를 지정하는 기능으로 주축 회전수 제어와는 무관하다.
나사의 호칭 지름은 수나사의 바깥지름(최대 지름)으로 표시한다.
피치·유효지름·암나사의 안지름은 나사를 규정하는 다른 치수 요소일 뿐, 호칭 지름을 나타내는 기준은 아니다.
전달 토크가 크고 회전 방향이 양쪽으로 바뀌는 축에는 접선 키를 사용하며, 중심각이 120°가 되도록 한 쌍을 설치해 양방향 회전력을 모두 전달한다.
드라이빙 키·스플라인·원뿔 키는 이러한 120° 쌍 설치 방식과는 다른 구조의 키·축 결합이다.
코발트(Co)는 합금 원소로 첨가되면 오히려 고온 강도와 고온 경도를 높이는 역할을 하므로, 저하시킨다는 설명은 틀린 내용이다.
니켈은 내식성·내산성을 높이고, 티탄은 부식 저항이 크며, 몰리브덴은 담금질 깊이를 깊게 하고 내식성을 높이는 것은 모두 맞는 설명이다.
압축응력은 로 구한다.
단면적은 한 변 인 정사각형이므로 이다.
따라서 로, 압축응력은 10이 된다.
Al에 Cu·Mg 각 1%, Si 12%, Ni 1.8%를 첨가한 합금은 Lo-Ex 합금으로, 열팽창 계수가 작아 내연기관 피스톤 재료로 쓰인다.
Y합금은 Al-Cu-Mg-Ni계로 Si 함량이 낮고, 라우탈은 Al-Cu-Si계, 실루민은 Al-Si계로 조성이 달라 이 문제의 성분과 맞지 않는다.
노멀라이징(불림)은 일정 온도로 가열한 뒤 공기 중에서 냉각(공랭)시켜 조직을 표준화하는 열처리로, 유냉시킨다는 설명은 틀렸다.
풀림은 재질을 연하고 균일하게 하고, 담금질은 급냉으로 경화시키며, 뜨임은 담금질된 조직에 인성을 부여하는 것은 모두 맞는 설명이다.
니켈-구리 합금에서 Ni의 일부를 Zn으로 치환하여 Ni 8~20%, Zn 20~35%, 나머지가 Cu인 단일 고용체 합금은 양백(Nickel Silver)으로, 식기·악기 등에 사용된다.
베니딕트메탈과 규프로니켈은 Zn 치환 없이 Cu에 Ni만 넣은 Ni-Cu계 합금이고, 콘스탄탄도 Ni-Cu 이원계 저항 합금이어서 조성이 이 문제와 다르다.
회주철(Gray Cast Iron)의 KS 재료 기호는 GC이다.
SC는 주강, SS는 일반구조용 압연강재, SM은 기계구조용 탄소강(SM45C 등)의 기호로 회주철과는 다른 재료를 가리킨다.
주철을 500~600℃에서 6~7시간 가열하는 풀림 처리는 주로 주조·가공 과정에서 생긴 잔류응력을 제거하기 위한 것이다.
전·연성 향상이나 흑연 구상화는 이보다 높은 온도의 별도 열처리나 용탕 처리로 얻어지는 효과로, 이 저온 풀림의 주된 목적과는 다르다.
축 방향 하중을 받아 피스톤이 이동하면서 작은 오리피스로 기름이 유출되어 진동을 흡수하는 완충 장치는 쇽업쇼버이다.
토션 바는 비틀림 탄성을, 고무 완충기와 링 스프링 완충기는 탄성체의 변형을 이용하는 방식이어서 오리피스를 통한 유체 저항과는 원리가 다르다.
합성수지는 가공성이 뛰어나고 절연성이 우수하며 원하는 색으로 착색하기 쉬운 것이 장점이다.
그러나 금속에 비해 강도·내충격성·내열성이 낮은 편이므로, 충격에 강하다는 것은 합성수지의 일반적인 장점으로 보기 어렵다.
마찰차(원동차·종동차)의 회전수는 지름에 반비례한다: .
원동차 지름은 , 종동차 지름은 반지름 의 2배인 이므로, 이다.
따라서 종동차의 회전수는 480rpm이다.
단면에 나란한(접선) 방향으로 작용해 재료를 밀어 어긋나게 하려는 응력은 전단응력이다.
인장응력과 압축응력은 단면에 수직으로 작용하는 응력이라는 점에서 접선 방향의 전단응력과 구분되며, 변형응력은 응력의 정식 분류 명칭이 아니다.
유효 장력은 벨트 전동에서 인장(긴장)측 장력과 이완측 장력의 차이를 말하며, 이 차이가 실제로 동력을 전달하는 힘이 된다.
초기 장력은 벨트를 걸 때 정지 상태에서 미리 주는 장력이고, 인장측·이완측 장력은 회전 중 각 쪽에 걸리는 개별 장력값이므로 두 값의 차이를 지칭하는 용어가 될 수 없다.
재결정온도는 가열 시간이 길수록 낮아진다. 같은 온도라도 오래 가열하면 재결정이 일어나기 때문이다.
- 가공도가 클수록 재결정온도는 낮아지므로, 가공도가 작을수록 낮다는 설명은 반대다.
- 가공 전 결정입자 크기가 작을수록 재결정온도가 낮아지므로, 입자가 클수록 낮다는 설명도 반대다.
- 구리(Cu)의 재결정온도는 약 200℃ 안팎으로, 상온 부근인 납(Pb)보다 오히려 높다.
치수허용차는 허용한계치수(최대·최소 허용치수)에서 기준치수를 뺀 값을 말한다.
치수공차는 최대허용치수와 최소허용치수의 차이, 공차역은 치수공차를 그래프로 나타낸 범위, 실치수는 실제로 측정한 치수를 뜻해 정의가 다르다.
45° 모떼기를 나타내는 치수 보조 기호는 C이다.
t는 두께, R은 반지름, Sø는 구의 지름을 나타내는 기호로 모떼기와는 다른 치수를 표시한다.
가동부분을 이동 중의 특정 위치나 이동 한계의 위치로 나타낼 때 쓰는 선은 가상선이다.
지시선은 치수·기호를 이끌어내는 선, 중심선은 대상의 중심을 표시하는 선, 파단선은 대상물의 일부를 생략할 때 경계를 나타내는 선으로 용도가 다르다.
C 부는 전체 길이 82 에서 같은 치수선에 이어진 15 와 17 을 뺀 50이다.
아래 치수선 줄에 C · 15 · 17 이 왼쪽 끝면부터 오른쪽 끝면까지 이어져 있고, 그 밑에 전체 길이 82 가 같은 두 끝면 사이에 기입되어 있다. 17 의 오른쪽 화살표는 오른쪽 플랜지 끝면(82 의 끝과 같은 치수 보조선)에 닿는다.
위쪽 줄의 3 과 4 는 양쪽 플랜지 두께로, 이미 C 와 17 구간 안에 포함되어 있으므로 따로 빼면 안 된다(빼면 43 이 나오는 함정).
물체는 뒤쪽의 넓은 직육면체 몸체 가운데에서 같은 높이의 블록이 정면 쪽으로 튀어나온 형태라서, 위에서 본 평면도는 넓은 부분이 위·좁은 돌출부가 아래로 내려온 T자형이 된다.
입체도에서 돌출 블록 앞면의 높이는 양옆 몸체 앞면의 높이와 같고, 돌출 블록 윗면과 몸체 윗면 사이에 경계선이 없어 윗면이 한 평면으로 이어진다. 제3각법 평면도는 정면이 아래쪽에 오므로 돌출부가 아래로 향한 T자가 맞다.
- 정면도라고 붙은, 가운데 부분이 아래로 더 내려온 단차 모양 보기: 물체는 높이가 전부 같으므로 정면도는 직사각형 안에 돌출부 경계 세로선 두 개가 있는 모양이어야 한다 — 틀림.
- 우측면도라고 붙은 세로선 두 개짜리 직사각형 보기: 오른쪽에서 보면 몸체 오른쪽 면과 돌출부 오른쪽 면의 경계인 세로선 하나만 생긴다(세로선 두 개는 오히려 정면도 모양) — 틀림.
- 좌측면도라고 붙은 빗선 있는 보기: 물체에 경사면이 없다 — 틀림.
기호 칸의 ∥ 는 평행도이므로, 지정 길이 100mm 에 대해 0.005mm, 전체 길이에 대해 0.01mm 의 평행도를 뜻한다.
공차 기입 틀은 왼쪽 칸에 ∥, 오른쪽 칸 위에 0.01, 아래에 0.005/100 이 적혀 있다. 위 칸 0.01 은 대상 전체에 대한 공차, 아래 칸 0.005/100 은 임의의 100mm 구간마다 적용하는 공차다.
- 대칭도: 기호가 가로 세 줄(≡) — 틀림.
- 직각도: 기호가 ⊥ — 틀림.
- 경사도: 기호가 ∠ — 틀림.
키 홈처럼 물체의 일부 모양만 그려도 충분할 때 그 부분만 떼어 그리는 것이 국부 투상도다.
그림은 축 정면도에 키 홈 깊이가 파선(숨은선)으로 나타나 있고, 그 위쪽에 양 끝이 둥근 키 홈 윤곽만 따로 그려 중심선·투상선으로 정면도와 연결했다. 축 전체의 평면도 대신 키 홈 부분만 보여 준 것이다.
- 부분 확대도: 작은 부분을 척도를 키워 따로 그리는 것 — 틀림.
- 보조 투상도: 경사면의 실형을 그 면에 나란한 투상면에 그리는 것 — 틀림.
- 회전 투상도: 각도를 가진 암 등을 회전시켜 실형을 그리는 것 — 틀림.
면의 지시 기호에서 V 기호 위쪽 a 자리는 표면 거칠기 지시값(중심선 평균 거칠기 값)을 적는 자리다.
그림에서 a 는 V 기호 윗변 위, c 는 지시선 옆, d 는 V 기호 오른쪽, e 는 V 기호 왼쪽, g 는 표면선 위 오른쪽에 있다. 각 자리는 c = 컷오프값, d = 줄무늬 방향 기호, e = 다듬질 여유, g = 표면 파상도다.
- 가공방법: 지시선 가로선 위(b 자리)에 적는다 — 이 그림의 a 가 아니다.
- 컷오프값: c 자리 — 틀림.
- 결무늬 모양(줄무늬 방향): V 오른쪽 d 자리 — 틀림.
이뿌리원(이골원)은 가는 실선으로 그리는 것이 원칙이므로, 가는 파선으로 그린다는 설명은 틀렸다.
잇봉우리원(이끝원)은 굵은 실선, 피치원은 가는 1점쇄선으로 그리고, 잇줄 방향은 보통 3개의 가는 실선으로 표시하는 것이 맞는 도시법이다.
분할 핀의 호칭은 규격번호 - 호칭지름 × 길이 - 재료 순으로 적는다. 즉 규격번호(KS B 1321) 뒤에 핀의 호칭지름과 길이를 곱셈 기호로 묶어 쓰고, 마지막에 재료를 붙이는 방식이다.
등급·형식만 붙이는 표기, 호칭지름을 중복해서 나열하는 표기, 길이와 재료만 적는 표기는 모두 분할 핀의 실제 호칭 방법과 맞지 않는다.
전단형 칩은 연성재료를 저속으로 절삭하면서 절삭 깊이가 클 때 발생하기 쉽다.
절삭 깊이가 작고 절삭속도가 빠르거나 경사각이 클 때, 윤활성이 좋은 절삭유를 사용할 때는 오히려 유동형 칩이 생기기 쉬운 조건이다.
ISO 선삭용 인서트 형번에서 정사각형 형상을 나타내는 기호는 S이다.
C는 80° 마름모형, D는 55° 마름모형, V는 35° 마름모형을 나타내는 기호로 정사각형과는 형상이 다르다.
랩제(연마제)로는 탄화규소, 알루미나, 산화철, 산화크롬, 다이아몬드 분말 등을 쓴다. 주철은 랩(lap) 공구의 재료로 쓰이며 랩제가 아니다.
표준 드릴의 여유각은 일반적으로 12~15° 정도가 적합하다.
여유각이 이보다 작으면 날끝이 재료에 파고들지 못해 절삭이 어렵고, 지나치게 크면 날끝 강도가 약해져 쉽게 마모되거나 파손된다.
연삭숫돌의 자생작용은 입자가 마멸되어 절삭력이 무뎌진 뒤 파쇄되고, 무뎌진 입자가 탈락하면서 그 아래의 새 입자가 생성(노출)되는 순서로 진행된다.
이 과정이 반복되면서 숫돌은 별도의 드레싱 없이도 계속 날카로운 절삭면을 유지하게 된다.
보통 선반의 이송 단위는 주축 1회전당 공구가 이동하는 거리인 mm/rev로 나타낸다.
분당 이송(mm/min)은 밀링처럼 이송축이 별도 속도로 구동되는 공작기계에서 주로 쓰이는 단위이고, 왕복당 이송이나 회전당 왕복 같은 표현은 선반의 이송 단위로 쓰이지 않는다.
절삭각은 공구 경사면과 절삭 방향(가공면) 사이의 각이므로 그림의 ϒ 이다.
그림에서 ϒ 호는 공구 경사면 위쪽에서 시작해 가공된 수평면에 닿고, β 호는 경사면에서 여유면까지, α 는 수직선과 경사면 사이, θ 는 여유면과 가공면 사이에 표시되어 있다. 그래서 절삭각 = 날끝각 + 여유각(ϒ = β + θ)의 관계가 된다.
- α: 수직선과 경사면 사이 = 경사각 — 틀림.
- β: 경사면과 여유면 사이 = 날끝각(공구각) — 틀림.
- θ: 여유면과 가공면 사이 = 여유각 — 틀림.
평면 연삭은 바이트로 가공하는 선삭보다 절삭속도가 훨씬 빠르다. 숫돌의 원주속도가 수십 m/s에 달하기 때문에, 느리다는 설명은 틀렸다.
경화된 강처럼 단단한 재료도 가공할 수 있고, 치수 정밀도와 표면 거칠기가 우수해 부품 생산의 마무리 공정으로 주로 쓰인다는 나머지 설명은 평면 연삭의 실제 특징과 맞는다.
둥근 봉의 단면에 금긋기를 할 때는 정반 위에 공작물을 V-블록으로 받치고 서피스 게이지로 선을 긋는 방식을 쓴다.
다이스는 수나사를 깎는 나사가공 공구로, 금긋기 작업과는 용도가 전혀 다르다.
바깥지름과 정면 모두에 절삭날이 있어 밀링커터 축에 수직인 평면을 가공하기 편리한 커터는 정면 밀링 커터이다.
슬래브 밀링 커터와 평면 밀링 커터는 원통 바깥면의 날로 가공하는 수평 밀링용 커터이고, 측면 밀링 커터는 옆면 가공에 쓰여 정면 가공에는 적합하지 않다.
상향 절삭은 커터의 회전 방향과 이송 방향이 반대이므로, 이송기구의 백래시가 자연히 제거되는 것이 하향 절삭에 비해 갖는 장점이다.
커터 날의 마멸이 적고 수명이 긴 점, 일감 고정이 간편한 점, 날 자리 간격이 짧고 가공면이 깨끗한 점은 오히려 하향 절삭의 장점에 해당한다.
수직 밀링머신에서 수동 또는 자동 이송으로 회전시켜 간단한 각도 분할 작업까지 할 수 있는 부속장치는 원형테이블이다.
밀링바이스는 공작물을 고정하는 장치, 슬로팅 장치는 상하 왕복운동으로 키홈 등을 가공하는 장치, 아버는 커터를 축에 고정하는 부속으로 회전 분할 기능과는 무관하다.
마이크로미터의 최소 측정값은 나사의 피치를 딤블 원주 눈금 수로 나눈 값이다.
이므로 최소 측정값은 0.005mm이다.
선반에서 가늘고 긴 공작물을 가공할 때 떨림(진동)을 막기 위해 사용하는 장치는 방진구이다.
돌림판은 공작물에 회전력을 전달하는 장치, 맨드릴은 구멍 가공물을 고정하는 축, 센터는 공작물의 축 끝을 지지하는 역할로 떨림 방지 전용 장치는 아니다.
눈금이 없는 측정 공구는 게이지 블록이다. 정해진 치수 그 자체가 표준이 되는 블록으로, 다른 측정기의 정밀도를 검사하거나 치수를 맞추는 기준으로 쓰인다.
마이크로미터, 버니어 캘리퍼스, 다이얼 게이지는 모두 눈금을 읽어 치수를 직접 표시하는 측정기라는 점에서 다르다.
절삭온도가 높아지면 절삭공구의 마모가 증가한다. 공구 인선의 경도가 저하되고 공구재료와 공작물 사이의 화학적 반응도 촉진되기 때문이다.
절삭온도가 높아진다고 절삭성이 좋아지는 것은 아니며, 가공물의 경도가 낮을수록 절삭저항이 작아 절삭온도는 오히려 낮아지는 경향을 보인다.
공작기계의 정밀도가 가공되는 제품의 정밀도에 그대로 영향을 미친다는 원리를 모성 원리라고 한다.
정밀 원리는 이 설명에 해당하는 용어가 아니며, 아베의 원리는 측정 시 측정축과 눈금축을 일직선상에 두어야 오차가 적다는 측정 원리, 파스칼의 원리는 유체 압력에 관한 원리로 공작기계 정밀도와는 직접 관련이 없다.
CNC 공작기계에서 기계 제조사가 기계 제작 시 미리 정해 놓은 고정된 기준 위치를 기계 원점이라 한다.
프로그램 원점은 작업자가 도면을 기준으로 임의로 설정하는 좌표 원점이고, 좌표계 원점이나 공구 출발점은 기계 자체에 고정된 제조사 지정 위치라는 정의와는 다르다.
머시닝센터에서 프로그램 원점을 기준으로 좌표값을 그대로 입력하는 절대 지령 준비기능은 G90이다.
G91은 현재 위치에서 이동량을 지령하는 증분(상대) 지령, G92는 좌표계 설정, G89는 고정 사이클(보링) 코드로 절대 지령과는 기능이 다르다.
CNC 선반에서 축 방향보다 단면 방향의 가공 길이가 긴 경우에는 단면 절삭 사이클인 G94를 사용한다.
G90은 반대로 축 방향 가공 길이가 긴 내외경 절삭 사이클, G92는 나사 절삭 사이클, G76은 나사 절삭 복합 반복 사이클로 각각 용도가 다르다.
보조프로그램(서브프로그램)은 절대값과 증분값 어느 방식으로도 지령할 수 있으므로, 반드시 증분값으로 지령한다는 설명은 틀렸다.
호출은 M98, 종료(복귀)는 M99로 지령하며 보조 프로그램이 주 프로그램과 같은 메모리에 등록되어 있어야 한다는 나머지 설명은 맞는 내용이다.
절삭가공을 할 때는 드라이런(Dry Run) 스위치를 반드시 OFF 상태로 두고 운전해야 한다. ON으로 두면 프로그램의 이송속도가 무시되고 급속 이송으로 움직여 충돌 등 사고 위험이 크다.
습동부 윤활 상태 확인, 전원 투입 후 기계원점복귀, 칩 커버와 문을 닫고 가공하는 것은 모두 올바른 안전 수칙이다.
B→C 구간은 볼록 모서리 R3 를 반시계 방향으로 도는 원호이므로 G03 X50. Z22. R3. ; 이 맞다.
그림의 원점 기호는 왼쪽 끝면 중심에 있고 Z 는 오른쪽이 +다. ⌀50 부분 길이가 25 이므로 C 점(원호 끝, ⌀50 외경 시작)은 , X = 50 이다. 원점보다 오른쪽이므로 Z 값은 +22 다.
원호 중심은 X44(반지름 22)·Z22 에 있다. B 점(X44·Z25)은 중심의 오른쪽, C 점(X50·Z22)은 중심의 위쪽이므로, X 위·Z 오른쪽 좌표에서 오른쪽→위로 도는 것은 반시계 방향 = G03 이다.
- G03 X50. Z-22. R3. : Z 부호가 반대(원점이 왼쪽 끝이라 +) — 틀림.
- G02 X50. Z-23. R3. : 방향·Z 값 모두 틀림.
- G02 X50. Z-22. R3. : 시계 방향이고 Z 부호도 틀림.
공구 시작점이 공작물 좌표 원점에서 지름 ⌀100, Z 방향 50 떨어져 있으므로 G50 X100. Z50. ; 이다.
그림에서 원점 기호는 공작물 오른쪽 끝면 중심에 있고, 그 끝면에서 공구까지 Z 방향 거리가 50, 공구 날끝 위치의 지름이 ⌀100 으로 기입되어 있다. CNC 선반의 X 는 지름값으로 지령하므로 X100., Z 는 +50. 이다.
- G50 X50. Z100. : X·Z 값을 서로 바꿔 넣음 — 틀림.
- G50 X30. Z40. : 공작물 지름 ⌀30 과 길이 40 을 넣은 것 — 틀림.
- G40 X100. Z-50. : G40 은 공구인선 보정 취소이고 Z 부호도 반대 — 틀림.
G92 나사 절삭 사이클의 R 은 테이퍼 나사를 깎을 때의 테이퍼량(시작점과 끝점의 반지름 차)이지 자동 모서리 코너 값이 아니다.
그림의 지령 형식은 G92 X(U)__ Z(W)__ R __ F__ ; 이다. 각 주소의 뜻은 다음과 같다.
- X(U) : 매 절입 때의 나사 골 지름(X 좌표) — 옳은 설명.
- Z(W) : 나사 가공 끝점, 곧 나사 가공 길이 — 옳은 설명.
- F : 나사의 리드(1줄 나사면 피치) — 옳은 설명.
테이블에 붙인 직선자(위치 검출기)로 테이블의 실제 위치를 검출해 되먹임하는 방식은 폐쇄 회로 서보 방식이다.
그림은 위치지령 → 정보처리 회로 → 파워증폭기 → AC 서보모터 → 볼스크루 → 테이블 순으로 이어지고, 모터의 속도검출기(타코 제너레이터)가 속도 정보를, 테이블에 연결된 위치검출기가 위치 정보를 정보처리 회로로 되돌린다.
- 개방 회로: 검출·되먹임이 전혀 없다 — 틀림.
- 반폐쇄 회로: 위치를 서보모터 축(또는 볼스크루)의 회전각으로 검출한다 — 틀림.
- 반개방 회로: 이런 명칭의 서보 방식은 쓰지 않는다 — 틀림.
측정값 와 목표 치수 의 지름 차이는 이다.
반지름 보정값을 사용하므로 이 차이의 절반인 만큼 보정값을 줄여야 한다.
현재 보정값 에서 이므로, 보정값은 4.97로 수정해야 목표 치수에 맞게 가공된다.
원호 보간에서 R과 I, J는 동시에 지령할 수 없다. 둘 다 원호의 중심 위치를 정의하는 정보이므로 함께 명령한다는 설명은 틀렸다.
R은 원호의 반지름 값을, I·J는 원호 시작점에서 중심점까지의 벡터(증분) 값을 나타내며, I·J 값이 0이면 해당 주소는 생략할 수 있다는 설명은 맞다.
휴지(Dwell)를 지령할 때 P는 정수만 사용할 수 있어 소수점을 쓸 수 없다.
같은 휴지 지령이라도 X나 U 주소를 쓰면 초 단위의 실수(소수점 포함) 값으로 지령할 수 있어, P와는 표기 방식이 다르다.
테이블에 고정된 공작물의 높이를 측정할 때 가장 적당한 것은 하이트 게이지이다.
다이얼 게이지는 미세한 변위나 흔들림을 확인하는 데, 한계 게이지는 합격·불합격 판정에, 사인 바는 각도 측정에 주로 쓰여 높이 측정 용도와는 다르다.
프로그램된 이송속도 에 이송속도 조절장치(override) 를 적용하면 실제 이송속도가 된다.
이므로, 실제 이송속도는 0.12mm/rev이다.
CAD/CAM 시스템의 입출력 장치 중 결과물을 눈으로 확인하거나 인쇄해 주는 출력장치는 프린터이다.
조이스틱, 라이트 펜, 마우스는 모두 명령이나 좌표를 컴퓨터에 입력하기 위한 입력장치에 해당한다.
CNC 공작기계 작업 시 면장갑을 착용하는 것은 매우 위험하므로 절대 금지되는 사항이다. 회전하는 주축이나 공구에 장갑이 말려 들어가는 사고로 이어질 수 있다.
비상 정지 스위치 위치 확인, 칩으로부터 눈을 보호하기 위한 보안경 착용, 그래픽을 이용한 공구 경로 확인은 모두 권장되는 안전 수칙이다.
선반 작업 중 급정지를 위해 역회전 스위치를 설치하는 것은 방호장치로 부적합하다. 회전 중인 주축을 갑자기 역회전시키면 관성에 의해 오히려 더 큰 위험을 초래할 수 있기 때문이다.
칩브레이커가 달린 바이트 사용, 절삭유나 칩 비산을 막는 이동용 쉴드 설치, 긴 일감 가공 시 덮개 부착은 모두 적절한 방호 대책에 해당한다.
G97은 주축의 회전수(rpm)를 일정하게 유지하도록 지령하는 준비기능이다.
- G96은 주축의 원주속도(절삭속도)를 일정하게 유지하는 주속일정제어 기능이다.
- 머시닝센터에서 G98과 G99는 고정 사이클 종료 후 공구가 복귀하는 높이(초기점 복귀·R점 복귀)를 지정하는 기능으로 주축 회전수 제어와는 무관하다.