06년 3회차
정답은 '콘택트 팁에서 통전되므로 와이어 중에 저항열이 적게 발생되어 고전류 사용이 가능하다.'이다.
콘택트 팁에서 와이어에 통전하는 방식은 MIG 용접처럼 와이어를 전극으로 송급하는 용접의 구조이며, TIG 용접은 녹지 않는 텅스텐 전극봉을 쓴다.
- 펄스 TIG 용접기는 전극봉의 소모가 적어 수명이 길다.
- 펄스 TIG 용접기는 이하의 저전류에서도 아크 발생이 안정되고 이하 박판 용접이 가능하다.
- 펄스 TIG 용접기는 좁은 홈에서도 아크 교란 없이 안정된 용융지를 형성한다.
정답은 '서브머지드 아크용접'이다.
이음 표면에 입상 용제를 공급하고 그 속에 전극 와이어를 연속 송급해 용접하는 자동 아크 용접법은 서브머지드 아크용접이다.
- 불활성가스 아크용접은 아르곤·헬륨 등 불활성가스로 용접부를 보호한다.
- 이산화탄소 아크용접은 가스로 용접부를 보호한다.
- 일렉트로 슬래그 용접은 용융 슬래그의 저항열로 용접한다.
아크 에어 가우징은 탄소(흑연) 전극봉으로 아크를 일으켜 금속을 녹이고, 전극 홀더에서 나오는 압축공기로 용융금속을 불어내어 홈을 파거나 결함부를 제거하는 가공법이다.
이때 홀더 전원은 직류 역극성(DCRP)을 사용하는 것이 가장 적합하다.
정답은 '4~8배'이다.
수중 절단에서 예열 가스의 양은 공기 중의 배로 한다.
- 배는 공기 중과 같거나 적은 양으로, 배와 맞지 않는다.
- 배는 수중 절단에서 절단 산소의 압력을 공기 중보다 높이는 배율이다.
- 배는 배를 넘는 값이다.
정답은 '굽힘시험'이다.
모재 및 용접부의 연성과 결함의 유무를 조사하는 시험은 굽힘시험이다.
- 인장시험은 인장강도·항복점·연신율 등을 구하는 시험이다.
- 피로시험은 반복하중에 대한 피로한도를 구하는 시험이다.
- 충격시험은 충격력에 대한 인성이나 취성을 구하는 시험이다.
정답은 '60~330A'이다.
AW 300의 300은 정격 2차 전류 이고, 전류 조정 범위는 정격 2차 전류의 이다. , 이다.
- 는 정격의 에 해당해 와 맞지 않는다.
- 는 최솟값이 정격의 로 와 맞지 않는다.
- 는 정격의 에 해당해 와 맞지 않는다.
정답은 '750L'이다.
아세톤 에는 , 기압에서 아세틸렌 가 용해되고, 용해량은 압력에 비례한다. 따라서 이다.
- 를 으로 나누면 기압·당 로, 와 맞지 않는다.
- 를 으로 나누면 로, 와 맞지 않는다.
- 는 아세톤 에 대한 값()으로, 아세톤 조건의 절반이다.
정답은 '누설시험은 비눗물로 한다.'이다.
산소용기의 누설시험은 비눗물로 한다.
- 산소용기는 세워서 보관한다.
- 산소용기는 직사광선을 피해 보관한다.
- 산소용기의 밸브에는 기름을 칠하지 않는다.
부하 전류가 증가할 때 단자 전압이 저하하는 특성을 수하(drooping) 특성이라 한다. 수하 특성은 용접기 내부 임피던스로 인해 전류가 증가하면 전압 강하가 커져서 출력 단자 전압이 감소하는 현상으로, 주로 용접봉(스틱) 용접이나 MIG 용접 등에 사용되는 정전류 특성을 나타낸다. 반대로 상승 특성은 전류 증가 시 전압이 상승하고, 정전압 특성은 전류 변화와 관계없이 출력 전압이 일정하게 유지되는 특성이다.
정답은 '용접 중 금속의 산화물과 비금속 개재물을 용해하여 용착금속의 성질을 양호하게 하기 위해'이다.
가스용접 용제는 용접 중 생기는 산화물과 비금속 개재물을 용해해 용착금속의 성질을 양호하게 한다.
- 용제는 산화물을 용해해 제거하며, 산화작용과 질화작용을 돕지 않는다.
- 용제는 모재의 용융온도를 낮추는 물질이 아니다.
- 용제는 용접봉의 용융속도를 늦추는 물질이 아니다.
정답은 '용기는 40℃ 이상에서 보관한다.'이다.
용해 아세틸렌 용기는 이하에서 보관한다.
- 저장 장소는 통풍이 잘되는 곳이어야 한다.
- 용기 밸브는 전용 핸들로 회전만 연다.
- 가스 사용 후에는 잔압 를 남겨 둔다.
정답은 '용입부족 - 전류 과대'이다.
용입부족의 원인은 전류 과소이며, 전류 과대는 언더컷의 원인이다.
- 홈 각도 과대는 변형의 원인이다.
- 강재에 부착된 기름은 기공의 원인이다.
- 전층의 슬래그 제거 불완전은 슬래그 섞임의 원인이다.
정답은 '땀, 물 등에 의해 습기 찬 작업복, 장갑, 구두 등을 착용하여도 이상 없다.'이다.
전격 방지 대책에서는 땀이나 물로 습기 찬 작업복·장갑·구두를 착용하지 않는다.
- 용접기의 내부에 함부로 손을 대지 않는 것은 전격 방지 대책이다.
- 홀더나 용접봉을 맨손으로 취급하지 않는 것은 전격 방지 대책이다.
- 가죽장갑·앞치마·발덮개 등 보호구 착용은 전격 방지 대책이다.
정답은 '모재와 같은 용접봉이면 급냉시켜도 좋다.'이다.
주철 용접에서는 급냉을 피하고 서냉한다.
- 주철은 수축이 많고 균열이 일어나기 쉽다.
- 주철 용접에서는 일산화탄소가 발생해 용착금속에 기공이 생기기 쉽다.
- 주철은 불순물을 함유하면 모재와 친화력이 떨어진다.
정답은 '초음파 용접'이다.
초음파 용접은 가압과 초음파 진동을 이용하는 용접법으로, 저항용접에 속하지 않는다.
- 스폿 용접은 저항용접의 한 종류이다.
- 심 용접은 저항용접의 한 종류이다.
- 업셋 맞대기 용접은 저항용접 중 맞대기 용접에 속한다.
정답은 '10~15'이다.
이산화탄소 아크용접의 저전류 영역(약 미만)에서 팁과 모재 간 거리는 가 적합하다.
- 는 보다 짧다.
- 는 보다 길다.
- 는 보다 길다.
정답은 '유도가열용접'이다.
유도가열용접은 압접에 속한다.
- 전자빔용접은 융접에 속한다.
- 일렉트로슬래그용접은 융접에 속한다.
- MIG용접은 융접에 속한다.
정답은 '4.0㎜'이다.
가스용접봉 지름은 로 구하며, 을 대입하면 이다.
- 를 로 역산하면 판 두께 에 맞는 지름이다.
- 를 역산하면 판 두께 에 맞는 지름이다.
- 를 역산하면 판 두께 에 맞는 지름이다.
정답은 '7'이다.
용접봉 지름 , 용접 전류 의 아크 용접에는 차광도 번호 을 쓰며, 차광도는 용접 전류가 클수록 큰 번호를 쓴다.
- 은 보다 큰 번호로, 보다 큰 전류에 쓴다.
- 는 보다도 큰 번호로, 더 큰 전류에 쓴다.
- 는 보다도 큰 번호로, 고전류 용접에 쓴다.
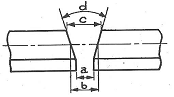
루트 간격을 표시하는 것은 'a'이다.
그림에서 a 는 두 판의 홈 아래 끝(루트 면)끼리 가장 가까이 마주 보는 틈의 폭을 양쪽 화살표로 잰 치수로, 이 틈이 루트 간격이다.
- 'b'는 a 의 양 끝보다 바깥에 세운 치수 보조선 사이의 폭으로, 두 루트 면 사이의 틈이 아니다.
- 'c'는 판 윗면에서 좌우 홈 가장자리 사이의 폭이다.
- 'd'는 두 홈 면 연장선 사이에 그린 호 모양 치수로, 홈이 벌어진 각도를 나타낸다.
정답은 '수축이 작은 이음을 먼저 용접하고 큰 이음을 뒤에 용접한다.'이다.
용접순서는 수축이 큰 이음을 먼저 용접하고 수축이 작은 이음을 뒤에 용접한다.
- 같은 평면 안에 이음이 많으면 수축은 자유단으로 보낸다.
- 용접은 중심에 대하여 대칭으로 진행한다.
- 용접물의 중립축에 대한 수축력 모멘트의 합이 이 되게 한다.
정답은 '3~6'이다.
TIG 용접에서 텅스텐 전극봉은 가스노즐 끝에서 돌출시킨다.
- 는 보다 짧다.
- 는 보다 길다.
- 는 보다 길다.
정답은 '합금 첨가식'이다.
피복제가 용접부를 보호하는 형식은 가스 발생식·슬래그 생성식·반가스 발생식이며, 합금 첨가식은 이 분류에 들지 않는다.
- 가스 발생식은 피복제 보호 형식의 한 종류이다.
- 슬래그 생성식은 피복제 보호 형식의 한 종류이다.
- 반가스 발생식은 피복제 보호 형식의 한 종류이다.
정답은 '1.3'이다.
고압식 토치는 아세틸렌 사용 압력이 이상이다.
- 는 저압식 토치의 아세틸렌 압력 상한이다.
- 는 보다 낮아 고압식에 해당하지 않는다.
- 는 고압식의 하한인 보다 높은 값이다.
정답은 '가우징 작업시 소음이 심하다.'이다.
아크 에어 가우징은 가스 가우징이나 치핑보다 소음이 적다.
- 아크 에어 가우징은 작업 능률이 배 높다.
- 아크 에어 가우징은 장비 조작이 쉽다.
- 아크 에어 가우징은 활용 범위가 넓다.
정답은 'LPG'이다.
LPG는 가연성 가스로, 스파크에 의해 인화·폭발할 수 있다.
- 가스는 불연성 가스이다.
- 가스는 불활성 가스이다.
- 가스는 스스로 타지 않고 연소를 돕는 조연성 가스이다.
정답은 '용입이 얕고 전류밀도가 매우 낮다.'이다.
탄산가스 아크 용접은 전류밀도가 높고 용입이 깊다.
- 탄산가스 아크 용접은 용착금속의 기계적 성질이 우수하다.
- 탄산가스 아크 용접은 가시 아크라 시공이 편리하다.
- 가스는 아르곤 가스보다 가격이 저렴하다.
정답은 '아크전압이 지나치게 높아지면 기포가 발생한다.'이다.
용접에서 아크전압이 과대하면 기포가 발생한다.
- 용접전류가 높아지면 용착률과 용입이 증가한다.
- 아크전압이 높아지면 비드가 넓어진다.
- 용접전류가 높아지면 와이어의 용융속도가 빨라진다.
정답은 '용접 금속부의 변형과 응력을 제거하는 방법으로 는 담금질을 한다.'이다.
담금질은 용접부의 변형과 응력을 제거하는 방법이 아니며, 잔류응력 제거에는 노내 풀림·피닝 등을 쓴다.
- 역변형법은 용접 전 변형 방지책이다.
- 대칭법·후진법·스킵법은 용접 시공에 의한 경감법이다.
- 도열법은 모재의 열전도를 억제해 변형을 방지하는 방법이다.
정답은 'TIG용접'이다.
TIG용접은 텅스텐 전극이 녹지 않는 비용극식으로, 용가재를 따로 공급한다.
- 가스 아크용접은 와이어 전극이 녹아 용가재가 되는 용극식이다.
- 서브머지드 아크용접은 와이어 전극이 녹아 용가재가 되는 용극식이다.
- 피복 아크 용접은 용접봉이 녹아 용가재가 되는 용극식이다.
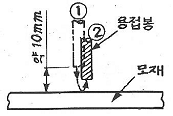
그림과 같이 아크를 발생시키는 방법은 '찍는법'이다.
그림은 모재 위 약 높이에 있던 용접봉을 모재 면에 수직으로 내려 찍은 뒤 아래·위 화살표처럼 곧바로 조금 들어 올려 아크를 일으키는 움직임을 나타낸다.
- '긁는법'은 용접봉 끝으로 모재 면을 긁듯이 스쳐 아크를 일으키는 방법으로, 그림에는 모재 면을 따라 옆으로 움직이는 궤적이 없다.
- '접선법'은 그림에 그려진 수직으로 내렸다 올리는 움직임과 다른 명칭이다.
- '원주법'도 그림의 수직 왕복 움직임과 다른 명칭이다.
정답은 '역화'이다.
팁 끝이 모재에 닿아 순간적으로 막히면서 폭발음과 함께 불꽃이 꺼졌다가 다시 나타나는 현상은 역화이다.
- 인화는 팁 끝이 막혀 불꽃이 토치의 가스 혼합실까지 들어가는 현상이다.
- 역류는 고압 산소가 아세틸렌 호스 쪽으로 흘러 들어가는 현상이다.
- 폭발은 불꽃이 꺼졌다가 다시 나타나는 이 현상의 명칭이 아니다.
정답은 '스스로 연소하여 가연성가스라고 한다.'이다.
산소는 스스로 연소하지 않고 다른 물질의 연소를 돕는 조연성 가스이다.
- 산소는 무미·무색·무취의 기체이다.
- 산소는 금·백금·수은 등을 제외한 원소와 화합해 산화물을 만든다.
- 액체 산소는 연한 청색을 띤다.
정답은 '30~50˚'이다.
TIG용접에서 직류정극성으로 용접할 때 전극 선단은 뾰족한 원뿔형으로 갈며, 선단 각도는 가 적합하다.
- 는 보다 작은 각도이다.
- 는 보다 작은 각도이다.
- 는 보다 큰 각도이다.
정답은 '용착금속의 양(量)을 될 수 있는 대로 증가시킬 것'이다.
잔류응력 경감에는 용착금속의 양을 가능한 한 적게 한다.
- 적당한 용착법과 용접순서 선정은 잔류응력 경감 방법이다.
- 포지셔너 이용은 잔류응력 경감 방법이다.
- 예열은 잔류응력 경감 방법이다.
정답은 '크롬'이다.
내식성 알루미늄 합금에 첨가하는 크롬은 부식균열을 방지하는 효과가 있는 원소이다.
- 구리는 알루미늄 합금의 강도를 높이는 원소로, 내식성을 떨어뜨린다.
- 니켈은 Y합금 등 내열 알루미늄 합금에 첨가되는 원소이다.
- 철은 알루미늄 합금에 불순물로 들어 있는 원소이다.
정답은 '모넬메탈'이다.
모넬메탈은 니켈과 구리를 주성분으로 하는 니켈 합금으로 알루미늄 합금이 아니다.
- 실루민은 알루미늄-규소계 합금이다.
- Y합금은 알루미늄-구리-니켈-마그네슘계 내열 합금이다.
- 초두랄루민은 알루미늄-구리-마그네슘계 합금이다.
정답은 '소금물'이다.
담금질 냉각액의 냉각 속도는 소금물이 물보다 빠르고, 물이 기름보다 빠르다.
- 기름은 물보다 냉각 속도가 느린 냉각액이다.
- 물은 소금물보다 냉각 속도가 느린 냉각액이다.
- 비눗물은 물보다 냉각 속도가 느린 냉각액이다.
정답은 '기경성(air hardening)'이다.
니켈강처럼 가열 후 공기 중에 방치하여도 담금질 효과를 나타내는 성질을 기경성이라 한다.
- 수경성은 물로 냉각해 담금질 효과를 얻는 성질이다.
- 유경성은 기름으로 냉각해 담금질 효과를 얻는 성질이다.
- 고경성(solid hardening)은 공기 중 방치로 담금질 효과가 나타나는 성질의 명칭이 아니다.
정답은 '상온 및 고온경도가 낮아야 한다.'이다.
탄소 공구강은 상온과 고온에서 모두 경도가 높아야 한다.
- 내마모성이 커야 한다는 것은 탄소 공구강의 구비조건이다.
- 가공이 용이하고 가격이 싸야 한다는 것은 탄소 공구강의 구비조건이다.
- 열처리가 쉬워야 한다는 것은 탄소 공구강의 구비조건이다.
정답은 '해수에서도 부식되지 않는다.'이다.
알루미늄은 해수에서 부식되는 금속이다.
- 가볍고 내식성이 좋다는 것은 알루미늄의 특성이다.
- 전기 및 열의 전도성이 좋다는 것은 알루미늄의 특성이다.
- 상온 및 고온 가공이 쉽다는 것은 알루미늄의 특성이다.
정답은 'Zn'이다.
세라다이징은 아연을 침투시키는 금속 침투법이다.
- 크롬을 침투시키는 금속 침투법은 크로마이징이다.
- 알루미늄을 침투시키는 금속 침투법은 칼로라이징이다.
- 붕소를 침투시키는 방법은 보로나이징이다.
침탄법, 질화법, 금속침투법은 모두 표면에 다른 원소를 확산·침투시켜 조성을 바꾸는 화학적 표면경화법이다.
반면 화염경화법은 표면을 급속 가열·냉각해 조직을 변화시키는 물리적(열처리적) 표면경화법이므로 화학적 표면경화법에 속하지 않는다.
정답은 '좁은 의미로는 구리-아연 합금이다.'이다.
좁은 의미의 청동은 구리-주석 합금이며, 구리-아연 합금은 황동이다.
- 넓은 의미의 청동은 황동 이외의 구리 합금을 가리킨다.
- 청동은 부식에 잘 견뎌 밸브, 선박용판, 동상 등의 재료로 쓰인다.
- 청동은 황동보다 내식성과 내마모성이 좋다.
정답은 '애드미럴티황동'이다.
황동에 주석을 첨가한 특수황동을 애드미럴티황동이라 한다.
- 쾌삭황동은 황동에 납을 첨가한 특수황동이다.
- 네이벌황동은 황동에 주석을 첨가한 특수황동이다.
- 강력황동은 황동에 망간 등을 첨가한 특수황동이다.
정답은 '덧살올림법'이다.
덧살올림법은 각 층마다 전체 길이를 용접하며 쌓아올리는 다층 용착법으로, 주철의 보수용접 방법에 해당하지 않는다.
- 스터드법은 모재에 스터드를 박아 넣고 용접하는 주철 보수용접 방법이다.
- 비녀장법은 용접선에 직각으로 강봉을 박아 넣는 주철 보수용접 방법이다.
- 버터링법은 모재 표면에 먼저 완충층을 용착한 뒤 본용접을 하는 주철 보수용접 방법이다.
정답은 '아연'이다.
보통 주철의 주요 성분은 철 외에 탄소·규소·망간·인·황이며, 아연은 이에 속하지 않는다.
- 규소는 보통 주철의 주요 성분이다.
- 망간은 보통 주철의 주요 성분이다.
- 탄소는 보통 주철의 주요 성분이다.
정답은 '냉간압연강판'이다.
냉간압연강판은 재결정 온도 이하에서 압연한 강판으로 표면이 미려하고 치수가 정확하다.
- 열간압연강판은 재결정 온도 이상에서 압연한 강판이다.
- 일반구조용압연강은 일반 구조물에 쓰이는 압연강재이다.
- 탄소공구강은 공구용 탄소강이다.
정답은 '염산, 염소가스, 황산 등에 강하다.'이다.
오스테나이트계 스테인리스강은 염산·염소가스·황산 등에 부식되는 강이다.
- 스테인리스강 중 내식성이 가장 높다는 것은 오스테나이트계의 특성이다.
- 비자성이라는 것은 오스테나이트계의 특성이다.
- 용접이 잘되며 가공성이 좋다는 것은 오스테나이트계의 특성이다.
정답은 '크롬계 스테인리스강'이다.
탄소강에 크롬을 첨가한 합금강은 니켈 없이 크롬만 첨가한 크롬계 스테인리스강이다.
- 크롬-니켈계 스테인리스강은 크롬과 니켈을 함께 첨가한 강이다.
- 산화 스테인리스강은 첨가 원소로 나눈 스테인리스강 명칭이 아니다.
- 질화 스테인리스강은 첨가 원소로 나눈 스테인리스강 명칭이 아니다.
정답은 '두께 : D6'이다.
두께를 나타내는 치수 보조기호는 이며 가 아니다.
- 반지름의 보조기호는 이다.
- 모따기의 보조기호는 이다.
- 구의 지름의 보조기호는 이다.
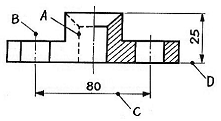
명칭이 틀린 것은 'D : 지시선'이다.
D 가 가리키는 선은 물체 밑면에서 오른쪽으로 연장해 높이 치수 25 의 아래 끝을 받는 가는 가로선으로, 지시선이 아니라 치수 보조선이다.
- 'A : 숨은선'은 맞다. A 는 왼쪽 절반 윤곽 안쪽에 그린 파선을 가리킨다.
- 'B : 중심선'은 맞다. B 는 왼쪽 구멍 가운데를 세로로 지나는 1점 쇄선을 가리킨다.
- 'C : 치수선'은 맞다. C 는 양 끝 화살표 사이에 80 이 적힌 선을 가리킨다.


정투상도에 맞는 입체도는 한 옆면 가운데가 V자로 파이고, 그 골이 V자 면에서 멀어질수록 얕아져 윗면 반대쪽 변의 가운데에서 끝나는 입체도이다.
정면도에는 윗변 두 꼭짓점에서 높이 중간쯤의 가운데 점으로 내려오는 V와 그 점에서 윗변까지 세로선이 있다. 평면도는 위쪽 변 가운데 한 점에서 아래쪽 두 꼭짓점과 아래 변 가운데로 선이 뻗고, 우측면도에는 왼쪽 변 중간 높이에서 오른쪽 위 꼭짓점으로 올라가는 기울어진 파선 하나가 있다. 제3각법에서 평면도 아래쪽과 우측면도 왼쪽이 정면 쪽이므로, 골은 정면에서 가장 깊고 반대쪽 끝에서 윗면 높이가 된다.
- V 골이 같은 깊이로 반대쪽 끝까지 곧게 이어진 입체도는 골 바닥이 수평이어서, 우측면도의 파선이 기울어진 것과 맞지 않는다.
- V 골이 올라가 끝나는 점이 윗면의 구석 꼭짓점인 입체도는 평면도에서 선들이 모이는 점이 위쪽 변의 가운데인 것과 맞지 않는다.
- V 골이 끝나는 점이 윗면 가장자리가 아니라 윗면 안쪽에 있는 입체도는 평면도에서 선들이 위쪽 변 위의 한 점에서 모이는 것과 맞지 않는다.
KS 재료기호에서 SM은 기계 구조용 탄소강재를 나타내므로 SM 35C가 이에 해당한다. 뒤의 숫자 35는 탄소 함유량이 약 0.35%임을 뜻한다.
- SS 490B는 일반 구조용 압연강재의 기호이다.
- SF 340A는 탄소강 단강품의 기호이다.
- STKM 20A는 기계 구조용 탄소강관의 기호이다.
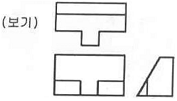


정투상도에 맞는 입체도는 가운데에 바닥까지 이어지는 삼각 돌출부가 있고, 오른쪽 끝면 윤곽이 짧은 수직 변, 경사 변, 수평 윗변, 높은 수직 변과 곧은 밑변으로 된 입체도이다.
우측면도는 오른쪽이 높은 수직 변이고 위가 짧은 수평 변이며, 거기서 왼쪽 아래 꼭짓점까지 사선이 내려오고 사선 아래쪽에서 바닥까지 짧은 세로선이 있다. 평면도는 위쪽 변 가까이에 가로선 하나(수평 윗면과 경사면의 경계)가 있고 아래 변 가운데로 튀어나온 부분이 있으며, 정면도는 아래 띠의 좌우에만 사각형이 있고 가운데가 비어 있어 가운데 돌출부의 경사가 바닥까지 이어진다.
- 오른쪽 끝면에서 높은 수직 변 쪽 아래 구석에 턱이 파인 입체도는 우측면도의 높은 수직 변 쪽 아래 구석이 턱 없이 직각인 것과 맞지 않는다.
- 가운데 돌출부가 수직 면과 수평 윗면으로 된 사각 블록인 입체도는 우측면도 사선이 왼쪽 아래 꼭짓점까지 이어지는 것과 맞지 않는다.
- 오른쪽 끝면이 두 경사로 된 지붕 모양인 입체도는 우측면도의 수평 윗변과 높은 수직 변이 없어 맞지 않는다.
정답은 'NS'이다.
도면에서 (Not to Scale)는 비례척이 아님을 나타내는 기호이다.
- 는 비례척이 아님을 나타내는 기호로 쓰지 않는다.
- 는 비례척이 아님을 나타내는 기호로 쓰지 않는다.
- 는 비례척이 아님을 나타내는 기호로 쓰지 않는다.
정답은 '보조 투상도'이다.
경사면의 실형을 나타낼 필요가 있을 때는 경사면에 맞선 위치에 보조 투상도를 그린다.
- 부분 투상도는 그림의 일부만 도시해도 충분할 때 필요한 부분만 그리는 투상도이다.
- 국부 투상도는 구멍·홈 등 한 부분의 모양만 그리는 투상도이다.
- 회전 투상도는 각도를 가진 부분을 회전시켜 실형을 그리는 투상도이다.
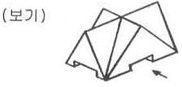


평면도로 알맞은 것은 직사각형 안에 네 구석을 잇는 X자 대각선과 가운데 가로·세로선이 실선이고, 밑면 홈 자리가 파선인 투상도이다.
입체도의 윗부분은 여러 경사면이 한 점에서 만나는 모양이어서, 위에서 보면 그 모서리들이 모두 보이는 선(실선)이 된다. 밑면의 관통 홈은 위에서 가려지므로 숨은선으로 나타난다.
- X자 대각선이 파선이고 네 구석에 실선 사각 윤곽이 그려진 투상도는 위에서 보이는 경사 모서리를 숨은선으로 그렸다.
- 윗변 가운데를 꼭짓점으로 하는 큰 삼각형 아래로 가운데가 넓게 파인 윤곽이 그려진 투상도는 삼각형 윤곽만 있고 X자 대각선이 없다.
- 윗변 가운데를 꼭짓점으로 하는 큰 삼각형 아래로 가운데가 좁게 파인 윤곽이 그려진 투상도도 X자 대각선이 없다.
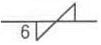
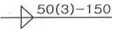
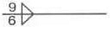
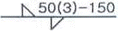
병렬 연속 용접 기호는 기준선 위아래에 같은 자리로 맞붙은 필릿 삼각형에 치수 9와 6만 적힌 기호이다.
이 기호는 삼각형의 세로 변이 기준선을 위아래로 가로질러 양쪽 필릿이 같은 위치에 나란히 놓이고, 단속을 나타내는 길이·개수·피치 치수가 없어 연속 용접을 뜻한다.
- 양쪽이 같은 자리에 맞붙은 삼각형에 '50(3)-150'이 붙은 기호는 단속 치수가 있어 연속이 아니다.
- 기준선 위 삼각형과 아래 삼각형이 좌우로 엇갈려 놓이고 '50(3)-150'이 붙은 기호는 양쪽이 나란히 놓이지 않고 단속 치수도 있다.
- 한 사선을 사이에 두고 위아래 삼각형이 좌우로 엇갈려 놓인 기호(아래에 6)는 양쪽 삼각형이 같은 자리에 나란히 놓이지 않는다.
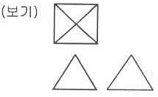


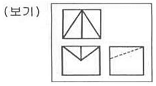
보기의 정투상도는 평면도가 직사각형에 두 대각선이 그어진 형태이고 정면도와 우측면도가 모두 이등변삼각형이므로, 이 입체는 밑면이 직사각형이고 꼭짓점이 밑면 중심 바로 위에 있는 사각뿔이다. 평면도의 대각선 X는 네 옆면의 능선이 한 꼭짓점으로 모인다는 표시다.
따라서 전개도는 옆면 삼각형 4개가 뿔의 정점 한 점에 모여 부채꼴로 펼쳐지고, 밑면 직사각형은 그 삼각형 중 하나의 밑변에 붙어 젖혀진 모양이어야 한다.
맞지 않는 전개도는 다음과 같다.
- 삼각형 4개는 한 점에 모였으나 밑면 사각형이 밑변이 아니라 정점 쪽에 붙어 있는 것 — 접으면 밑면이 뿔 꼭대기로 가므로 성립하지 않는다.
- 삼각형들이 공통 정점 없이 지그재그로 이어지거나 서로 엇갈려 겹치도록 배치된 것 — 접어도 닫힌 뿔이 되지 않는다.
정답은 '콘택트 팁에서 통전되므로 와이어 중에 저항열이 적게 발생되어 고전류 사용이 가능하다.'이다.
콘택트 팁에서 와이어에 통전하는 방식은 MIG 용접처럼 와이어를 전극으로 송급하는 용접의 구조이며, TIG 용접은 녹지 않는 텅스텐 전극봉을 쓴다.
- 펄스 TIG 용접기는 전극봉의 소모가 적어 수명이 길다.
- 펄스 TIG 용접기는 이하의 저전류에서도 아크 발생이 안정되고 이하 박판 용접이 가능하다.
- 펄스 TIG 용접기는 좁은 홈에서도 아크 교란 없이 안정된 용융지를 형성한다.
정답은 '서브머지드 아크용접'이다.
이음 표면에 입상 용제를 공급하고 그 속에 전극 와이어를 연속 송급해 용접하는 자동 아크 용접법은 서브머지드 아크용접이다.
- 불활성가스 아크용접은 아르곤·헬륨 등 불활성가스로 용접부를 보호한다.
- 이산화탄소 아크용접은 가스로 용접부를 보호한다.
- 일렉트로 슬래그 용접은 용융 슬래그의 저항열로 용접한다.
아크 에어 가우징은 탄소(흑연) 전극봉으로 아크를 일으켜 금속을 녹이고, 전극 홀더에서 나오는 압축공기로 용융금속을 불어내어 홈을 파거나 결함부를 제거하는 가공법이다.
이때 홀더 전원은 직류 역극성(DCRP)을 사용하는 것이 가장 적합하다.
정답은 '4~8배'이다.
수중 절단에서 예열 가스의 양은 공기 중의 배로 한다.
- 배는 공기 중과 같거나 적은 양으로, 배와 맞지 않는다.
- 배는 수중 절단에서 절단 산소의 압력을 공기 중보다 높이는 배율이다.
- 배는 배를 넘는 값이다.
정답은 '굽힘시험'이다.
모재 및 용접부의 연성과 결함의 유무를 조사하는 시험은 굽힘시험이다.
- 인장시험은 인장강도·항복점·연신율 등을 구하는 시험이다.
- 피로시험은 반복하중에 대한 피로한도를 구하는 시험이다.
- 충격시험은 충격력에 대한 인성이나 취성을 구하는 시험이다.
정답은 '60~330A'이다.
AW 300의 300은 정격 2차 전류 이고, 전류 조정 범위는 정격 2차 전류의 이다. , 이다.
- 는 정격의 에 해당해 와 맞지 않는다.
- 는 최솟값이 정격의 로 와 맞지 않는다.
- 는 정격의 에 해당해 와 맞지 않는다.
정답은 '750L'이다.
아세톤 에는 , 기압에서 아세틸렌 가 용해되고, 용해량은 압력에 비례한다. 따라서 이다.
- 를 으로 나누면 기압·당 로, 와 맞지 않는다.
- 를 으로 나누면 로, 와 맞지 않는다.
- 는 아세톤 에 대한 값()으로, 아세톤 조건의 절반이다.
정답은 '누설시험은 비눗물로 한다.'이다.
산소용기의 누설시험은 비눗물로 한다.
- 산소용기는 세워서 보관한다.
- 산소용기는 직사광선을 피해 보관한다.
- 산소용기의 밸브에는 기름을 칠하지 않는다.
부하 전류가 증가할 때 단자 전압이 저하하는 특성을 수하(drooping) 특성이라 한다. 수하 특성은 용접기 내부 임피던스로 인해 전류가 증가하면 전압 강하가 커져서 출력 단자 전압이 감소하는 현상으로, 주로 용접봉(스틱) 용접이나 MIG 용접 등에 사용되는 정전류 특성을 나타낸다. 반대로 상승 특성은 전류 증가 시 전압이 상승하고, 정전압 특성은 전류 변화와 관계없이 출력 전압이 일정하게 유지되는 특성이다.
정답은 '용접 중 금속의 산화물과 비금속 개재물을 용해하여 용착금속의 성질을 양호하게 하기 위해'이다.
가스용접 용제는 용접 중 생기는 산화물과 비금속 개재물을 용해해 용착금속의 성질을 양호하게 한다.
- 용제는 산화물을 용해해 제거하며, 산화작용과 질화작용을 돕지 않는다.
- 용제는 모재의 용융온도를 낮추는 물질이 아니다.
- 용제는 용접봉의 용융속도를 늦추는 물질이 아니다.
정답은 '용기는 40℃ 이상에서 보관한다.'이다.
용해 아세틸렌 용기는 이하에서 보관한다.
- 저장 장소는 통풍이 잘되는 곳이어야 한다.
- 용기 밸브는 전용 핸들로 회전만 연다.
- 가스 사용 후에는 잔압 를 남겨 둔다.
정답은 '용입부족 - 전류 과대'이다.
용입부족의 원인은 전류 과소이며, 전류 과대는 언더컷의 원인이다.
- 홈 각도 과대는 변형의 원인이다.
- 강재에 부착된 기름은 기공의 원인이다.
- 전층의 슬래그 제거 불완전은 슬래그 섞임의 원인이다.
정답은 '땀, 물 등에 의해 습기 찬 작업복, 장갑, 구두 등을 착용하여도 이상 없다.'이다.
전격 방지 대책에서는 땀이나 물로 습기 찬 작업복·장갑·구두를 착용하지 않는다.
- 용접기의 내부에 함부로 손을 대지 않는 것은 전격 방지 대책이다.
- 홀더나 용접봉을 맨손으로 취급하지 않는 것은 전격 방지 대책이다.
- 가죽장갑·앞치마·발덮개 등 보호구 착용은 전격 방지 대책이다.
정답은 '모재와 같은 용접봉이면 급냉시켜도 좋다.'이다.
주철 용접에서는 급냉을 피하고 서냉한다.
- 주철은 수축이 많고 균열이 일어나기 쉽다.
- 주철 용접에서는 일산화탄소가 발생해 용착금속에 기공이 생기기 쉽다.
- 주철은 불순물을 함유하면 모재와 친화력이 떨어진다.
정답은 '초음파 용접'이다.
초음파 용접은 가압과 초음파 진동을 이용하는 용접법으로, 저항용접에 속하지 않는다.
- 스폿 용접은 저항용접의 한 종류이다.
- 심 용접은 저항용접의 한 종류이다.
- 업셋 맞대기 용접은 저항용접 중 맞대기 용접에 속한다.
정답은 '10~15'이다.
이산화탄소 아크용접의 저전류 영역(약 미만)에서 팁과 모재 간 거리는 가 적합하다.
- 는 보다 짧다.
- 는 보다 길다.
- 는 보다 길다.
정답은 '유도가열용접'이다.
유도가열용접은 압접에 속한다.
- 전자빔용접은 융접에 속한다.
- 일렉트로슬래그용접은 융접에 속한다.
- MIG용접은 융접에 속한다.
정답은 '4.0㎜'이다.
가스용접봉 지름은 로 구하며, 을 대입하면 이다.
- 를 로 역산하면 판 두께 에 맞는 지름이다.
- 를 역산하면 판 두께 에 맞는 지름이다.
- 를 역산하면 판 두께 에 맞는 지름이다.
정답은 '7'이다.
용접봉 지름 , 용접 전류 의 아크 용접에는 차광도 번호 을 쓰며, 차광도는 용접 전류가 클수록 큰 번호를 쓴다.
- 은 보다 큰 번호로, 보다 큰 전류에 쓴다.
- 는 보다도 큰 번호로, 더 큰 전류에 쓴다.
- 는 보다도 큰 번호로, 고전류 용접에 쓴다.
루트 간격을 표시하는 것은 'a'이다.
그림에서 a 는 두 판의 홈 아래 끝(루트 면)끼리 가장 가까이 마주 보는 틈의 폭을 양쪽 화살표로 잰 치수로, 이 틈이 루트 간격이다.
- 'b'는 a 의 양 끝보다 바깥에 세운 치수 보조선 사이의 폭으로, 두 루트 면 사이의 틈이 아니다.
- 'c'는 판 윗면에서 좌우 홈 가장자리 사이의 폭이다.
- 'd'는 두 홈 면 연장선 사이에 그린 호 모양 치수로, 홈이 벌어진 각도를 나타낸다.
정답은 '수축이 작은 이음을 먼저 용접하고 큰 이음을 뒤에 용접한다.'이다.
용접순서는 수축이 큰 이음을 먼저 용접하고 수축이 작은 이음을 뒤에 용접한다.
- 같은 평면 안에 이음이 많으면 수축은 자유단으로 보낸다.
- 용접은 중심에 대하여 대칭으로 진행한다.
- 용접물의 중립축에 대한 수축력 모멘트의 합이 이 되게 한다.
정답은 '3~6'이다.
TIG 용접에서 텅스텐 전극봉은 가스노즐 끝에서 돌출시킨다.
- 는 보다 짧다.
- 는 보다 길다.
- 는 보다 길다.
정답은 '합금 첨가식'이다.
피복제가 용접부를 보호하는 형식은 가스 발생식·슬래그 생성식·반가스 발생식이며, 합금 첨가식은 이 분류에 들지 않는다.
- 가스 발생식은 피복제 보호 형식의 한 종류이다.
- 슬래그 생성식은 피복제 보호 형식의 한 종류이다.
- 반가스 발생식은 피복제 보호 형식의 한 종류이다.
정답은 '1.3'이다.
고압식 토치는 아세틸렌 사용 압력이 이상이다.
- 는 저압식 토치의 아세틸렌 압력 상한이다.
- 는 보다 낮아 고압식에 해당하지 않는다.
- 는 고압식의 하한인 보다 높은 값이다.
정답은 '가우징 작업시 소음이 심하다.'이다.
아크 에어 가우징은 가스 가우징이나 치핑보다 소음이 적다.
- 아크 에어 가우징은 작업 능률이 배 높다.
- 아크 에어 가우징은 장비 조작이 쉽다.
- 아크 에어 가우징은 활용 범위가 넓다.
정답은 'LPG'이다.
LPG는 가연성 가스로, 스파크에 의해 인화·폭발할 수 있다.
- 가스는 불연성 가스이다.
- 가스는 불활성 가스이다.
- 가스는 스스로 타지 않고 연소를 돕는 조연성 가스이다.
정답은 '용입이 얕고 전류밀도가 매우 낮다.'이다.
탄산가스 아크 용접은 전류밀도가 높고 용입이 깊다.
- 탄산가스 아크 용접은 용착금속의 기계적 성질이 우수하다.
- 탄산가스 아크 용접은 가시 아크라 시공이 편리하다.
- 가스는 아르곤 가스보다 가격이 저렴하다.
정답은 '아크전압이 지나치게 높아지면 기포가 발생한다.'이다.
용접에서 아크전압이 과대하면 기포가 발생한다.
- 용접전류가 높아지면 용착률과 용입이 증가한다.
- 아크전압이 높아지면 비드가 넓어진다.
- 용접전류가 높아지면 와이어의 용융속도가 빨라진다.
정답은 '용접 금속부의 변형과 응력을 제거하는 방법으로 는 담금질을 한다.'이다.
담금질은 용접부의 변형과 응력을 제거하는 방법이 아니며, 잔류응력 제거에는 노내 풀림·피닝 등을 쓴다.
- 역변형법은 용접 전 변형 방지책이다.
- 대칭법·후진법·스킵법은 용접 시공에 의한 경감법이다.
- 도열법은 모재의 열전도를 억제해 변형을 방지하는 방법이다.
정답은 'TIG용접'이다.
TIG용접은 텅스텐 전극이 녹지 않는 비용극식으로, 용가재를 따로 공급한다.
- 가스 아크용접은 와이어 전극이 녹아 용가재가 되는 용극식이다.
- 서브머지드 아크용접은 와이어 전극이 녹아 용가재가 되는 용극식이다.
- 피복 아크 용접은 용접봉이 녹아 용가재가 되는 용극식이다.
그림과 같이 아크를 발생시키는 방법은 '찍는법'이다.
그림은 모재 위 약 높이에 있던 용접봉을 모재 면에 수직으로 내려 찍은 뒤 아래·위 화살표처럼 곧바로 조금 들어 올려 아크를 일으키는 움직임을 나타낸다.
- '긁는법'은 용접봉 끝으로 모재 면을 긁듯이 스쳐 아크를 일으키는 방법으로, 그림에는 모재 면을 따라 옆으로 움직이는 궤적이 없다.
- '접선법'은 그림에 그려진 수직으로 내렸다 올리는 움직임과 다른 명칭이다.
- '원주법'도 그림의 수직 왕복 움직임과 다른 명칭이다.
정답은 '역화'이다.
팁 끝이 모재에 닿아 순간적으로 막히면서 폭발음과 함께 불꽃이 꺼졌다가 다시 나타나는 현상은 역화이다.
- 인화는 팁 끝이 막혀 불꽃이 토치의 가스 혼합실까지 들어가는 현상이다.
- 역류는 고압 산소가 아세틸렌 호스 쪽으로 흘러 들어가는 현상이다.
- 폭발은 불꽃이 꺼졌다가 다시 나타나는 이 현상의 명칭이 아니다.
정답은 '스스로 연소하여 가연성가스라고 한다.'이다.
산소는 스스로 연소하지 않고 다른 물질의 연소를 돕는 조연성 가스이다.
- 산소는 무미·무색·무취의 기체이다.
- 산소는 금·백금·수은 등을 제외한 원소와 화합해 산화물을 만든다.
- 액체 산소는 연한 청색을 띤다.
정답은 '30~50˚'이다.
TIG용접에서 직류정극성으로 용접할 때 전극 선단은 뾰족한 원뿔형으로 갈며, 선단 각도는 가 적합하다.
- 는 보다 작은 각도이다.
- 는 보다 작은 각도이다.
- 는 보다 큰 각도이다.
정답은 '용착금속의 양(量)을 될 수 있는 대로 증가시킬 것'이다.
잔류응력 경감에는 용착금속의 양을 가능한 한 적게 한다.
- 적당한 용착법과 용접순서 선정은 잔류응력 경감 방법이다.
- 포지셔너 이용은 잔류응력 경감 방법이다.
- 예열은 잔류응력 경감 방법이다.
정답은 '크롬'이다.
내식성 알루미늄 합금에 첨가하는 크롬은 부식균열을 방지하는 효과가 있는 원소이다.
- 구리는 알루미늄 합금의 강도를 높이는 원소로, 내식성을 떨어뜨린다.
- 니켈은 Y합금 등 내열 알루미늄 합금에 첨가되는 원소이다.
- 철은 알루미늄 합금에 불순물로 들어 있는 원소이다.
정답은 '모넬메탈'이다.
모넬메탈은 니켈과 구리를 주성분으로 하는 니켈 합금으로 알루미늄 합금이 아니다.
- 실루민은 알루미늄-규소계 합금이다.
- Y합금은 알루미늄-구리-니켈-마그네슘계 내열 합금이다.
- 초두랄루민은 알루미늄-구리-마그네슘계 합금이다.
정답은 '소금물'이다.
담금질 냉각액의 냉각 속도는 소금물이 물보다 빠르고, 물이 기름보다 빠르다.
- 기름은 물보다 냉각 속도가 느린 냉각액이다.
- 물은 소금물보다 냉각 속도가 느린 냉각액이다.
- 비눗물은 물보다 냉각 속도가 느린 냉각액이다.
정답은 '기경성(air hardening)'이다.
니켈강처럼 가열 후 공기 중에 방치하여도 담금질 효과를 나타내는 성질을 기경성이라 한다.
- 수경성은 물로 냉각해 담금질 효과를 얻는 성질이다.
- 유경성은 기름으로 냉각해 담금질 효과를 얻는 성질이다.
- 고경성(solid hardening)은 공기 중 방치로 담금질 효과가 나타나는 성질의 명칭이 아니다.
정답은 '상온 및 고온경도가 낮아야 한다.'이다.
탄소 공구강은 상온과 고온에서 모두 경도가 높아야 한다.
- 내마모성이 커야 한다는 것은 탄소 공구강의 구비조건이다.
- 가공이 용이하고 가격이 싸야 한다는 것은 탄소 공구강의 구비조건이다.
- 열처리가 쉬워야 한다는 것은 탄소 공구강의 구비조건이다.
정답은 '해수에서도 부식되지 않는다.'이다.
알루미늄은 해수에서 부식되는 금속이다.
- 가볍고 내식성이 좋다는 것은 알루미늄의 특성이다.
- 전기 및 열의 전도성이 좋다는 것은 알루미늄의 특성이다.
- 상온 및 고온 가공이 쉽다는 것은 알루미늄의 특성이다.
정답은 'Zn'이다.
세라다이징은 아연을 침투시키는 금속 침투법이다.
- 크롬을 침투시키는 금속 침투법은 크로마이징이다.
- 알루미늄을 침투시키는 금속 침투법은 칼로라이징이다.
- 붕소를 침투시키는 방법은 보로나이징이다.
침탄법, 질화법, 금속침투법은 모두 표면에 다른 원소를 확산·침투시켜 조성을 바꾸는 화학적 표면경화법이다.
반면 화염경화법은 표면을 급속 가열·냉각해 조직을 변화시키는 물리적(열처리적) 표면경화법이므로 화학적 표면경화법에 속하지 않는다.
정답은 '좁은 의미로는 구리-아연 합금이다.'이다.
좁은 의미의 청동은 구리-주석 합금이며, 구리-아연 합금은 황동이다.
- 넓은 의미의 청동은 황동 이외의 구리 합금을 가리킨다.
- 청동은 부식에 잘 견뎌 밸브, 선박용판, 동상 등의 재료로 쓰인다.
- 청동은 황동보다 내식성과 내마모성이 좋다.
정답은 '애드미럴티황동'이다.
황동에 주석을 첨가한 특수황동을 애드미럴티황동이라 한다.
- 쾌삭황동은 황동에 납을 첨가한 특수황동이다.
- 네이벌황동은 황동에 주석을 첨가한 특수황동이다.
- 강력황동은 황동에 망간 등을 첨가한 특수황동이다.
정답은 '덧살올림법'이다.
덧살올림법은 각 층마다 전체 길이를 용접하며 쌓아올리는 다층 용착법으로, 주철의 보수용접 방법에 해당하지 않는다.
- 스터드법은 모재에 스터드를 박아 넣고 용접하는 주철 보수용접 방법이다.
- 비녀장법은 용접선에 직각으로 강봉을 박아 넣는 주철 보수용접 방법이다.
- 버터링법은 모재 표면에 먼저 완충층을 용착한 뒤 본용접을 하는 주철 보수용접 방법이다.
정답은 '아연'이다.
보통 주철의 주요 성분은 철 외에 탄소·규소·망간·인·황이며, 아연은 이에 속하지 않는다.
- 규소는 보통 주철의 주요 성분이다.
- 망간은 보통 주철의 주요 성분이다.
- 탄소는 보통 주철의 주요 성분이다.
정답은 '냉간압연강판'이다.
냉간압연강판은 재결정 온도 이하에서 압연한 강판으로 표면이 미려하고 치수가 정확하다.
- 열간압연강판은 재결정 온도 이상에서 압연한 강판이다.
- 일반구조용압연강은 일반 구조물에 쓰이는 압연강재이다.
- 탄소공구강은 공구용 탄소강이다.
정답은 '염산, 염소가스, 황산 등에 강하다.'이다.
오스테나이트계 스테인리스강은 염산·염소가스·황산 등에 부식되는 강이다.
- 스테인리스강 중 내식성이 가장 높다는 것은 오스테나이트계의 특성이다.
- 비자성이라는 것은 오스테나이트계의 특성이다.
- 용접이 잘되며 가공성이 좋다는 것은 오스테나이트계의 특성이다.
정답은 '크롬계 스테인리스강'이다.
탄소강에 크롬을 첨가한 합금강은 니켈 없이 크롬만 첨가한 크롬계 스테인리스강이다.
- 크롬-니켈계 스테인리스강은 크롬과 니켈을 함께 첨가한 강이다.
- 산화 스테인리스강은 첨가 원소로 나눈 스테인리스강 명칭이 아니다.
- 질화 스테인리스강은 첨가 원소로 나눈 스테인리스강 명칭이 아니다.
정답은 '두께 : D6'이다.
두께를 나타내는 치수 보조기호는 이며 가 아니다.
- 반지름의 보조기호는 이다.
- 모따기의 보조기호는 이다.
- 구의 지름의 보조기호는 이다.
명칭이 틀린 것은 'D : 지시선'이다.
D 가 가리키는 선은 물체 밑면에서 오른쪽으로 연장해 높이 치수 25 의 아래 끝을 받는 가는 가로선으로, 지시선이 아니라 치수 보조선이다.
- 'A : 숨은선'은 맞다. A 는 왼쪽 절반 윤곽 안쪽에 그린 파선을 가리킨다.
- 'B : 중심선'은 맞다. B 는 왼쪽 구멍 가운데를 세로로 지나는 1점 쇄선을 가리킨다.
- 'C : 치수선'은 맞다. C 는 양 끝 화살표 사이에 80 이 적힌 선을 가리킨다.
정투상도에 맞는 입체도는 한 옆면 가운데가 V자로 파이고, 그 골이 V자 면에서 멀어질수록 얕아져 윗면 반대쪽 변의 가운데에서 끝나는 입체도이다.
정면도에는 윗변 두 꼭짓점에서 높이 중간쯤의 가운데 점으로 내려오는 V와 그 점에서 윗변까지 세로선이 있다. 평면도는 위쪽 변 가운데 한 점에서 아래쪽 두 꼭짓점과 아래 변 가운데로 선이 뻗고, 우측면도에는 왼쪽 변 중간 높이에서 오른쪽 위 꼭짓점으로 올라가는 기울어진 파선 하나가 있다. 제3각법에서 평면도 아래쪽과 우측면도 왼쪽이 정면 쪽이므로, 골은 정면에서 가장 깊고 반대쪽 끝에서 윗면 높이가 된다.
- V 골이 같은 깊이로 반대쪽 끝까지 곧게 이어진 입체도는 골 바닥이 수평이어서, 우측면도의 파선이 기울어진 것과 맞지 않는다.
- V 골이 올라가 끝나는 점이 윗면의 구석 꼭짓점인 입체도는 평면도에서 선들이 모이는 점이 위쪽 변의 가운데인 것과 맞지 않는다.
- V 골이 끝나는 점이 윗면 가장자리가 아니라 윗면 안쪽에 있는 입체도는 평면도에서 선들이 위쪽 변 위의 한 점에서 모이는 것과 맞지 않는다.
KS 재료기호에서 SM은 기계 구조용 탄소강재를 나타내므로 SM 35C가 이에 해당한다. 뒤의 숫자 35는 탄소 함유량이 약 0.35%임을 뜻한다.
- SS 490B는 일반 구조용 압연강재의 기호이다.
- SF 340A는 탄소강 단강품의 기호이다.
- STKM 20A는 기계 구조용 탄소강관의 기호이다.
정투상도에 맞는 입체도는 가운데에 바닥까지 이어지는 삼각 돌출부가 있고, 오른쪽 끝면 윤곽이 짧은 수직 변, 경사 변, 수평 윗변, 높은 수직 변과 곧은 밑변으로 된 입체도이다.
우측면도는 오른쪽이 높은 수직 변이고 위가 짧은 수평 변이며, 거기서 왼쪽 아래 꼭짓점까지 사선이 내려오고 사선 아래쪽에서 바닥까지 짧은 세로선이 있다. 평면도는 위쪽 변 가까이에 가로선 하나(수평 윗면과 경사면의 경계)가 있고 아래 변 가운데로 튀어나온 부분이 있으며, 정면도는 아래 띠의 좌우에만 사각형이 있고 가운데가 비어 있어 가운데 돌출부의 경사가 바닥까지 이어진다.
- 오른쪽 끝면에서 높은 수직 변 쪽 아래 구석에 턱이 파인 입체도는 우측면도의 높은 수직 변 쪽 아래 구석이 턱 없이 직각인 것과 맞지 않는다.
- 가운데 돌출부가 수직 면과 수평 윗면으로 된 사각 블록인 입체도는 우측면도 사선이 왼쪽 아래 꼭짓점까지 이어지는 것과 맞지 않는다.
- 오른쪽 끝면이 두 경사로 된 지붕 모양인 입체도는 우측면도의 수평 윗변과 높은 수직 변이 없어 맞지 않는다.
정답은 'NS'이다.
도면에서 (Not to Scale)는 비례척이 아님을 나타내는 기호이다.
- 는 비례척이 아님을 나타내는 기호로 쓰지 않는다.
- 는 비례척이 아님을 나타내는 기호로 쓰지 않는다.
- 는 비례척이 아님을 나타내는 기호로 쓰지 않는다.
정답은 '보조 투상도'이다.
경사면의 실형을 나타낼 필요가 있을 때는 경사면에 맞선 위치에 보조 투상도를 그린다.
- 부분 투상도는 그림의 일부만 도시해도 충분할 때 필요한 부분만 그리는 투상도이다.
- 국부 투상도는 구멍·홈 등 한 부분의 모양만 그리는 투상도이다.
- 회전 투상도는 각도를 가진 부분을 회전시켜 실형을 그리는 투상도이다.
평면도로 알맞은 것은 직사각형 안에 네 구석을 잇는 X자 대각선과 가운데 가로·세로선이 실선이고, 밑면 홈 자리가 파선인 투상도이다.
입체도의 윗부분은 여러 경사면이 한 점에서 만나는 모양이어서, 위에서 보면 그 모서리들이 모두 보이는 선(실선)이 된다. 밑면의 관통 홈은 위에서 가려지므로 숨은선으로 나타난다.
- X자 대각선이 파선이고 네 구석에 실선 사각 윤곽이 그려진 투상도는 위에서 보이는 경사 모서리를 숨은선으로 그렸다.
- 윗변 가운데를 꼭짓점으로 하는 큰 삼각형 아래로 가운데가 넓게 파인 윤곽이 그려진 투상도는 삼각형 윤곽만 있고 X자 대각선이 없다.
- 윗변 가운데를 꼭짓점으로 하는 큰 삼각형 아래로 가운데가 좁게 파인 윤곽이 그려진 투상도도 X자 대각선이 없다.
병렬 연속 용접 기호는 기준선 위아래에 같은 자리로 맞붙은 필릿 삼각형에 치수 9와 6만 적힌 기호이다.
이 기호는 삼각형의 세로 변이 기준선을 위아래로 가로질러 양쪽 필릿이 같은 위치에 나란히 놓이고, 단속을 나타내는 길이·개수·피치 치수가 없어 연속 용접을 뜻한다.
- 양쪽이 같은 자리에 맞붙은 삼각형에 '50(3)-150'이 붙은 기호는 단속 치수가 있어 연속이 아니다.
- 기준선 위 삼각형과 아래 삼각형이 좌우로 엇갈려 놓이고 '50(3)-150'이 붙은 기호는 양쪽이 나란히 놓이지 않고 단속 치수도 있다.
- 한 사선을 사이에 두고 위아래 삼각형이 좌우로 엇갈려 놓인 기호(아래에 6)는 양쪽 삼각형이 같은 자리에 나란히 놓이지 않는다.
보기의 정투상도는 평면도가 직사각형에 두 대각선이 그어진 형태이고 정면도와 우측면도가 모두 이등변삼각형이므로, 이 입체는 밑면이 직사각형이고 꼭짓점이 밑면 중심 바로 위에 있는 사각뿔이다. 평면도의 대각선 X는 네 옆면의 능선이 한 꼭짓점으로 모인다는 표시다.
따라서 전개도는 옆면 삼각형 4개가 뿔의 정점 한 점에 모여 부채꼴로 펼쳐지고, 밑면 직사각형은 그 삼각형 중 하나의 밑변에 붙어 젖혀진 모양이어야 한다.
맞지 않는 전개도는 다음과 같다.
- 삼각형 4개는 한 점에 모였으나 밑면 사각형이 밑변이 아니라 정점 쪽에 붙어 있는 것 — 접으면 밑면이 뿔 꼭대기로 가므로 성립하지 않는다.
- 삼각형들이 공통 정점 없이 지그재그로 이어지거나 서로 엇갈려 겹치도록 배치된 것 — 접어도 닫힌 뿔이 되지 않는다.