22년 2회차
질량 불평형(언밸런스)에 의한 진동은 불평형 질량이 회전할 때 원심력을 발생시키므로 그 방향성을 따릅니다. 이 중 '길게 돌출된 로터의 경우에는 축방향 진폭은 발생하지 않는다'는 설명은 틀렸습니다.
길게 돌출된 로터의 경우 불평형 질량의 축 방향 성분도 존재할 수 있으며, 특히 동적 불평형(dynamic unbalance)이 있으면 축방향 진동도 발생합니다. 정적 불평형만 있어도 로터의 형상과 지지점에 따라 축방향 진동이 유도될 수 있으므로 "축방향 진폭은 발생하지 않는다"는 일반화할 수 없습니다.
- '수평·수직 방향에 최대의 진폭이 발생한다'는 정확한데, 불평형 질량이 회전축에 수직인 평면에 편심되어 있으면 수평·수직 방향에 최대 진폭이 발생합니다.
- '회전 주파수 1f 성분의 탁월 주파수가 나타난다'도 맞으며, 언밸런스는 회전 주파수 1f(1배 주파수) 성분을 특징적으로 발생시킵니다.
- '언밸런스 양과 회전수가 증가할수록 진동 레벨이 높게 나타난다'도 정확하게, 언밸런스 질량(e·m)과 회전수(ω)의 제곱에 비례하므로 둘 다 증가하면 진동 레벨이 높아집니다.
소음기(muffler, silencer)는 배기관이나 흡입구를 통해 방출되는 기체 흐름에 의한 소음을 감소시키는 장치다. 배기 가스나 공기 흐름이 발생시키는 음파가 소음기 내부의 챔버와 흡음재를 통과하면서 공기음(air-borne sound) 형태로 감쇠된다. 고체음은 기계 부품의 진동으로 발생하는 소음으로 소음기로 직접 감소시킬 수 없고, 전자적 발생소음도 소음기의 작동 원리와 무관하다. 따라서 정답은 4번 공기음이다.
시정수(time constant) τ는 1차 시스템의 과도응답 특성을 나타내는 기본 파라미터로, 출력이 최종 값의 63.2%(≈63%)에 도달하는 데 걸리는 시간으로 정의된다.
이는 1차 시스템의 응답함수 y(t) = y_f(1 - e^(-t/τ))에서 t = τ일 때 y(τ) = y_f(1 - e^(-1)) = 0.632y_f가 되는 수학적 정의에서 비롯된다.
- '출력이 최종 값의 50%가 되기까지의 시간'의 50%는 반응시간의 정의이다.
- '출력이 최종 값의 90%가 되기까지의 시간'의 90%는 상승시간(rise time) 관련 정의로, 시정수의 정의와는 구분되는 개념이다.
- '출력이 최종 값의 10%에서 90%까지의 경과시간'의 10~90% 구간도 상승시간(rise time) 관련 정의로, 시정수의 정의와는 구분되는 개념이다.
와류식 유량계는 유체의 조성, 밀도, 온도, 압력 등의 영향을 받지 않고 유량에 비례한 주파수 신호를 출력하는 특징이 있으며, 기체와 액체 모두 측정 가능하고 측정 대상에 제한이 없다.
- 면적식 유량계는 부자의 위치에 따라 밀도와 점성도의 영향을 크게 받으므로 배제된다.
- 용적식 유량계는 기어나 피스톤 등의 기계적 요소 때문에 측정 유체에 제한이 있다.
- 터빈식 유량계는 유체의 점성도, 밀도 등에 영향을 받아 보정이 필요하므로 조건을 만족하지 않는다.
음파의 기본 용어 중 정확한 정의를 묻는 문항이다. 음파가 한 매질에서 다른 매질로 통과할 때 구부러지는 현상은 '굴절(refraction)'이지 '회절'이 아니므로 '음의 회절' 설명이 오류이다.
회절(diffraction)은 음파가 장애물을 만났을 때 또는 개구부를 통과할 때 파동이 구부러져 진행하는 현상이므로, 이 정의는 회절이 아닌 굴절의 현상을 잘못 설명한 것이다.
- 음파는 공기 등의 매질을 통해 전파되는 소밀파(종파)로 올바른 정의이다.
- 파면은 같은 위상을 갖는 점들을 연결한 면으로 파동의 기하학적 표현으로서 정확하다.
- 파동은 매질의 변형운동을 통해 에너지를 전달하는 현상으로 올바른 설명이다.
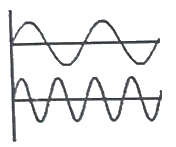


50Hz와 100Hz의 두 파동을 중첩(합성)하면 기본파에 2배 주파수 성분이 더해진 비정현파(왜형파)가 만들어지며, 파형은 기본파의 마루·골 부근에 2차 고조파가 겹쳐져 비대칭적으로 일그러진 형태로 나타난다. 진폭이 같은 두 정현파가 단순히 더해진 결과이므로, 매끈한 정현파 형태(단일 주파수처럼 보이는 보기)가 아니라 골과 마루의 모양이 서로 다르게 찌그러진 파형을 골라야 하며, 이에 해당하는 것이 2번이다.
오일 분석법(oil analysis method)은 윤활유의 상태와 기계 마모 정도를 진단하는 분석 기법들이다. 저주파흡광법(low frequency absorption)은 오일 분석 표준 기법이 아니며, 이는 주로 분자 진동 분광학이나 다른 물질 분석에 활용되는 개념으로 오일 분석 분류체계에 포함되지 않는다.
- 회전전극법(rotating electrode method)은 마모 금속 입자를 분석하는 표준 오일 분석 기법이다.
- 원자흡광법(atomic absorption spectroscopy)은 윤활유 내 금속 원소 함량 측정에 사용된다.
- 페로그래피법(ferrography)은 마모 입자의 형태와 크기를 광학 현미경으로 관찰하는 기법이다.
오리피스 차압기구에서 차압을 측정하는 방식은 탭(tap)의 위치에 따라 분류된다. 코너 탭은 오리피스판 바로 앞뒤에, 플랜지 탭은 오리피스판으로부터 1인치 떨어진 위치에, 축류 탭은 확대부 끝에 위치하여 모두 차압을 뽑아낸다. 반면 벤투리 탭은 오리피스가 아닌 벤투리관의 측정 방식으로, 오리피스 자체에서 차압을 뽑아내는 구조가 아니라 별도의 유량계 기구에 해당한다.
가동 코일형 속도 센서는 자석과 코일 사이의 상대 운동으로 발생하는 자기장 변화를 이용한다. 코일이 자기장을 지나가면서 자속이 변하고, 이 변화하는 자속에 의해 코일에 유도 기전력이 발생하는데, 이것이 바로 패러데이의 전자 유도 법칙(패러데이 법칙)의 원리다. 유도 기전력의 크기는 자속 변화율에 비례하며, 자동차 차륜 속도 센서, 엔진 회전 속도 센서 등에서 자속 변화 ∝ 속도 관계를 이용해 속도를 측정한다.
진동을 전이시키는 것은 소음을 줄이는 방법이 아니라 오히려 진동·소음을 전달하는 현상이므로 소음방지의 기본 방법에 해당하지 않는다.
소음 방지의 3가지 기본 원리는 음원 자체를 막는 차음, 소리 에너지를 흡수해 줄이는 흡음, 배기·흡기 계통에 장착해 소음을 저감하는 소음기이다.
동적배율은 이며 고무에서는 1 이상이다. 고무는 영률(경도)이 커질수록 동적배율도 커지므로, '작아진다'는 설명이 틀렸다. 정의상 동적 스프링 정수가 커지면 동적배율은 커지고, 정적 스프링 정수가 커지면 작아진다.
압전형 가속도 센서는 높은 감도를 가지고 있어 손으로 고정하여 사용할 수 없으며, 반드시 나사나 접착제로 견고하게 부착해야 한다. 센서의 특징을 보면 1번 소형·경량화에 유리하고, 2번 압전 소자의 특성상 사용 온도 범위가 넓으며, 3번 매우 낮은 질량으로 인해 공명주파수가 높아 광대역 주파수 특성을 가진다. 4번은 "저감도이므로"라는 근거 자체가 잘못되었으므로 정답이다.
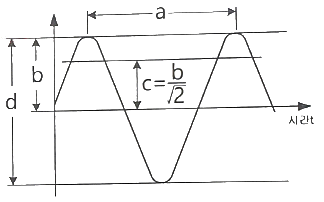
그림에서 c=b/√2는 실효값(RMS)을 나타내는 값이다. 정현파의 평균값은 최댓값의 2/π배로 정의되며, 최댓값(진폭)의 1/√2는 실효값이지 평균값이 아니다. 따라서 c를 "진폭의 평균값"이라 한 것은 틀린 설명이며, a(주기), b(편진폭), d(양진폭)의 의미는 정확하다.
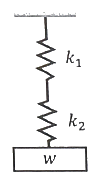


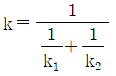
그림에서 두 스프링 k₁과 k₂가 직렬로 연결되어 하나의 하중 W를 지지하는 구조이다. 직렬 연결된 스프링은 각 스프링에 걸리는 힘(하중)은 동일하지만 변형량은 서로 더해지므로, 합성 스프링 상수는 역수의 합으로 계산된다. 즉 이므로 형태의 식이 옳으며, 이에 해당하는 보기가 4번이다.
도플러 효과는 발음원이 이동할 때 진행 방향 쪽에서는 파장이 짧아져 고음으로, 반대쪽에서는 파장이 길어져 저음으로 들리는 현상이다.
- 마스킹 효과는 큰 소리가 작은 소리를 가려 듣지 못하게 하는 현상이다.
- 호이겐스 원리는 파면 위의 각 점이 새로운 파원이 된다는 파동의 전파 원리이다.
- 간섭 효과는 두 개 이상의 파가 만나 보강 또는 상쇄되는 현상이다.
무게(질량)는 진동체 자체의 물리적 속성일 뿐, 진동의 크기를 나타내는 측정 변수가 아니다.
기계진동의 크기는 시간에 대한 변위의 변화를 나타내는 변위, 속도, 가속도로 평가하며, 이 세 가지는 서로 미분·적분 관계에 있다.
침투탐상검사는 표면에 열린 결함(개구부를 가진 결함)만을 검출할 수 있는 비파괴 검사 방법이다. 침투액이 표면의 미세한 균열·포자·기공 등에 스며들었다가 현상액으로 드러내는 원리이므로, 결함이 반드시 표면에 개방되어 있어야 한다.
- 자분탐상검사는 자성재료의 표면과 표면 근처 결함을 자분으로 검출한다.
- 방사선투과검사는 내부 결함을 투과 영상으로 검출한다.
- 초음파탐상검사는 초음파 반사로 내부 결함을 검출할 수 있다.
따라서 이들은 표면 개구 결함에만 국한되지 않는다.
광전센서는 빛을 이용해 비접촉으로 검출하며 응답속도가 빠르고 분해능이 높다. 또 검출거리가 길다(투과형은 수 m~수십 m)는 것이 특징이므로, 검출거리가 짧다는 설명은 틀렸다.
구면파는 점음원에서 모든 방향으로 동일한 에너지를 등방적으로 방출할 때 발생하며, 음원을 중심으로 구 모양의 파면이 확장되는 특성을 가진다.
- '음파의 진행 반대방향으로 에너지를 전송하는 파'는 에너지 전송 방향이 진행 방향과 같으므로 틀렸다.
- '음파의 파면들이 서로 평행한 파'는 평행한 파면이 특징인 평면파(평행파)에 대한 설명이다.
- '구조적 간섭에 의해 음압의 최고와 최저가 반복되는 패턴의 파'는 간섭으로 인한 정상파 패턴으로, 구면파의 정의와 무관하다.
구면파는 거리에 따라 음압이 감소하고(), 음원으로부터 전 방향으로 동일하게 에너지를 전파하는 것이 핵심이다.
와류탐상검사는 교류자기장을 이용해 피검체 표면에 와류를 발생시켜 결함을 감지하는 방법으로, 1번 자동화 가능(프로브 스캔 자동화), 2번 비접촉 검사 가능(표면에 접촉 불필요), 3번 도금두께 측정 가능(주파수별 침투깊이 차이 활용)이 모두 장점이다. 반면 4번은 형상이 복잡할수록 균일한 자기장 형성이 어려워져 신뢰도가 저하되므로 오히려 검사의 제약조건이며, 와류탐상검사의 장점에 해당하지 않는다.
TPM의 자주보전 효과측정은 설비 신뢰성 향상과 작업 표준화를 정량·정성적으로 평가하는 방법들을 사용한다. 반면 FMEA(고장유형·영향·심각도 분석)는 설계 단계에서 잠재적 고장을 사전에 예방하기 위한 분석기법으로, 이미 발생한 고장에 대한 자주보전 효과를 측정하는 방법이 아니라 설비 개선 및 신뢰성 설계 단계에 적용되는 기법이다.
- 기준서 작성현황 확인은 자주보전 활동의 문서화 수준을 측정한다.
- MTBF 연장은 자주보전으로 인한 설비 가동률 개선의 직접적 효과지표다.
- OPL 작성현황 확인은 근로자의 작업 표준화 정도를 평가하는 자주보전 핵심 효과측정 방법이다.


설비의 보전성(Maintainability)은 고장난 설비를 얼마나 빨리 정상 상태로 복구할 수 있는지를 나타내며, 이를 정량화한 지표가 수리율(Repair Rate)이다. 이미지로 제시된 두 보기는 수리율 공식으로, 그중 정답 보기는 일반적으로 μ = 1/MTTR 형태의 수리율 계산식이며, 이는 보전성을 직접 나타내는 지표다.
- MTTR(Mean Time To Repair)은 평균 수리 시간으로 보전성을 나타내지만, 수리율 자체는 단위 시간당 수리 횟수 또는 수리 가능 확률을 의미한다.
- MTBF(Mean Time Between Failures)는 신뢰성 지표로 고장 간 평균 시간이다.
비순환 급유방법은 윤활유가 한 번 사용된 후 버려지거나 배출되는 방식을 말하며, 순환 급유방법은 윤활유를 계속 재사용하면서 순환시키는 방식이다. 유욕 급유법은 베어링이나 부품을 윤활유 속에 담그고 회전하면서 유막을 형성하고 오일이 순환하므로 순환 급유방법에 해당한다.
- 손 급유법은 작업자가 수동으로 주입하여 버려지는 비순환 방식이다.
- 적하 급유법은 점적으로 떨어뜨려 배출되는 비순환 방식이다.
- 사이펀 급유법은 중력으로 흘러내려 배출되는 비순환 방식이다.
설비의 경제성 평가 방법은 초기투자비, 운영비, 내용연수 등을 고려하여 최적의 설비를 선택하는 기법이다. MTTR(Mean Time To Repair, 평균 수리시간)은 설비의 신뢰성 및 유지보수성을 나타내는 지표일 뿐 경제성 평가 기법이 아니다.
- 자본회수법은 초기투자비를 내용연수에 걸쳐 균등 회수하는 방식이다.
- MAPI 방식(Machinery and Allied Products Institute)은 신규 설비 도입의 수익성을 평가하는 경제성 분석 기법이다.
- 연평균 비교법은 설비의 연평균 비용을 계산하여 비교하는 방법이다.
공기압축기 윤활관리에서 정답은 1번이다. 터보형(원심식) 압축기는 고속 회전하는 임펠러와 베어링 부분에만 윤활이 필요하며, 압축 과정에서 로터와 가스가 직접 접촉하지 않아 내부 윤활이 불필요하다. 반면 2번 회전식 압축기는 로터·베인 등이 실린더 벽과 직접 접촉하며 압축하므로 내부 윤활이 필수이고, 3번 왕복식 압축기는 ISO VG 68~100 터빈유(또는 기계유)를 사용하며, 4번 실린더 라이너와 피스톤 링도 윤활 및 밀봉작용을 수행한다.
윤활유 급유법 중 기계의 운동부가 기름 탱크 내의 유면에 미소하게 접촉하면서 기름의 미립자 또는 분무 상태로 기름이 마찰면에 튀겨 급유되는 방식은 비말 급유법이다.
비말(飛沫) 급유법은 회전축, 기어 등이 유조 내 유면을 때려 기름을 튀겨내는 자동 급유 방식으로, 별도의 급유 장치 없이 운동 에너지를 이용하여 윤활유가 분무 또는 비산되어 필요한 부위에 전달된다.
- 패드 급유법은 천이나 밀짚 같은 흡수재를 사용하는 방식이다.
- 그리스 급유법은 반고체 윤활제를 사용하는 방식이다.
- 사이펀 급유법은 중력과 압력 차를 이용한 방식이다.
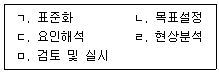
품질보전(QC) 활동의 전개 순서는 현상분석(ㄹ)을 통해 문제를 파악한 뒤 목표설정(ㄴ)을 하고, 그 목표 달성을 위한 요인해석(ㄷ)을 실시하여 원인을 규명한 다음, 개선안을 검토 및 실시(ㅁ)하고 마지막으로 재발 방지를 위해 표준화(ㄱ)를 진행하는 흐름을 따른다. 따라서 순서는 ㄹ→ㄴ→ㄷ→ㅁ→ㄱ이다.
온도 변화에 따른 점도 변화가 작아야 안정적인 유압 작동이 가능하므로, 점도 변화가 커야 한다는 설명은 유압 작동유에 요구되는 성질과 반대다.
- 산화가 잘 일어나지 않아 산화안정성이 좋아야 한다.
- 마모방지성이 좋아 윤활 부위를 보호해야 한다.
- 부식과 녹을 막는 방청성을 가져야 한다.
신뢰성의 평가 척도는 제품이나 시스템이 주어진 조건에서 일정 시간 동안 정상 작동하는 능력을 정량화하는 지표다. 고장률은 일정 시간 동안 고장난 제품의 비율로 신뢰성을 직접 측정하고, MTTF는 제품이 고장날 때까지의 평균 시간, MTBF는 고장 사이의 평균 시간으로 모두 신뢰성 평가의 표준 척도다. 반면 LT(Lead Time)은 납기 시간으로, 주문에서 제품 인수까지 소요되는 기간을 나타내며 신뢰성과는 무관한 공급망 관리 지표다.
기능별 설비배치는 다품종 소량생산에 적합하고, 제품별(라인) 설비배치가 소품종 대량생산에 알맞은 형식이다. 기능별 배치는 같은 종류의 기계를 한 곳에 모아 유연성 있게 다양한 제품을 생산할 수 있도록 하므로, '기능별 설비배치는 소품종 대량생산의 경우에 알맞은 배치 형식'이라는 설명은 설비배치의 특성을 반대로 서술한 것이다.
나머지 보기들은 올바르다.
- 제품별 배치는 작업순서 추적이 명확하다.
- 총체적 계획은 네 단계로 구성된다.
- GT셀은 여러 기계가 한 그룹을 이루어 다양한 부품을 가공하는 셀 생산 방식이다.
그리스의 장기간 보존 중 기유(베이스 오일)와 증주제(증점제)의 분리 정도를 측정하는 시험은 이유도(oil separation) 측정이다. 이유도는 그리스를 일정 온도에서 일정 시간 보관한 후 분리되어 나온 기유의 양을 측정하는 방법으로, 그리스의 구조적 안정성과 보존 중 성분 분리 경향을 평가한다. 적점은 그리스의 융점, 누설도는 그리스의 흐름 특성, 산화안정도는 산화에 대한 저항성을 각각 측정하므로 기유-증주제 분리와는 직접 관련이 없다.
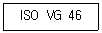
ISO VG(Viscosity Grade)는 국제표준화기구(ISO)에서 정한 점도 등급 분류 기준으로, 뒤에 붙는 숫자(예: 46)는 40℃에서의 동점도(cSt) 중심값을 의미한다.
분무 급유법은 압축공기가 좁은 관을 빠르게 지날 때 생기는 부압(벤투리 원리)으로 윤활유를 빨아올린 뒤, 안개 모양으로 뿌려 마찰부에 공급하는 방식이다. 원심 급유법은 원심력을, 칼라 급유법은 축에 붙은 칼라를, 비말 급유법은 회전체가 튀기는 기름을 이용한다.
윤활유의 열화 판정법은 간이 측정(현장에서 빠르게 수행 가능)과 정밀 측정(실험실 분석)으로 구분된다. 1번 냄새 판단, 2번 손으로 점도 확인, 4번 리트머스 시험지로 산성도 판정은 모두 현장에서 즉시 수행할 수 있는 간이 측정 방법이다. 반면 3번 사용유의 대표적 시료를 채취하여 성상을 조사하는 것은 시료 채취 후 실험실에서 정밀한 분석을 실시하는 방법으로, 간이 측정 범주에 포함되지 않는다.
윤활기술자가 라인적(line) 조직관계에 있을 때의 직무는 윤활유 관련 기술적 업무에 집중된다. 보기 2, 3, 4는 모두 윤활유의 성능 테스트, 급유 장치 유지보수, 윤활유 선정 및 품질관리 등 윤활 전문 기술 영역으로서 윤활기술자의 핵심 직무에 해당한다. 반면 보기 1 '구매경비의 절약'은 원가 관리, 구매 의사결정 등 경영·행정 기능으로, 라인 조직상 윤활기술자의 전문적 기술 직무 범위를 벗어난다.
설비종합효율(OEE)은 로 계산되며, 노동 효율은 이 계산식에 포함되지 않는다.
| 구성 요소 | 의미 |
|---|---|
| 시간가동률 | 고장·정지로 인한 시간 손실을 반영 |
| 성능가동률 | 속도 저하·순간정지에 의한 손실을 반영 |
| 양품률 | 불량으로 인한 손실을 반영 |
산화에 의하여 금속 표면에 붙어 있는 슬러지나 탄소 성분을 녹여 기름 중의 미세한 입자 상태로 분산시키는 역할은 청정 분산제(Detergent Dispersant)의 기능입니다.
청정 분산제는 윤활유 내에서 발생한 산화물, 슬러지, 탄소 침전물 등을 미립자화하여 엔진 내부를 깨끗하게 유지하고 침적을 방지합니다.
- 소포제는 윤활유의 거품을 제거하는 역할입니다.
- 유성 향상제는 유막 강도를 높이는 역할입니다.
- 유동점 강하제는 저온 유동성을 개선하는 역할입니다.
이들은 청정 분산제와는 다른 기능입니다.
생산보전(Productive Maintenance)은 설비의 계획·설계 단계부터 폐기까지 전 생애주기에 걸쳐 설비비·보전비·열화손실의 총합을 최소화해 기업의 생산성을 높이려는 보전 방식이다.
- 개량보전은 설비 자체의 체질을 개선해 고장을 줄이는 활동이다.
- 사후보전은 고장이 발생한 뒤에 수리하는 방식이다.
- 예방보전은 고장을 사전에 막기 위한 정기적인 점검·정비 활동이다.
긴급공사는 설비 고장 등 위급한 상황에서 정식 서류 절차를 기다리지 않고 구두 연락으로 즉시 작업에 착수한 뒤, 착공 후에 관련 전표를 제출해 사후 처리하는 공사이다.
- 예비공사는 본공사에 앞서 준비 성격으로 시행하는 공사이다.
- 계획공사는 사전에 일정을 수립해 정해진 절차대로 진행하는 공사이다.
- 준급공사는 긴급공사만큼 급박하지는 않지만 계획공사보다는 빠르게 서류 절차를 거쳐 처리하는 공사이다.
부하가 과대한 경우 연소율을 개선하기 위한 대책을 검토하면, 1번 연소방식 개량은 연소 효율을 높이는 직접적 방법이고, 3번 연도 개조로 통풍 개선은 산소 공급을 증대시켜 연소를 촉진하며, 4번 양질의 연료 사용은 연소성을 향상시키는 표준적 대책이다. 반면 2번 노상면적을 작게 하는 것은 부하가 과대할 때 오히려 연소 공간을 제한하여 통풍을 악화시키고 연소 조건을 더욱 악화시키므로, 합리적인 연소관리 대책으로는 부적절하다.
메카니컬 실 중 인사이드형(내류형)은 스터핑 박스 내측에 회전링을 설치하는 구조로, 유체의 누설 압력이 실 외부에서 내부 쪽으로 작용한다.
- 아웃사이드형은 회전링이 스터핑 박스 외측에 있어 압력이 내부에서 외부로 작용하며 주로 저압에 사용한다.
- 더블형은 실을 두 개 겹쳐 설치해 밀봉 신뢰성을 높인 구조이다.
- 탠덤형은 실 두 개를 직렬로 배치해 1차 실이 파손되어도 2차 실이 누설을 막도록 한 구조이다.
테르밋 용접은 매우 높은 고열(약 2500°C)의 화학반응을 짧은 시간에 완료하므로 열영향부가 제한적이고, 외부 열원에 의한 점진적 가열이 아니므로 모재의 변형이 매우 작다는 것이 테르밋 용접의 주요 특징이다.
테르밋 용접법은 알루미늄과 산화철의 화학반응열을 이용하여 고온의 용융금속을 발생시키는 방식이다.
- 전기를 필요로 하지 않으므로 '전기가 필요하다'는 틀렸다.
- 작업 과정도 화학반응 → 용탕 주입의 단순한 단계로 '용접 작업의 과정이 복잡하다'도 거짓이다.
- 용접기구는 간단하고 이동이 용이하므로 '용접형 기구가 복잡하여 이동이 어렵다'도 틀렸다.
축 고장의 직접원인은 재질 불량, 치수강도 부족, 형상구조 불량 등 설계 단계에서 결정되는 요소들이다. 반면 끼워맞춤 불량은 설계 이후 조립 단계에서 발생하는 시공·조립 불량으로, 설계 자체의 결함이 아니라 실제 조립 공정에서의 오류이므로 설계 불량의 직접원인으로는 거리가 가장 멀다.
- 재질 불량은 축에 적절한 강도의 소재를 선택하지 못한 설계 오류이다.
- 치수강도 부족은 응력에 견디기 위한 단면적을 잘못 설계한 것이다.
- 형상구조 불량은 응력 집중을 일으키는 모서리·홈·단부 설계의 오류다.
폴(pawl) 와셔는 와셔의 일부를 굽히거나 구멍을 만들어 그 부분을 체결 부재에 끼워 걸어, 너트가 돌아가지 못하도록 기계적으로 구속하는 풀림방지 와셔이다.
마찰력에 의존해 풀림을 막는 방식과 달리, 와셔의 형상으로 회전 자체를 막는 것이 특징이다.
- 스프링 와셔는 절개된 부분의 탄성 반발력으로 체결력을 유지해 풀림을 막는다.
- 이붙이 와셔는 둘레의 톱니가 접촉면을 파고들어 마찰로 풀림을 막는다.
신축이음(expansion joint)은 온도 변화에 따른 관의 신축을 수용하기 위해 설치되며, 이에 사용되는 이음쇠는 신축성을 가져야 한다. 루프형은 U자 형태로 신축을 흡수하고, 파형관형은 주름진 구조로 축방향 변형을 허용하며, 미끄럼형은 원통형 관이 내부에서 슬라이딩되도록 설계되어 모두 신축이음에 적합하다. 반면 유니온형은 나사식 고정이음으로 신축성이 없고 분해 조립만 가능하여 신축이음 용도가 아니다.
점검표(check list)에 따라 고장 발생 여부와 관계없이 급유, 점검, 청소 등을 정기적으로 실시하는 보전활동은 일상보전이다.
일상보전은 설비의 운영자나 관리자가 일상적으로 수행하는 예방적 유지보전으로, 미리 정해진 점검 항목과 주기에 따라 설비 상태를 감시하고 기본적인 유지관리를 하는 활동이다.
- 정기보전은 일정 시간 간격으로 설비를 분해·정비하는 활동이다.
- 재생보전은 고장 발생 후 복구하는 사후보전이다.
- 순회보전은 점검원이 정해진 경로를 순회하며 점검하는 활동이다.
'절삭 속도를 느리게 한다'는 오히려 구성인선이 더 심하게 발생하는 조건이므로 방지 방법이 될 수 없다.
구성인선(built-up edge, BUE)은 절삭 시 공구 앞면에 피삭재가 쌓여 형성되는 현상으로, 주로 중간 속도 범위에서 심하게 발생한다. 구성인선을 방지하려면 절삭 속도를 매우 높이거나(저속이 아닌 고속), 절삭 깊이를 얕게, 공구의 경사각(여유각)을 크게 하여 응력을 줄이고, 윤활성이 우수한 절삭유제로 마찰을 감소시킨다.
문항의 핵심 특성은 공기 중에서는 액체, 공기 차단 시 중합 경화된다는 점이며, 이는 혐기성 접착제(Anaerobic Adhesive)의 정의와 정확히 일치한다.
혐기성 접착제는 산소가 없는 환경(두 금속면 사이 등)에서만 중합되어 경화·접착되며, 진동이 있는 차량·항공기·동력기 등의 나사, 베어링 등 체결용 요소의 풀림 방지와 누설 방지에 주로 사용된다.
- 액상 개스킷은 시간 경과로 경화된다.
- 열 용융형 접착제는 열에 의존하므로 '공기 차단'을 주요 경화 조건으로 하지 않는다.
- 금속구조용 접착제는 특수한 표면 처리에 의존하므로 '공기 차단'을 주요 경화 조건으로 하지 않는다.
게이트 밸브(슬루스 밸브)는 유체의 흐름에 수직 방향으로 개폐하는 판(게이트)을 가진 밸브로, 전개 또는 전폐의 두 가지 상태로만 사용되는 것이 특징이다. 앵글 밸브는 배관 방향 전환용, 체크 밸브는 역류 방지용, 글로브 밸브는 유량 조절용으로 각각 다른 용도이므로 정답은 슬루스 밸브이다.
기어 도면에서 각 원의 표시 방법을 비교하면, 피치원은 가는 실선이 아니라 일점쇄선(phantom line)으로 표시하는 것이 표준이다. 이골원(root circle)은 가는 실선, 잇봉우리원(addendum circle)은 굵은 실선, 잇줄 방향은 3개의 가는 실선으로 표시하는 것이 맞으므로 2·3·4번은 모두 올바르다. 따라서 정답은 1번이다.
셀(shell) 리머는 날과 자루가 분리되어 있으며 테이퍼 샤프트에 끼워서 조립하여 사용하는 구조로, 큰 구멍의 다듬질 작업에 주로 사용된다. 브리지 리머는 중실한 한 몸 구조, 팽창 리머는 칼날 크기 조절이 가능하며, 조정 리머도 크기 조절형으로 모두 날과 자루가 일체형이거나 다른 목적의 설계이므로 정답은 셀 리머다.
용적형 송풍기는 일정한 용적의 공기를 흡입·토출하는 방식으로 작동하며, 이에 해당하는 것은 루트 블로어(Roots blower)다. 루트 블로어는 회전자가 회전하면서 흡입실과 토출실 사이의 용적을 변화시켜 공기를 강제로 이동시키는 대표적인 용적형 기계다. 반면 터보 팬, 다익 팬, 축류 블로어는 모두 회전날개가 공기에 동적 에너지를 부여하는 터보형(동력형) 송풍기이므로 용적형이 아니다.
안전관리는 재해로부터 인간의 생명과 재산을 보호하기 위해 계획적이고 체계적으로 수행하는 제반 활동을 의미한다.
사고가 난 뒤 피해를 줄이는 데 그치거나 생산성 향상 자체를 목적으로 하는 활동이 아니라, 재해 예방을 통해 사람의 생명과 재산을 지키는 것을 목적으로 하는 종합적 활동이라는 점이 핵심이다.
무단 변속기의 변속 조작 시점에 대한 문항이다. 3번이 틀린 이유는 마찰 바퀴식 무단 변속기는 회전 중에도 변속 조작이 가능하기 때문이다. 오히려 회전 중 무단적으로 변속이 가능한 것이 무단 변속기의 장점이다. 1번 체인식은 회전 중에만 변속 조작이 가능하고, 2번 벨트식은 비유욕식(개방형)이어서 윤활이 어려워 윤활불량이 발생하기 쉬우며, 4번 체인식은 장시간 사용 후 주기적으로 오픈하여 체인 상태를 점검해야 한다는 설명이 모두 올바르다.
산업안전보건법령상 보일러에 압력방출장치를 2개 이상 설치하는 경우, 1개는 최고사용압력 이하에서 작동하고 나머지 하나는 최고사용압력의 1.05배 이하에서 작동하도록 설치해야 한다.
CNC공작기계 서보기구의 제어방식은 폐루프(closed-loop), 개루프(open-loop), 하이브리드(hybrid) 방식으로 분류된다. 폐루프 제어는 위치 피드백 센서로 실시간 오차를 수정하여 정밀도를 확보하고, 개루프 제어는 피드백 없이 명령만으로 동작하며, 하이브리드는 두 방식을 결합한다. 준개루프(semi open-loop)는 표준 분류 체계에 없는 용어로, CNC 서보기구의 공식적인 제어방식이 아니다.
V벨트는 쐐기 모양 단면이 풀리 홈에 밀착돼 마찰력이 크므로, 오히려 설치면적이 좁아 축간거리가 짧은 경우에도 적합하다. 따라서 설치면적이 넓어 축간거리가 짧으면 부적합하다는 설명은 틀렸다.
- 이음매가 없는 고리 형태라 운전이 정숙하다.
- 지름이 작은 풀리에도 사용할 수 있다.
- 홈의 양면에 밀착되므로 평벨트보다 마찰력이 크다.
원심 펌프의 임펠러에서 나온 유체의 속도에너지를 압력에너지로 변환하고 유체의 통로를 형성하며 압력용기 역할을 하는 부품은 케이싱(Casing)이다.
케이싱은 임펠러를 둘러싸고 있는 나선형 외형의 압력용기로, 임펠러에서 고속으로 배출된 유체를 점진적으로 확대된 통로(디퓨저)로 안내하여 속도를 감소시키고 압력을 증가시키는 기능을 수행한다.
- 웨어링은 회전축의 누설 방지 역할을 한다.
- 안내 깃은 유동 방향 제어 역할을 한다.
- 스터핑 박스는 축 패킹용으로 다른 역할을 한다.
산업안전보건법령상 지시표지는 바탕을 파란색(청색)으로, 표시하는 그림은 흰색으로 나타낸다.
참고로 금지표지는 흰색 바탕에 빨간색 기본모형(원과 사선)과 검은색 그림, 경고표지는 대체로 노란색 바탕에 검은색 그림, 안내표지는 녹색 바탕에 흰색 그림 또는 흰색 바탕에 녹색 그림으로 구분된다.
담금질로 경화된 강의 brittleness(취성)를 제거하고 인성을 부여하기 위해 A₁점 이하의 온도에서 가열한 후 서냉 또는 공랭하는 열처리가 바로 뜨임(tempering)이다.
뜨임은 담금질강을 재가열하여 마르텐사이트 조직의 내부응력을 완화시키고 탄화물을 석출시켜 경도는 다소 낮아지지만 인성과 연성이 크게 향상되는 특징이 있다.
- 불림은 풀림 후 냉각 방식의 차이일 뿐 뜨임과 혼동하기 쉽다.
- 풀림은 고온 담금질강을 완전히 연화시키는 작업이다.
- 질화는 질소를 침탄시키는 화학 열처리로 인성 부여와는 무관하다.
공기압 실린더의 쿠션장치는 배기 포트를 제한하여 압축공기가 천천히 배출되도록 함으로써 피스톤의 급격한 감속을 완화하고 충격을 흡수한다. 급속 배기 밸브(빠른 배기 밸브)는 배기 경로를 우회하여 공기를 신속하게 배출하므로 쿠션장치의 제한 효과를 무시하고 피스톤이 빠르게 감속되어 쿠션 효과를 감소시킨다. 압력 조절 밸브는 공급 압력 조정, 교축 릴리프 밸브는 과압 방지, 파일럿 체크 밸브는 백압 제어로 쿠션 효과와 직접적 상충이 없다.
SI 단위계에서 압력의 단위는 파스칼(Pa)이며, 이는 단위 면적당 작용하는 힘으로 정의된다. 압력 = 힘/면적이므로 Pa = N/m²의 관계를 가진다. 줄(J)은 에너지, 뉴턴(N)은 힘, 와트(W)는 전력의 단위이므로 압력을 나타낼 수 없다.
2압 밸브(two pressure valve)는 두 개의 입구와 한 개의 출구를 가지며, 두 입구 모두에 압력이 작용해야만 출구로 신호(출력)가 나가는 밸브로, 논리적으로 AND 기능을 한다.
- 스톱 밸브는 유로를 열고 닫는 개폐용 밸브이다.
- 체크 밸브는 한쪽 방향으로만 흐름을 허용하는 역류방지 밸브이다.
- 급속 배기 밸브는 실린더의 배기 저항을 줄여 작동 속도를 높이는 밸브이다.
비체적(specific volume)은 단위 질량당 차지하는 체적으로, 밀도의 역수(ρ의 역수)를 의미한다. 보기 3번은 "단위 체적당 유체의 질량"이라고 설명하는데 이는 밀도의 정의이므로 잘못된 설명이다. 보기 1번 밀도는 단위체적당 질량으로 정확하고, 보기 2번 비중량은 단위체적당 중량(무게)으로 정확하며, 보기 4번 비중은 기준물질(통상 4℃ 물)과의 밀도 또는 비중량의 비로 정확하다.
팔레트가 작업위치에 인입되었을 때 스토퍼 실린더가 상승하지 않는 것은 실린더 구동 신호 자체가 전달되지 않는 문제를 지칭한다. 스토퍼 실린더는 공압 또는 유압으로 구동되며, 솔레노이드 밸브의 절환을 통해 작동하므로, 밸브의 코일이 소손되면 밸브가 절환되지 않아 실린더로 압력이 공급되지 않는다.
- 인버터 고장으로 이송속도가 제어되지 않는 것은 컨베이어 속도 제어 문제로 실린더 작동과 무관하다.
- 스크루 볼트가 박혀 체인 구동 모터가 트립되는 것은 체인 구동 모터 과부하로 전체 라인이 정지되는 현상이다.
- PLC가 STOP모드로 정지된 것은 PLC 전체 정지로 스토퍼 신호 출력 전단계 문제이다.
스토퍼 실린더 자체가 상승하지 않는 직접적 원인은 구동 밸브의 고장이다.
자기유지 회로는 릴레이 자신의 접점을 통해 코일에 전류가 계속 흐르도록 구성해, 입력 신호가 사라져도 여자 상태가 유지되도록 하는 회로이다.
- 인터록 회로는 두 동작이 동시에 일어나지 않도록 서로를 구속하는 회로이다.
- 동조 회로는 특정 주파수 신호를 선택적으로 받아들이는 회로이다.
유압 시스템의 특징을 각 보기별로 검토하면, 무단 변속이 가능한 것이 정답이다. 유압식 변속기는 토크 컨버터와 같은 유압 요소를 이용해 엔진 속도와 관계없이 출력 속도를 자유롭게 조절할 수 있어 무단변속 구현이 가능하다. 반면 원격조작은 전자 제어와 함께 충분히 가능하고, 유압유는 온도 변화에 민감해 점도 변화가 크며, 고압에서는 누유 위험이 오히려 증가하므로 정기적인 점검과 유지보수가 필수이다.
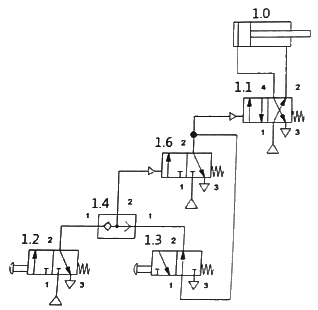
1.2를 누르면 전진 신호가 유지되어 손을 떼도 계속 전진하고, 1.3을 누르면 후진 신호가 유지되어 손을 떼도 계속 후진한다.
1.2와 1.3은 각각 독립된 3/2way 신호밸브로 1.4(OR 또는 셔틀) 요소를 거쳐 1.6 밸브를 작동시키고, 1.6이 1.1 메인밸브(5/2way)를 전환하는 구조이다. 1.1이 양측 파일럿 신호로 전환되는 방식이므로 한 번 신호가 들어오면 상태가 유지되는 메모리(래칭) 형태로 동작한다.
이는 두 밸브의 동시 동작을 요구하는 AND 조건이나 1.3 전진·1.2 후진의 단순 대응과 달리 각 밸브가 독립적으로 전진/후진을 결정하고 그 상태를 유지하는 회로이다.
유압 펌프의 용적 효율은 펌프 내부의 누유량에 반비례한다. 용적 효율 = (실제 토출유량 / 이론상 토출유량) × 100(%)이므로, 내부 누유가 증가하면 실제 토출유량이 감소하여 용적 효율이 감소한다.
1번은 오류 — 기어 펌프는 고정용량형이다. 2번은 오류 — 유압 펌프는 기계적 에너지를 유압 에너지로 변환하는 장치다. 4번은 오류 — 베인 펌프는 토출압력의 맥동이 작으며, 가변용량형도 존재한다.
펌프의 필요 출력은 이상적 출력을 전효율로 나눈 값이다. 이상적 출력(유압 출력) = 압력(bar) × 유량(L/min) ÷ 600이므로, (60 × 100) ÷ 600 = 10 kW이다. 전효율 80%를 적용하면 필요 출력 = 10 ÷ 0.8 = 12.5 kW이다.
유압 실린더의 설치 방식은 고정 방법에 따라 분류되는데, 문제에서 요구하는 "피스톤 로드의 중심선에 대하여 직각 방향으로 실린더 양측에 피벗을 두어 지지"하는 방식은 트러니언 형(trunnion type)이다.
트러니언은 실린더 몸체 양쪽에 축(pivot pin)을 장착하여 그 축을 중심으로 상하좌우로 회전할 수 있도록 설계되어 있으며, 이를 통해 실린더가 유연하게 움직일 수 있다.
- 다리형은 바닥에 고정하는 방식이다.
- 플랜지형은 법면 부착 방식이다.
- 클레비스형은 로드 끝단에 갈래를 만드는 방식이다.
따라서 이들은 정의와 맞지 않는다.
루트 블로어형 압축기는 2개의 회전자(로터)를 서로 90° 위상차로 배치하고 역방향으로 회전시키는 구조를 가진다. 두 회전자 사이에 미소한 틈(클리어런스)을 유지하면서 회전하므로 흡입실의 가스를 기계적으로 배출실로 이동시키는 방식이다. 베인형은 회전자와 스테이터 사이의 베인으로 압축하고, 스크롤형은 고정 및 회전 스크롤의 맞물림으로, 스크루형은 나선형 회전자의 맞물림으로 압축하는 방식이므로 문제의 조건과 맞지 않는다.
4/3 way 밸브의 중립위치에서 모든 포트를 차단하는 형식은 클로즈드 센터형이다. 클로즈드 센터형은 중립 상태에서 펌프 포트, 실린더 포트 A·B, 탱크 포트가 모두 차단되어 실린더 양쪽이 고압으로 압박되므로 임의의 위치에서 실린더를 고정할 수 있다. 반면 오픈 센터형은 펌프와 탱크가 연결되고, 탠덤·세미오픈 센터형은 중립에서 일부 포트가 개방되어 실린더를 완전히 고정하기 어렵다.
환형(ring) 네트워크는 각 노드가 양쪽 이웃 노드와만 연결되어 일렬로 연결된 형태이며, 하나의 링크나 노드 장애가 발생하면 전체 통신이 차단되어 모든 시스템이 정지될 수 있다. 성형은 중앙 허브 장애 시에만 정지되고, 망형은 다중 경로로 인해 장애 내성이 높으며, 트리형은 상위 노드 장애 시에만 해당 부분이 정지되므로, 문항의 "하나의 제어기 고장도 전체 시스템 정지 가능"이라는 조건과 정확히 부합하는 것은 환형 구조이다.
서보모터는 위치·속도 제어의 정밀성이 요구되므로 회전수 변동과 토크 리플이 작아야 하며, 회전수 변동이 크고 토크 리플이 클 것이라는 조건은 서보모터에 요구되는 특성과 반대된다.
- 유지 보수가 용이해야 한다.
- 고속운전에서도 내구성을 가져야 한다.
- 저속 영역에서도 안정된 특성을 가져야 한다.
시퀀스 제어계는 제어 순서(시퀀스)에 따라 동작하는 제어 방식으로, 정보 표시 형태가 아닌 제어 동작의 순서성을 기준으로 분류되는 개념이다. 따라서 시퀀스 제어계는 정보 표시 형태에 따른 분류가 아니다.
제어계의 분류는 처리되는 정보의 표시 형태에 따라 아날로그 제어계, 디지털 제어계, 2진 제어계로 나뉜다.
- 아날로그 제어계는 연속적인 신호를 처리한다.
- 디지털 제어계는 이산적인 수치 정보를 처리한다.
- 2진 제어계는 ON/OFF의 두 가지 상태만을 처리한다.
서보 오프 상태에서 수동으로 로봇을 조작하여 각 위치점을 직접 확인하고 그 위치 데이터를 기록한 후, 재생 시에 기록된 위치들을 순차적으로 따라가는 방식을 티칭 플레이백(teaching play back)이라 한다.
이는 작업자가 로봇의 손을 잡고 필요한 경로를 따라 움직이며 각 포인트를 "가르치고(teaching)", 나중에 그 경로를 자동으로 "재생(play back)"하는 방식으로, 복잡한 곡선 경로나 정밀한 위치 조정이 필요한 작업에 주로 사용된다.
축압기의 봉입가스로는 반응성이 없는 질소(N₂) 가스를 사용해야 하며, 산소는 작동유와 만나 폭발 위험이 있으므로 절대 사용해서는 안 된다.
- 운반·결합·분리 시에는 반드시 봉입가스를 빼고 작업해야 한다.
- 축압기 몸체에 용접, 가공, 구멍 뚫기 등을 해서는 안 된다.
- 가스 봉입형은 작동유를 내용적의 10% 정도 미리 채운 뒤 가스를 소정 압력으로 봉입한다.
다품종 생산을 위한 유연성 생산 시스템은 FMS(Flexible Manufacturing System)를 의미한다. FMS는 다양한 제품을 소량씩 생산할 수 있도록 설계된 자동화 시스템으로, 유연한 생산 환경을 제공하는 것이 특징이다.
- FA(Factory Automation)는 공장 전체의 자동화를 뜻한다.
- CIM(Computer Integrated Manufacturing)은 컴퓨터를 통한 통합 제조 시스템이다.
- IMS(Intelligent Manufacturing System)는 지능형 제조 시스템이다.
PLC의 출력 인터페이스는 제어 신호를 받아 외부 기기를 동작시키는 장치들이다. 램프, 부저, 솔레노이드 밸브는 모두 PLC로부터 전기 신호를 받아 동작하는 출력 장치이다. 반면 리밋 스위치는 기계의 위치나 상태를 감지하여 신호를 입력하는 센서로서 입력 인터페이스에 해당하므로 출력 인터페이스로 적합하지 않다.
질량 불평형(언밸런스)에 의한 진동은 불평형 질량이 회전할 때 원심력을 발생시키므로 그 방향성을 따릅니다. 이 중 '길게 돌출된 로터의 경우에는 축방향 진폭은 발생하지 않는다'는 설명은 틀렸습니다.
길게 돌출된 로터의 경우 불평형 질량의 축 방향 성분도 존재할 수 있으며, 특히 동적 불평형(dynamic unbalance)이 있으면 축방향 진동도 발생합니다. 정적 불평형만 있어도 로터의 형상과 지지점에 따라 축방향 진동이 유도될 수 있으므로 "축방향 진폭은 발생하지 않는다"는 일반화할 수 없습니다.
- '수평·수직 방향에 최대의 진폭이 발생한다'는 정확한데, 불평형 질량이 회전축에 수직인 평면에 편심되어 있으면 수평·수직 방향에 최대 진폭이 발생합니다.
- '회전 주파수 1f 성분의 탁월 주파수가 나타난다'도 맞으며, 언밸런스는 회전 주파수 1f(1배 주파수) 성분을 특징적으로 발생시킵니다.
- '언밸런스 양과 회전수가 증가할수록 진동 레벨이 높게 나타난다'도 정확하게, 언밸런스 질량(e·m)과 회전수(ω)의 제곱에 비례하므로 둘 다 증가하면 진동 레벨이 높아집니다.
소음기(muffler, silencer)는 배기관이나 흡입구를 통해 방출되는 기체 흐름에 의한 소음을 감소시키는 장치다. 배기 가스나 공기 흐름이 발생시키는 음파가 소음기 내부의 챔버와 흡음재를 통과하면서 공기음(air-borne sound) 형태로 감쇠된다. 고체음은 기계 부품의 진동으로 발생하는 소음으로 소음기로 직접 감소시킬 수 없고, 전자적 발생소음도 소음기의 작동 원리와 무관하다. 따라서 정답은 4번 공기음이다.
시정수(time constant) τ는 1차 시스템의 과도응답 특성을 나타내는 기본 파라미터로, 출력이 최종 값의 63.2%(≈63%)에 도달하는 데 걸리는 시간으로 정의된다.
이는 1차 시스템의 응답함수 y(t) = y_f(1 - e^(-t/τ))에서 t = τ일 때 y(τ) = y_f(1 - e^(-1)) = 0.632y_f가 되는 수학적 정의에서 비롯된다.
- '출력이 최종 값의 50%가 되기까지의 시간'의 50%는 반응시간의 정의이다.
- '출력이 최종 값의 90%가 되기까지의 시간'의 90%는 상승시간(rise time) 관련 정의로, 시정수의 정의와는 구분되는 개념이다.
- '출력이 최종 값의 10%에서 90%까지의 경과시간'의 10~90% 구간도 상승시간(rise time) 관련 정의로, 시정수의 정의와는 구분되는 개념이다.
와류식 유량계는 유체의 조성, 밀도, 온도, 압력 등의 영향을 받지 않고 유량에 비례한 주파수 신호를 출력하는 특징이 있으며, 기체와 액체 모두 측정 가능하고 측정 대상에 제한이 없다.
- 면적식 유량계는 부자의 위치에 따라 밀도와 점성도의 영향을 크게 받으므로 배제된다.
- 용적식 유량계는 기어나 피스톤 등의 기계적 요소 때문에 측정 유체에 제한이 있다.
- 터빈식 유량계는 유체의 점성도, 밀도 등에 영향을 받아 보정이 필요하므로 조건을 만족하지 않는다.
음파의 기본 용어 중 정확한 정의를 묻는 문항이다. 음파가 한 매질에서 다른 매질로 통과할 때 구부러지는 현상은 '굴절(refraction)'이지 '회절'이 아니므로 '음의 회절' 설명이 오류이다.
회절(diffraction)은 음파가 장애물을 만났을 때 또는 개구부를 통과할 때 파동이 구부러져 진행하는 현상이므로, 이 정의는 회절이 아닌 굴절의 현상을 잘못 설명한 것이다.
- 음파는 공기 등의 매질을 통해 전파되는 소밀파(종파)로 올바른 정의이다.
- 파면은 같은 위상을 갖는 점들을 연결한 면으로 파동의 기하학적 표현으로서 정확하다.
- 파동은 매질의 변형운동을 통해 에너지를 전달하는 현상으로 올바른 설명이다.
50Hz와 100Hz의 두 파동을 중첩(합성)하면 기본파에 2배 주파수 성분이 더해진 비정현파(왜형파)가 만들어지며, 파형은 기본파의 마루·골 부근에 2차 고조파가 겹쳐져 비대칭적으로 일그러진 형태로 나타난다. 진폭이 같은 두 정현파가 단순히 더해진 결과이므로, 매끈한 정현파 형태(단일 주파수처럼 보이는 보기)가 아니라 골과 마루의 모양이 서로 다르게 찌그러진 파형을 골라야 하며, 이에 해당하는 것이 2번이다.
오일 분석법(oil analysis method)은 윤활유의 상태와 기계 마모 정도를 진단하는 분석 기법들이다. 저주파흡광법(low frequency absorption)은 오일 분석 표준 기법이 아니며, 이는 주로 분자 진동 분광학이나 다른 물질 분석에 활용되는 개념으로 오일 분석 분류체계에 포함되지 않는다.
- 회전전극법(rotating electrode method)은 마모 금속 입자를 분석하는 표준 오일 분석 기법이다.
- 원자흡광법(atomic absorption spectroscopy)은 윤활유 내 금속 원소 함량 측정에 사용된다.
- 페로그래피법(ferrography)은 마모 입자의 형태와 크기를 광학 현미경으로 관찰하는 기법이다.
오리피스 차압기구에서 차압을 측정하는 방식은 탭(tap)의 위치에 따라 분류된다. 코너 탭은 오리피스판 바로 앞뒤에, 플랜지 탭은 오리피스판으로부터 1인치 떨어진 위치에, 축류 탭은 확대부 끝에 위치하여 모두 차압을 뽑아낸다. 반면 벤투리 탭은 오리피스가 아닌 벤투리관의 측정 방식으로, 오리피스 자체에서 차압을 뽑아내는 구조가 아니라 별도의 유량계 기구에 해당한다.
가동 코일형 속도 센서는 자석과 코일 사이의 상대 운동으로 발생하는 자기장 변화를 이용한다. 코일이 자기장을 지나가면서 자속이 변하고, 이 변화하는 자속에 의해 코일에 유도 기전력이 발생하는데, 이것이 바로 패러데이의 전자 유도 법칙(패러데이 법칙)의 원리다. 유도 기전력의 크기는 자속 변화율에 비례하며, 자동차 차륜 속도 센서, 엔진 회전 속도 센서 등에서 자속 변화 ∝ 속도 관계를 이용해 속도를 측정한다.
진동을 전이시키는 것은 소음을 줄이는 방법이 아니라 오히려 진동·소음을 전달하는 현상이므로 소음방지의 기본 방법에 해당하지 않는다.
소음 방지의 3가지 기본 원리는 음원 자체를 막는 차음, 소리 에너지를 흡수해 줄이는 흡음, 배기·흡기 계통에 장착해 소음을 저감하는 소음기이다.
동적배율은 이며 고무에서는 1 이상이다. 고무는 영률(경도)이 커질수록 동적배율도 커지므로, '작아진다'는 설명이 틀렸다. 정의상 동적 스프링 정수가 커지면 동적배율은 커지고, 정적 스프링 정수가 커지면 작아진다.
압전형 가속도 센서는 높은 감도를 가지고 있어 손으로 고정하여 사용할 수 없으며, 반드시 나사나 접착제로 견고하게 부착해야 한다. 센서의 특징을 보면 1번 소형·경량화에 유리하고, 2번 압전 소자의 특성상 사용 온도 범위가 넓으며, 3번 매우 낮은 질량으로 인해 공명주파수가 높아 광대역 주파수 특성을 가진다. 4번은 "저감도이므로"라는 근거 자체가 잘못되었으므로 정답이다.
그림에서 c=b/√2는 실효값(RMS)을 나타내는 값이다. 정현파의 평균값은 최댓값의 2/π배로 정의되며, 최댓값(진폭)의 1/√2는 실효값이지 평균값이 아니다. 따라서 c를 "진폭의 평균값"이라 한 것은 틀린 설명이며, a(주기), b(편진폭), d(양진폭)의 의미는 정확하다.
그림에서 두 스프링 k₁과 k₂가 직렬로 연결되어 하나의 하중 W를 지지하는 구조이다. 직렬 연결된 스프링은 각 스프링에 걸리는 힘(하중)은 동일하지만 변형량은 서로 더해지므로, 합성 스프링 상수는 역수의 합으로 계산된다. 즉 이므로 형태의 식이 옳으며, 이에 해당하는 보기가 4번이다.
도플러 효과는 발음원이 이동할 때 진행 방향 쪽에서는 파장이 짧아져 고음으로, 반대쪽에서는 파장이 길어져 저음으로 들리는 현상이다.
- 마스킹 효과는 큰 소리가 작은 소리를 가려 듣지 못하게 하는 현상이다.
- 호이겐스 원리는 파면 위의 각 점이 새로운 파원이 된다는 파동의 전파 원리이다.
- 간섭 효과는 두 개 이상의 파가 만나 보강 또는 상쇄되는 현상이다.
무게(질량)는 진동체 자체의 물리적 속성일 뿐, 진동의 크기를 나타내는 측정 변수가 아니다.
기계진동의 크기는 시간에 대한 변위의 변화를 나타내는 변위, 속도, 가속도로 평가하며, 이 세 가지는 서로 미분·적분 관계에 있다.
침투탐상검사는 표면에 열린 결함(개구부를 가진 결함)만을 검출할 수 있는 비파괴 검사 방법이다. 침투액이 표면의 미세한 균열·포자·기공 등에 스며들었다가 현상액으로 드러내는 원리이므로, 결함이 반드시 표면에 개방되어 있어야 한다.
- 자분탐상검사는 자성재료의 표면과 표면 근처 결함을 자분으로 검출한다.
- 방사선투과검사는 내부 결함을 투과 영상으로 검출한다.
- 초음파탐상검사는 초음파 반사로 내부 결함을 검출할 수 있다.
따라서 이들은 표면 개구 결함에만 국한되지 않는다.
광전센서는 빛을 이용해 비접촉으로 검출하며 응답속도가 빠르고 분해능이 높다. 또 검출거리가 길다(투과형은 수 m~수십 m)는 것이 특징이므로, 검출거리가 짧다는 설명은 틀렸다.
구면파는 점음원에서 모든 방향으로 동일한 에너지를 등방적으로 방출할 때 발생하며, 음원을 중심으로 구 모양의 파면이 확장되는 특성을 가진다.
- '음파의 진행 반대방향으로 에너지를 전송하는 파'는 에너지 전송 방향이 진행 방향과 같으므로 틀렸다.
- '음파의 파면들이 서로 평행한 파'는 평행한 파면이 특징인 평면파(평행파)에 대한 설명이다.
- '구조적 간섭에 의해 음압의 최고와 최저가 반복되는 패턴의 파'는 간섭으로 인한 정상파 패턴으로, 구면파의 정의와 무관하다.
구면파는 거리에 따라 음압이 감소하고(), 음원으로부터 전 방향으로 동일하게 에너지를 전파하는 것이 핵심이다.
와류탐상검사는 교류자기장을 이용해 피검체 표면에 와류를 발생시켜 결함을 감지하는 방법으로, 1번 자동화 가능(프로브 스캔 자동화), 2번 비접촉 검사 가능(표면에 접촉 불필요), 3번 도금두께 측정 가능(주파수별 침투깊이 차이 활용)이 모두 장점이다. 반면 4번은 형상이 복잡할수록 균일한 자기장 형성이 어려워져 신뢰도가 저하되므로 오히려 검사의 제약조건이며, 와류탐상검사의 장점에 해당하지 않는다.
TPM의 자주보전 효과측정은 설비 신뢰성 향상과 작업 표준화를 정량·정성적으로 평가하는 방법들을 사용한다. 반면 FMEA(고장유형·영향·심각도 분석)는 설계 단계에서 잠재적 고장을 사전에 예방하기 위한 분석기법으로, 이미 발생한 고장에 대한 자주보전 효과를 측정하는 방법이 아니라 설비 개선 및 신뢰성 설계 단계에 적용되는 기법이다.
- 기준서 작성현황 확인은 자주보전 활동의 문서화 수준을 측정한다.
- MTBF 연장은 자주보전으로 인한 설비 가동률 개선의 직접적 효과지표다.
- OPL 작성현황 확인은 근로자의 작업 표준화 정도를 평가하는 자주보전 핵심 효과측정 방법이다.
설비의 보전성(Maintainability)은 고장난 설비를 얼마나 빨리 정상 상태로 복구할 수 있는지를 나타내며, 이를 정량화한 지표가 수리율(Repair Rate)이다. 이미지로 제시된 두 보기는 수리율 공식으로, 그중 정답 보기는 일반적으로 μ = 1/MTTR 형태의 수리율 계산식이며, 이는 보전성을 직접 나타내는 지표다.
- MTTR(Mean Time To Repair)은 평균 수리 시간으로 보전성을 나타내지만, 수리율 자체는 단위 시간당 수리 횟수 또는 수리 가능 확률을 의미한다.
- MTBF(Mean Time Between Failures)는 신뢰성 지표로 고장 간 평균 시간이다.
비순환 급유방법은 윤활유가 한 번 사용된 후 버려지거나 배출되는 방식을 말하며, 순환 급유방법은 윤활유를 계속 재사용하면서 순환시키는 방식이다. 유욕 급유법은 베어링이나 부품을 윤활유 속에 담그고 회전하면서 유막을 형성하고 오일이 순환하므로 순환 급유방법에 해당한다.
- 손 급유법은 작업자가 수동으로 주입하여 버려지는 비순환 방식이다.
- 적하 급유법은 점적으로 떨어뜨려 배출되는 비순환 방식이다.
- 사이펀 급유법은 중력으로 흘러내려 배출되는 비순환 방식이다.
설비의 경제성 평가 방법은 초기투자비, 운영비, 내용연수 등을 고려하여 최적의 설비를 선택하는 기법이다. MTTR(Mean Time To Repair, 평균 수리시간)은 설비의 신뢰성 및 유지보수성을 나타내는 지표일 뿐 경제성 평가 기법이 아니다.
- 자본회수법은 초기투자비를 내용연수에 걸쳐 균등 회수하는 방식이다.
- MAPI 방식(Machinery and Allied Products Institute)은 신규 설비 도입의 수익성을 평가하는 경제성 분석 기법이다.
- 연평균 비교법은 설비의 연평균 비용을 계산하여 비교하는 방법이다.
공기압축기 윤활관리에서 정답은 1번이다. 터보형(원심식) 압축기는 고속 회전하는 임펠러와 베어링 부분에만 윤활이 필요하며, 압축 과정에서 로터와 가스가 직접 접촉하지 않아 내부 윤활이 불필요하다. 반면 2번 회전식 압축기는 로터·베인 등이 실린더 벽과 직접 접촉하며 압축하므로 내부 윤활이 필수이고, 3번 왕복식 압축기는 ISO VG 68~100 터빈유(또는 기계유)를 사용하며, 4번 실린더 라이너와 피스톤 링도 윤활 및 밀봉작용을 수행한다.
윤활유 급유법 중 기계의 운동부가 기름 탱크 내의 유면에 미소하게 접촉하면서 기름의 미립자 또는 분무 상태로 기름이 마찰면에 튀겨 급유되는 방식은 비말 급유법이다.
비말(飛沫) 급유법은 회전축, 기어 등이 유조 내 유면을 때려 기름을 튀겨내는 자동 급유 방식으로, 별도의 급유 장치 없이 운동 에너지를 이용하여 윤활유가 분무 또는 비산되어 필요한 부위에 전달된다.
- 패드 급유법은 천이나 밀짚 같은 흡수재를 사용하는 방식이다.
- 그리스 급유법은 반고체 윤활제를 사용하는 방식이다.
- 사이펀 급유법은 중력과 압력 차를 이용한 방식이다.
품질보전(QC) 활동의 전개 순서는 현상분석(ㄹ)을 통해 문제를 파악한 뒤 목표설정(ㄴ)을 하고, 그 목표 달성을 위한 요인해석(ㄷ)을 실시하여 원인을 규명한 다음, 개선안을 검토 및 실시(ㅁ)하고 마지막으로 재발 방지를 위해 표준화(ㄱ)를 진행하는 흐름을 따른다. 따라서 순서는 ㄹ→ㄴ→ㄷ→ㅁ→ㄱ이다.
온도 변화에 따른 점도 변화가 작아야 안정적인 유압 작동이 가능하므로, 점도 변화가 커야 한다는 설명은 유압 작동유에 요구되는 성질과 반대다.
- 산화가 잘 일어나지 않아 산화안정성이 좋아야 한다.
- 마모방지성이 좋아 윤활 부위를 보호해야 한다.
- 부식과 녹을 막는 방청성을 가져야 한다.
신뢰성의 평가 척도는 제품이나 시스템이 주어진 조건에서 일정 시간 동안 정상 작동하는 능력을 정량화하는 지표다. 고장률은 일정 시간 동안 고장난 제품의 비율로 신뢰성을 직접 측정하고, MTTF는 제품이 고장날 때까지의 평균 시간, MTBF는 고장 사이의 평균 시간으로 모두 신뢰성 평가의 표준 척도다. 반면 LT(Lead Time)은 납기 시간으로, 주문에서 제품 인수까지 소요되는 기간을 나타내며 신뢰성과는 무관한 공급망 관리 지표다.
기능별 설비배치는 다품종 소량생산에 적합하고, 제품별(라인) 설비배치가 소품종 대량생산에 알맞은 형식이다. 기능별 배치는 같은 종류의 기계를 한 곳에 모아 유연성 있게 다양한 제품을 생산할 수 있도록 하므로, '기능별 설비배치는 소품종 대량생산의 경우에 알맞은 배치 형식'이라는 설명은 설비배치의 특성을 반대로 서술한 것이다.
나머지 보기들은 올바르다.
- 제품별 배치는 작업순서 추적이 명확하다.
- 총체적 계획은 네 단계로 구성된다.
- GT셀은 여러 기계가 한 그룹을 이루어 다양한 부품을 가공하는 셀 생산 방식이다.
그리스의 장기간 보존 중 기유(베이스 오일)와 증주제(증점제)의 분리 정도를 측정하는 시험은 이유도(oil separation) 측정이다. 이유도는 그리스를 일정 온도에서 일정 시간 보관한 후 분리되어 나온 기유의 양을 측정하는 방법으로, 그리스의 구조적 안정성과 보존 중 성분 분리 경향을 평가한다. 적점은 그리스의 융점, 누설도는 그리스의 흐름 특성, 산화안정도는 산화에 대한 저항성을 각각 측정하므로 기유-증주제 분리와는 직접 관련이 없다.
ISO VG(Viscosity Grade)는 국제표준화기구(ISO)에서 정한 점도 등급 분류 기준으로, 뒤에 붙는 숫자(예: 46)는 40℃에서의 동점도(cSt) 중심값을 의미한다.
분무 급유법은 압축공기가 좁은 관을 빠르게 지날 때 생기는 부압(벤투리 원리)으로 윤활유를 빨아올린 뒤, 안개 모양으로 뿌려 마찰부에 공급하는 방식이다. 원심 급유법은 원심력을, 칼라 급유법은 축에 붙은 칼라를, 비말 급유법은 회전체가 튀기는 기름을 이용한다.
윤활유의 열화 판정법은 간이 측정(현장에서 빠르게 수행 가능)과 정밀 측정(실험실 분석)으로 구분된다. 1번 냄새 판단, 2번 손으로 점도 확인, 4번 리트머스 시험지로 산성도 판정은 모두 현장에서 즉시 수행할 수 있는 간이 측정 방법이다. 반면 3번 사용유의 대표적 시료를 채취하여 성상을 조사하는 것은 시료 채취 후 실험실에서 정밀한 분석을 실시하는 방법으로, 간이 측정 범주에 포함되지 않는다.
윤활기술자가 라인적(line) 조직관계에 있을 때의 직무는 윤활유 관련 기술적 업무에 집중된다. 보기 2, 3, 4는 모두 윤활유의 성능 테스트, 급유 장치 유지보수, 윤활유 선정 및 품질관리 등 윤활 전문 기술 영역으로서 윤활기술자의 핵심 직무에 해당한다. 반면 보기 1 '구매경비의 절약'은 원가 관리, 구매 의사결정 등 경영·행정 기능으로, 라인 조직상 윤활기술자의 전문적 기술 직무 범위를 벗어난다.
설비종합효율(OEE)은 로 계산되며, 노동 효율은 이 계산식에 포함되지 않는다.
| 구성 요소 | 의미 |
|---|---|
| 시간가동률 | 고장·정지로 인한 시간 손실을 반영 |
| 성능가동률 | 속도 저하·순간정지에 의한 손실을 반영 |
| 양품률 | 불량으로 인한 손실을 반영 |
산화에 의하여 금속 표면에 붙어 있는 슬러지나 탄소 성분을 녹여 기름 중의 미세한 입자 상태로 분산시키는 역할은 청정 분산제(Detergent Dispersant)의 기능입니다.
청정 분산제는 윤활유 내에서 발생한 산화물, 슬러지, 탄소 침전물 등을 미립자화하여 엔진 내부를 깨끗하게 유지하고 침적을 방지합니다.
- 소포제는 윤활유의 거품을 제거하는 역할입니다.
- 유성 향상제는 유막 강도를 높이는 역할입니다.
- 유동점 강하제는 저온 유동성을 개선하는 역할입니다.
이들은 청정 분산제와는 다른 기능입니다.
생산보전(Productive Maintenance)은 설비의 계획·설계 단계부터 폐기까지 전 생애주기에 걸쳐 설비비·보전비·열화손실의 총합을 최소화해 기업의 생산성을 높이려는 보전 방식이다.
- 개량보전은 설비 자체의 체질을 개선해 고장을 줄이는 활동이다.
- 사후보전은 고장이 발생한 뒤에 수리하는 방식이다.
- 예방보전은 고장을 사전에 막기 위한 정기적인 점검·정비 활동이다.
긴급공사는 설비 고장 등 위급한 상황에서 정식 서류 절차를 기다리지 않고 구두 연락으로 즉시 작업에 착수한 뒤, 착공 후에 관련 전표를 제출해 사후 처리하는 공사이다.
- 예비공사는 본공사에 앞서 준비 성격으로 시행하는 공사이다.
- 계획공사는 사전에 일정을 수립해 정해진 절차대로 진행하는 공사이다.
- 준급공사는 긴급공사만큼 급박하지는 않지만 계획공사보다는 빠르게 서류 절차를 거쳐 처리하는 공사이다.
부하가 과대한 경우 연소율을 개선하기 위한 대책을 검토하면, 1번 연소방식 개량은 연소 효율을 높이는 직접적 방법이고, 3번 연도 개조로 통풍 개선은 산소 공급을 증대시켜 연소를 촉진하며, 4번 양질의 연료 사용은 연소성을 향상시키는 표준적 대책이다. 반면 2번 노상면적을 작게 하는 것은 부하가 과대할 때 오히려 연소 공간을 제한하여 통풍을 악화시키고 연소 조건을 더욱 악화시키므로, 합리적인 연소관리 대책으로는 부적절하다.
메카니컬 실 중 인사이드형(내류형)은 스터핑 박스 내측에 회전링을 설치하는 구조로, 유체의 누설 압력이 실 외부에서 내부 쪽으로 작용한다.
- 아웃사이드형은 회전링이 스터핑 박스 외측에 있어 압력이 내부에서 외부로 작용하며 주로 저압에 사용한다.
- 더블형은 실을 두 개 겹쳐 설치해 밀봉 신뢰성을 높인 구조이다.
- 탠덤형은 실 두 개를 직렬로 배치해 1차 실이 파손되어도 2차 실이 누설을 막도록 한 구조이다.
테르밋 용접은 매우 높은 고열(약 2500°C)의 화학반응을 짧은 시간에 완료하므로 열영향부가 제한적이고, 외부 열원에 의한 점진적 가열이 아니므로 모재의 변형이 매우 작다는 것이 테르밋 용접의 주요 특징이다.
테르밋 용접법은 알루미늄과 산화철의 화학반응열을 이용하여 고온의 용융금속을 발생시키는 방식이다.
- 전기를 필요로 하지 않으므로 '전기가 필요하다'는 틀렸다.
- 작업 과정도 화학반응 → 용탕 주입의 단순한 단계로 '용접 작업의 과정이 복잡하다'도 거짓이다.
- 용접기구는 간단하고 이동이 용이하므로 '용접형 기구가 복잡하여 이동이 어렵다'도 틀렸다.
축 고장의 직접원인은 재질 불량, 치수강도 부족, 형상구조 불량 등 설계 단계에서 결정되는 요소들이다. 반면 끼워맞춤 불량은 설계 이후 조립 단계에서 발생하는 시공·조립 불량으로, 설계 자체의 결함이 아니라 실제 조립 공정에서의 오류이므로 설계 불량의 직접원인으로는 거리가 가장 멀다.
- 재질 불량은 축에 적절한 강도의 소재를 선택하지 못한 설계 오류이다.
- 치수강도 부족은 응력에 견디기 위한 단면적을 잘못 설계한 것이다.
- 형상구조 불량은 응력 집중을 일으키는 모서리·홈·단부 설계의 오류다.
폴(pawl) 와셔는 와셔의 일부를 굽히거나 구멍을 만들어 그 부분을 체결 부재에 끼워 걸어, 너트가 돌아가지 못하도록 기계적으로 구속하는 풀림방지 와셔이다.
마찰력에 의존해 풀림을 막는 방식과 달리, 와셔의 형상으로 회전 자체를 막는 것이 특징이다.
- 스프링 와셔는 절개된 부분의 탄성 반발력으로 체결력을 유지해 풀림을 막는다.
- 이붙이 와셔는 둘레의 톱니가 접촉면을 파고들어 마찰로 풀림을 막는다.
신축이음(expansion joint)은 온도 변화에 따른 관의 신축을 수용하기 위해 설치되며, 이에 사용되는 이음쇠는 신축성을 가져야 한다. 루프형은 U자 형태로 신축을 흡수하고, 파형관형은 주름진 구조로 축방향 변형을 허용하며, 미끄럼형은 원통형 관이 내부에서 슬라이딩되도록 설계되어 모두 신축이음에 적합하다. 반면 유니온형은 나사식 고정이음으로 신축성이 없고 분해 조립만 가능하여 신축이음 용도가 아니다.
점검표(check list)에 따라 고장 발생 여부와 관계없이 급유, 점검, 청소 등을 정기적으로 실시하는 보전활동은 일상보전이다.
일상보전은 설비의 운영자나 관리자가 일상적으로 수행하는 예방적 유지보전으로, 미리 정해진 점검 항목과 주기에 따라 설비 상태를 감시하고 기본적인 유지관리를 하는 활동이다.
- 정기보전은 일정 시간 간격으로 설비를 분해·정비하는 활동이다.
- 재생보전은 고장 발생 후 복구하는 사후보전이다.
- 순회보전은 점검원이 정해진 경로를 순회하며 점검하는 활동이다.
'절삭 속도를 느리게 한다'는 오히려 구성인선이 더 심하게 발생하는 조건이므로 방지 방법이 될 수 없다.
구성인선(built-up edge, BUE)은 절삭 시 공구 앞면에 피삭재가 쌓여 형성되는 현상으로, 주로 중간 속도 범위에서 심하게 발생한다. 구성인선을 방지하려면 절삭 속도를 매우 높이거나(저속이 아닌 고속), 절삭 깊이를 얕게, 공구의 경사각(여유각)을 크게 하여 응력을 줄이고, 윤활성이 우수한 절삭유제로 마찰을 감소시킨다.
문항의 핵심 특성은 공기 중에서는 액체, 공기 차단 시 중합 경화된다는 점이며, 이는 혐기성 접착제(Anaerobic Adhesive)의 정의와 정확히 일치한다.
혐기성 접착제는 산소가 없는 환경(두 금속면 사이 등)에서만 중합되어 경화·접착되며, 진동이 있는 차량·항공기·동력기 등의 나사, 베어링 등 체결용 요소의 풀림 방지와 누설 방지에 주로 사용된다.
- 액상 개스킷은 시간 경과로 경화된다.
- 열 용융형 접착제는 열에 의존하므로 '공기 차단'을 주요 경화 조건으로 하지 않는다.
- 금속구조용 접착제는 특수한 표면 처리에 의존하므로 '공기 차단'을 주요 경화 조건으로 하지 않는다.
게이트 밸브(슬루스 밸브)는 유체의 흐름에 수직 방향으로 개폐하는 판(게이트)을 가진 밸브로, 전개 또는 전폐의 두 가지 상태로만 사용되는 것이 특징이다. 앵글 밸브는 배관 방향 전환용, 체크 밸브는 역류 방지용, 글로브 밸브는 유량 조절용으로 각각 다른 용도이므로 정답은 슬루스 밸브이다.
기어 도면에서 각 원의 표시 방법을 비교하면, 피치원은 가는 실선이 아니라 일점쇄선(phantom line)으로 표시하는 것이 표준이다. 이골원(root circle)은 가는 실선, 잇봉우리원(addendum circle)은 굵은 실선, 잇줄 방향은 3개의 가는 실선으로 표시하는 것이 맞으므로 2·3·4번은 모두 올바르다. 따라서 정답은 1번이다.
셀(shell) 리머는 날과 자루가 분리되어 있으며 테이퍼 샤프트에 끼워서 조립하여 사용하는 구조로, 큰 구멍의 다듬질 작업에 주로 사용된다. 브리지 리머는 중실한 한 몸 구조, 팽창 리머는 칼날 크기 조절이 가능하며, 조정 리머도 크기 조절형으로 모두 날과 자루가 일체형이거나 다른 목적의 설계이므로 정답은 셀 리머다.
용적형 송풍기는 일정한 용적의 공기를 흡입·토출하는 방식으로 작동하며, 이에 해당하는 것은 루트 블로어(Roots blower)다. 루트 블로어는 회전자가 회전하면서 흡입실과 토출실 사이의 용적을 변화시켜 공기를 강제로 이동시키는 대표적인 용적형 기계다. 반면 터보 팬, 다익 팬, 축류 블로어는 모두 회전날개가 공기에 동적 에너지를 부여하는 터보형(동력형) 송풍기이므로 용적형이 아니다.
안전관리는 재해로부터 인간의 생명과 재산을 보호하기 위해 계획적이고 체계적으로 수행하는 제반 활동을 의미한다.
사고가 난 뒤 피해를 줄이는 데 그치거나 생산성 향상 자체를 목적으로 하는 활동이 아니라, 재해 예방을 통해 사람의 생명과 재산을 지키는 것을 목적으로 하는 종합적 활동이라는 점이 핵심이다.
무단 변속기의 변속 조작 시점에 대한 문항이다. 3번이 틀린 이유는 마찰 바퀴식 무단 변속기는 회전 중에도 변속 조작이 가능하기 때문이다. 오히려 회전 중 무단적으로 변속이 가능한 것이 무단 변속기의 장점이다. 1번 체인식은 회전 중에만 변속 조작이 가능하고, 2번 벨트식은 비유욕식(개방형)이어서 윤활이 어려워 윤활불량이 발생하기 쉬우며, 4번 체인식은 장시간 사용 후 주기적으로 오픈하여 체인 상태를 점검해야 한다는 설명이 모두 올바르다.
산업안전보건법령상 보일러에 압력방출장치를 2개 이상 설치하는 경우, 1개는 최고사용압력 이하에서 작동하고 나머지 하나는 최고사용압력의 1.05배 이하에서 작동하도록 설치해야 한다.
CNC공작기계 서보기구의 제어방식은 폐루프(closed-loop), 개루프(open-loop), 하이브리드(hybrid) 방식으로 분류된다. 폐루프 제어는 위치 피드백 센서로 실시간 오차를 수정하여 정밀도를 확보하고, 개루프 제어는 피드백 없이 명령만으로 동작하며, 하이브리드는 두 방식을 결합한다. 준개루프(semi open-loop)는 표준 분류 체계에 없는 용어로, CNC 서보기구의 공식적인 제어방식이 아니다.
V벨트는 쐐기 모양 단면이 풀리 홈에 밀착돼 마찰력이 크므로, 오히려 설치면적이 좁아 축간거리가 짧은 경우에도 적합하다. 따라서 설치면적이 넓어 축간거리가 짧으면 부적합하다는 설명은 틀렸다.
- 이음매가 없는 고리 형태라 운전이 정숙하다.
- 지름이 작은 풀리에도 사용할 수 있다.
- 홈의 양면에 밀착되므로 평벨트보다 마찰력이 크다.
원심 펌프의 임펠러에서 나온 유체의 속도에너지를 압력에너지로 변환하고 유체의 통로를 형성하며 압력용기 역할을 하는 부품은 케이싱(Casing)이다.
케이싱은 임펠러를 둘러싸고 있는 나선형 외형의 압력용기로, 임펠러에서 고속으로 배출된 유체를 점진적으로 확대된 통로(디퓨저)로 안내하여 속도를 감소시키고 압력을 증가시키는 기능을 수행한다.
- 웨어링은 회전축의 누설 방지 역할을 한다.
- 안내 깃은 유동 방향 제어 역할을 한다.
- 스터핑 박스는 축 패킹용으로 다른 역할을 한다.
산업안전보건법령상 지시표지는 바탕을 파란색(청색)으로, 표시하는 그림은 흰색으로 나타낸다.
참고로 금지표지는 흰색 바탕에 빨간색 기본모형(원과 사선)과 검은색 그림, 경고표지는 대체로 노란색 바탕에 검은색 그림, 안내표지는 녹색 바탕에 흰색 그림 또는 흰색 바탕에 녹색 그림으로 구분된다.
담금질로 경화된 강의 brittleness(취성)를 제거하고 인성을 부여하기 위해 A₁점 이하의 온도에서 가열한 후 서냉 또는 공랭하는 열처리가 바로 뜨임(tempering)이다.
뜨임은 담금질강을 재가열하여 마르텐사이트 조직의 내부응력을 완화시키고 탄화물을 석출시켜 경도는 다소 낮아지지만 인성과 연성이 크게 향상되는 특징이 있다.
- 불림은 풀림 후 냉각 방식의 차이일 뿐 뜨임과 혼동하기 쉽다.
- 풀림은 고온 담금질강을 완전히 연화시키는 작업이다.
- 질화는 질소를 침탄시키는 화학 열처리로 인성 부여와는 무관하다.
공기압 실린더의 쿠션장치는 배기 포트를 제한하여 압축공기가 천천히 배출되도록 함으로써 피스톤의 급격한 감속을 완화하고 충격을 흡수한다. 급속 배기 밸브(빠른 배기 밸브)는 배기 경로를 우회하여 공기를 신속하게 배출하므로 쿠션장치의 제한 효과를 무시하고 피스톤이 빠르게 감속되어 쿠션 효과를 감소시킨다. 압력 조절 밸브는 공급 압력 조정, 교축 릴리프 밸브는 과압 방지, 파일럿 체크 밸브는 백압 제어로 쿠션 효과와 직접적 상충이 없다.
SI 단위계에서 압력의 단위는 파스칼(Pa)이며, 이는 단위 면적당 작용하는 힘으로 정의된다. 압력 = 힘/면적이므로 Pa = N/m²의 관계를 가진다. 줄(J)은 에너지, 뉴턴(N)은 힘, 와트(W)는 전력의 단위이므로 압력을 나타낼 수 없다.
2압 밸브(two pressure valve)는 두 개의 입구와 한 개의 출구를 가지며, 두 입구 모두에 압력이 작용해야만 출구로 신호(출력)가 나가는 밸브로, 논리적으로 AND 기능을 한다.
- 스톱 밸브는 유로를 열고 닫는 개폐용 밸브이다.
- 체크 밸브는 한쪽 방향으로만 흐름을 허용하는 역류방지 밸브이다.
- 급속 배기 밸브는 실린더의 배기 저항을 줄여 작동 속도를 높이는 밸브이다.
비체적(specific volume)은 단위 질량당 차지하는 체적으로, 밀도의 역수(ρ의 역수)를 의미한다. 보기 3번은 "단위 체적당 유체의 질량"이라고 설명하는데 이는 밀도의 정의이므로 잘못된 설명이다. 보기 1번 밀도는 단위체적당 질량으로 정확하고, 보기 2번 비중량은 단위체적당 중량(무게)으로 정확하며, 보기 4번 비중은 기준물질(통상 4℃ 물)과의 밀도 또는 비중량의 비로 정확하다.
팔레트가 작업위치에 인입되었을 때 스토퍼 실린더가 상승하지 않는 것은 실린더 구동 신호 자체가 전달되지 않는 문제를 지칭한다. 스토퍼 실린더는 공압 또는 유압으로 구동되며, 솔레노이드 밸브의 절환을 통해 작동하므로, 밸브의 코일이 소손되면 밸브가 절환되지 않아 실린더로 압력이 공급되지 않는다.
- 인버터 고장으로 이송속도가 제어되지 않는 것은 컨베이어 속도 제어 문제로 실린더 작동과 무관하다.
- 스크루 볼트가 박혀 체인 구동 모터가 트립되는 것은 체인 구동 모터 과부하로 전체 라인이 정지되는 현상이다.
- PLC가 STOP모드로 정지된 것은 PLC 전체 정지로 스토퍼 신호 출력 전단계 문제이다.
스토퍼 실린더 자체가 상승하지 않는 직접적 원인은 구동 밸브의 고장이다.
자기유지 회로는 릴레이 자신의 접점을 통해 코일에 전류가 계속 흐르도록 구성해, 입력 신호가 사라져도 여자 상태가 유지되도록 하는 회로이다.
- 인터록 회로는 두 동작이 동시에 일어나지 않도록 서로를 구속하는 회로이다.
- 동조 회로는 특정 주파수 신호를 선택적으로 받아들이는 회로이다.
유압 시스템의 특징을 각 보기별로 검토하면, 무단 변속이 가능한 것이 정답이다. 유압식 변속기는 토크 컨버터와 같은 유압 요소를 이용해 엔진 속도와 관계없이 출력 속도를 자유롭게 조절할 수 있어 무단변속 구현이 가능하다. 반면 원격조작은 전자 제어와 함께 충분히 가능하고, 유압유는 온도 변화에 민감해 점도 변화가 크며, 고압에서는 누유 위험이 오히려 증가하므로 정기적인 점검과 유지보수가 필수이다.
1.2를 누르면 전진 신호가 유지되어 손을 떼도 계속 전진하고, 1.3을 누르면 후진 신호가 유지되어 손을 떼도 계속 후진한다.
1.2와 1.3은 각각 독립된 3/2way 신호밸브로 1.4(OR 또는 셔틀) 요소를 거쳐 1.6 밸브를 작동시키고, 1.6이 1.1 메인밸브(5/2way)를 전환하는 구조이다. 1.1이 양측 파일럿 신호로 전환되는 방식이므로 한 번 신호가 들어오면 상태가 유지되는 메모리(래칭) 형태로 동작한다.
이는 두 밸브의 동시 동작을 요구하는 AND 조건이나 1.3 전진·1.2 후진의 단순 대응과 달리 각 밸브가 독립적으로 전진/후진을 결정하고 그 상태를 유지하는 회로이다.
유압 펌프의 용적 효율은 펌프 내부의 누유량에 반비례한다. 용적 효율 = (실제 토출유량 / 이론상 토출유량) × 100(%)이므로, 내부 누유가 증가하면 실제 토출유량이 감소하여 용적 효율이 감소한다.
1번은 오류 — 기어 펌프는 고정용량형이다. 2번은 오류 — 유압 펌프는 기계적 에너지를 유압 에너지로 변환하는 장치다. 4번은 오류 — 베인 펌프는 토출압력의 맥동이 작으며, 가변용량형도 존재한다.
펌프의 필요 출력은 이상적 출력을 전효율로 나눈 값이다. 이상적 출력(유압 출력) = 압력(bar) × 유량(L/min) ÷ 600이므로, (60 × 100) ÷ 600 = 10 kW이다. 전효율 80%를 적용하면 필요 출력 = 10 ÷ 0.8 = 12.5 kW이다.
유압 실린더의 설치 방식은 고정 방법에 따라 분류되는데, 문제에서 요구하는 "피스톤 로드의 중심선에 대하여 직각 방향으로 실린더 양측에 피벗을 두어 지지"하는 방식은 트러니언 형(trunnion type)이다.
트러니언은 실린더 몸체 양쪽에 축(pivot pin)을 장착하여 그 축을 중심으로 상하좌우로 회전할 수 있도록 설계되어 있으며, 이를 통해 실린더가 유연하게 움직일 수 있다.
- 다리형은 바닥에 고정하는 방식이다.
- 플랜지형은 법면 부착 방식이다.
- 클레비스형은 로드 끝단에 갈래를 만드는 방식이다.
따라서 이들은 정의와 맞지 않는다.
루트 블로어형 압축기는 2개의 회전자(로터)를 서로 90° 위상차로 배치하고 역방향으로 회전시키는 구조를 가진다. 두 회전자 사이에 미소한 틈(클리어런스)을 유지하면서 회전하므로 흡입실의 가스를 기계적으로 배출실로 이동시키는 방식이다. 베인형은 회전자와 스테이터 사이의 베인으로 압축하고, 스크롤형은 고정 및 회전 스크롤의 맞물림으로, 스크루형은 나선형 회전자의 맞물림으로 압축하는 방식이므로 문제의 조건과 맞지 않는다.
4/3 way 밸브의 중립위치에서 모든 포트를 차단하는 형식은 클로즈드 센터형이다. 클로즈드 센터형은 중립 상태에서 펌프 포트, 실린더 포트 A·B, 탱크 포트가 모두 차단되어 실린더 양쪽이 고압으로 압박되므로 임의의 위치에서 실린더를 고정할 수 있다. 반면 오픈 센터형은 펌프와 탱크가 연결되고, 탠덤·세미오픈 센터형은 중립에서 일부 포트가 개방되어 실린더를 완전히 고정하기 어렵다.
환형(ring) 네트워크는 각 노드가 양쪽 이웃 노드와만 연결되어 일렬로 연결된 형태이며, 하나의 링크나 노드 장애가 발생하면 전체 통신이 차단되어 모든 시스템이 정지될 수 있다. 성형은 중앙 허브 장애 시에만 정지되고, 망형은 다중 경로로 인해 장애 내성이 높으며, 트리형은 상위 노드 장애 시에만 해당 부분이 정지되므로, 문항의 "하나의 제어기 고장도 전체 시스템 정지 가능"이라는 조건과 정확히 부합하는 것은 환형 구조이다.
서보모터는 위치·속도 제어의 정밀성이 요구되므로 회전수 변동과 토크 리플이 작아야 하며, 회전수 변동이 크고 토크 리플이 클 것이라는 조건은 서보모터에 요구되는 특성과 반대된다.
- 유지 보수가 용이해야 한다.
- 고속운전에서도 내구성을 가져야 한다.
- 저속 영역에서도 안정된 특성을 가져야 한다.
시퀀스 제어계는 제어 순서(시퀀스)에 따라 동작하는 제어 방식으로, 정보 표시 형태가 아닌 제어 동작의 순서성을 기준으로 분류되는 개념이다. 따라서 시퀀스 제어계는 정보 표시 형태에 따른 분류가 아니다.
제어계의 분류는 처리되는 정보의 표시 형태에 따라 아날로그 제어계, 디지털 제어계, 2진 제어계로 나뉜다.
- 아날로그 제어계는 연속적인 신호를 처리한다.
- 디지털 제어계는 이산적인 수치 정보를 처리한다.
- 2진 제어계는 ON/OFF의 두 가지 상태만을 처리한다.
서보 오프 상태에서 수동으로 로봇을 조작하여 각 위치점을 직접 확인하고 그 위치 데이터를 기록한 후, 재생 시에 기록된 위치들을 순차적으로 따라가는 방식을 티칭 플레이백(teaching play back)이라 한다.
이는 작업자가 로봇의 손을 잡고 필요한 경로를 따라 움직이며 각 포인트를 "가르치고(teaching)", 나중에 그 경로를 자동으로 "재생(play back)"하는 방식으로, 복잡한 곡선 경로나 정밀한 위치 조정이 필요한 작업에 주로 사용된다.
축압기의 봉입가스로는 반응성이 없는 질소(N₂) 가스를 사용해야 하며, 산소는 작동유와 만나 폭발 위험이 있으므로 절대 사용해서는 안 된다.
- 운반·결합·분리 시에는 반드시 봉입가스를 빼고 작업해야 한다.
- 축압기 몸체에 용접, 가공, 구멍 뚫기 등을 해서는 안 된다.
- 가스 봉입형은 작동유를 내용적의 10% 정도 미리 채운 뒤 가스를 소정 압력으로 봉입한다.
다품종 생산을 위한 유연성 생산 시스템은 FMS(Flexible Manufacturing System)를 의미한다. FMS는 다양한 제품을 소량씩 생산할 수 있도록 설계된 자동화 시스템으로, 유연한 생산 환경을 제공하는 것이 특징이다.
- FA(Factory Automation)는 공장 전체의 자동화를 뜻한다.
- CIM(Computer Integrated Manufacturing)은 컴퓨터를 통한 통합 제조 시스템이다.
- IMS(Intelligent Manufacturing System)는 지능형 제조 시스템이다.
PLC의 출력 인터페이스는 제어 신호를 받아 외부 기기를 동작시키는 장치들이다. 램프, 부저, 솔레노이드 밸브는 모두 PLC로부터 전기 신호를 받아 동작하는 출력 장치이다. 반면 리밋 스위치는 기계의 위치나 상태를 감지하여 신호를 입력하는 센서로서 입력 인터페이스에 해당하므로 출력 인터페이스로 적합하지 않다.